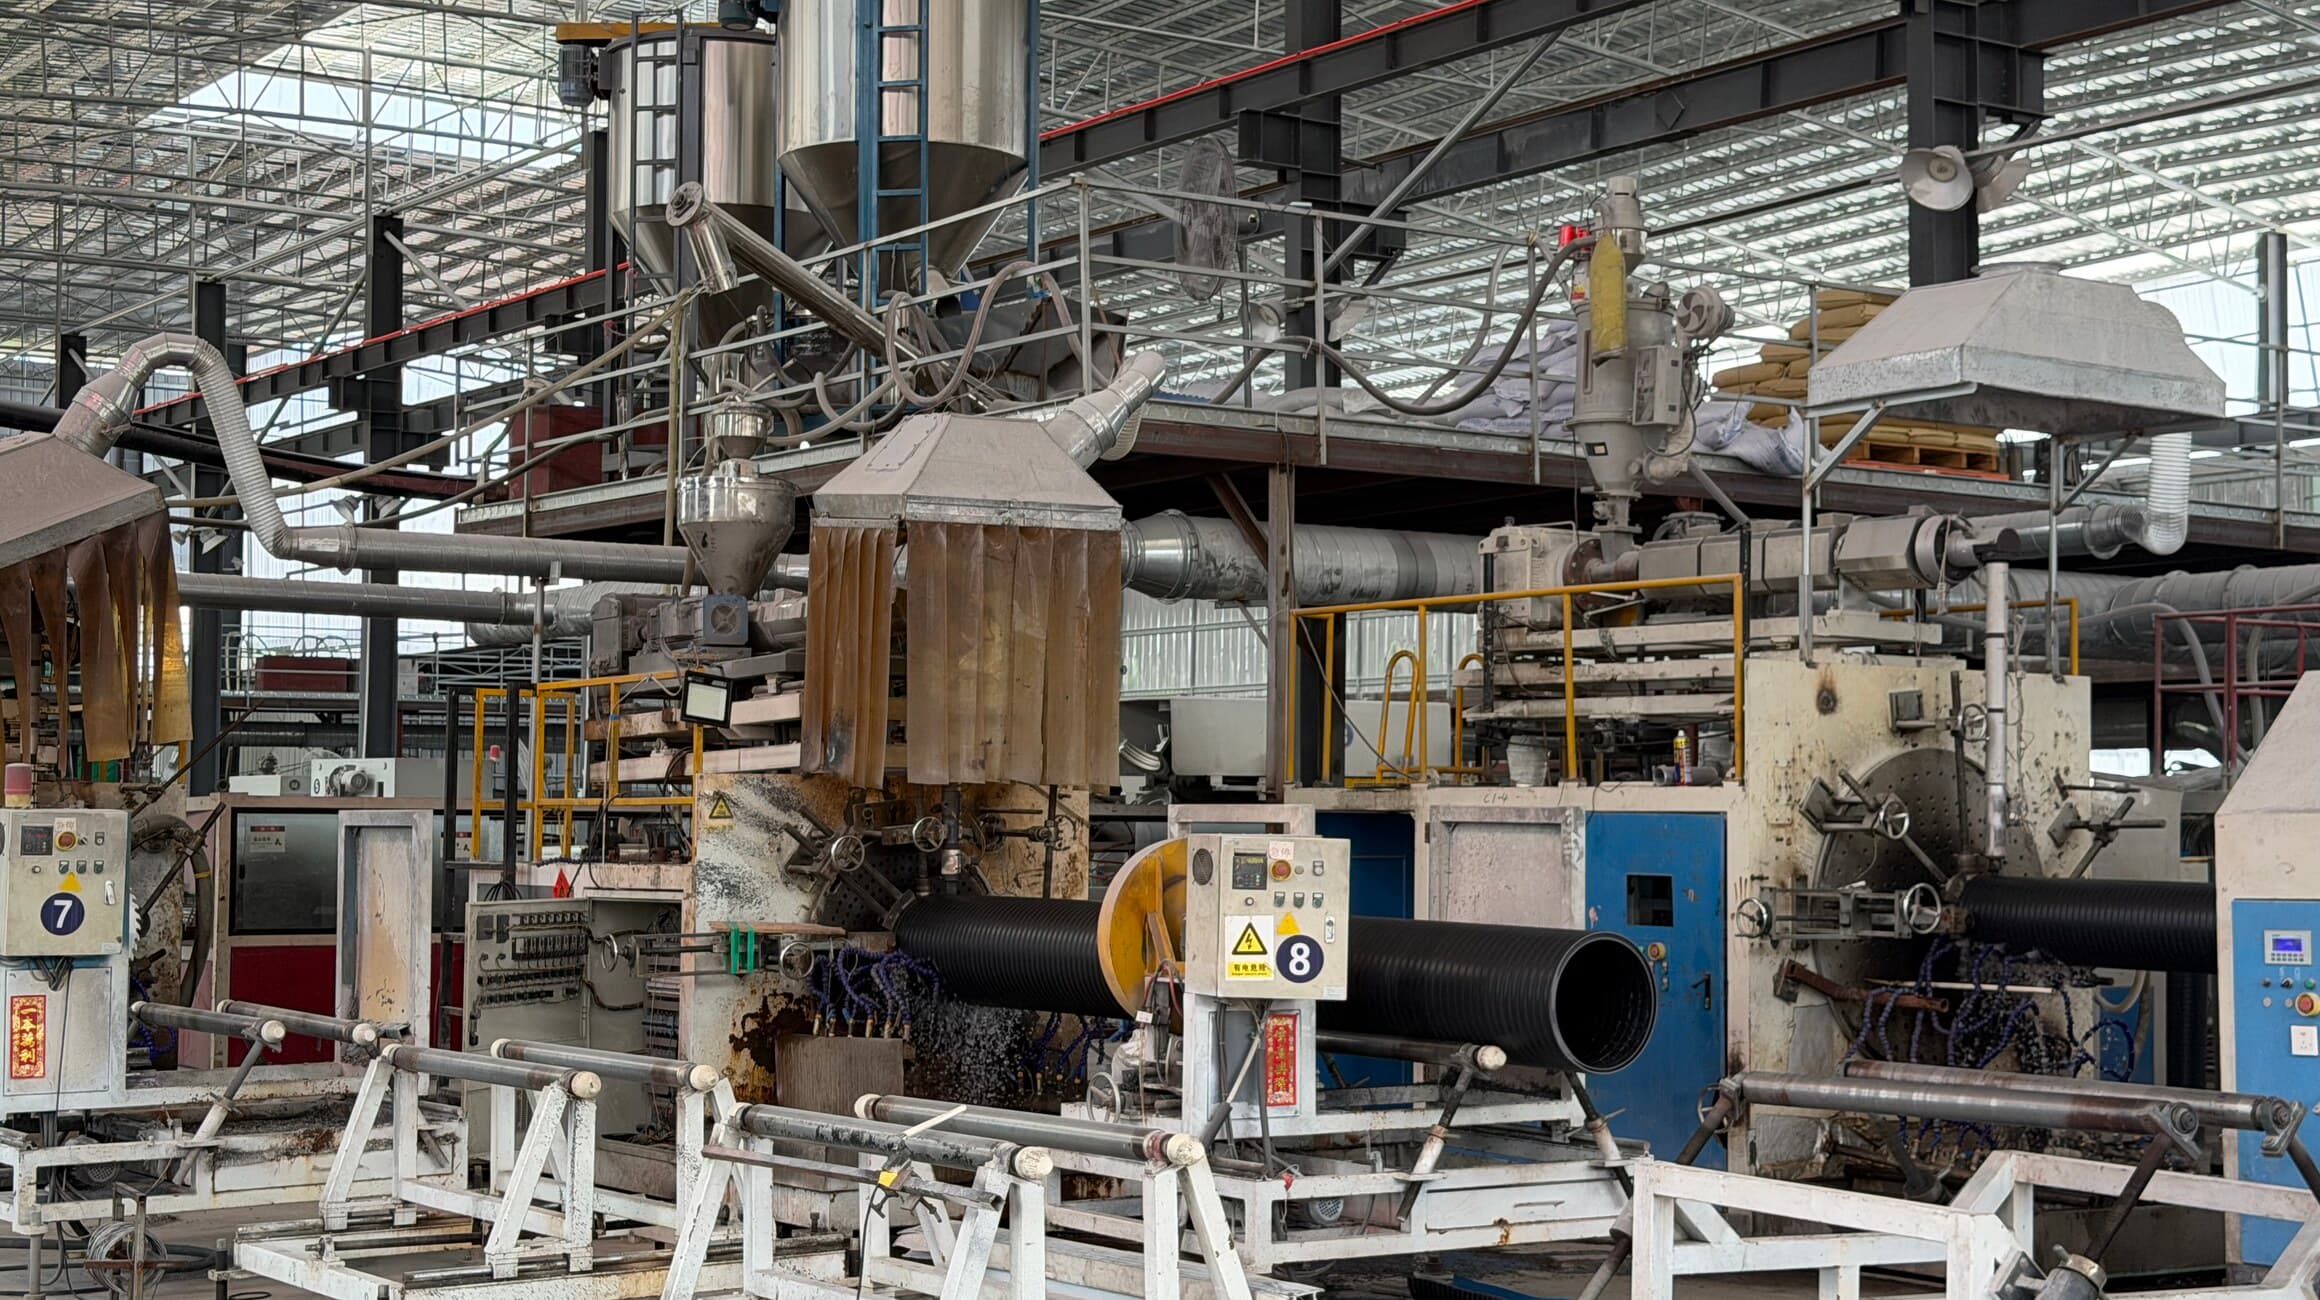
管の押出ラインは複雑ではありません。片方の端からポリエチレン粒が入り、もう片方から連続した黒い管が出てくる。その間にあるのは押出機、ダイ、定径槽、いくつかの冷却槽、引取機、そして切断機です。どの工場でもそのラインは買えます。買い手が実際に対価を払っているのは、各工程で何が起きているか——設定、点検、そして数値がずれたときに誰かがラインを止めるかどうか——なのです。
この記事はラインを順に歩きます。各工程で、機械が何をするのか、そこで何が狂いうるのか、その結果が現場に届いたときどう見えるのかを述べます。最後の節では、それをコンテナを手配する前にどのサプライヤーにも尋ねるべき4つの質問にまとめます。
1. コンパウンド:押出が始まる前に管は決まっている
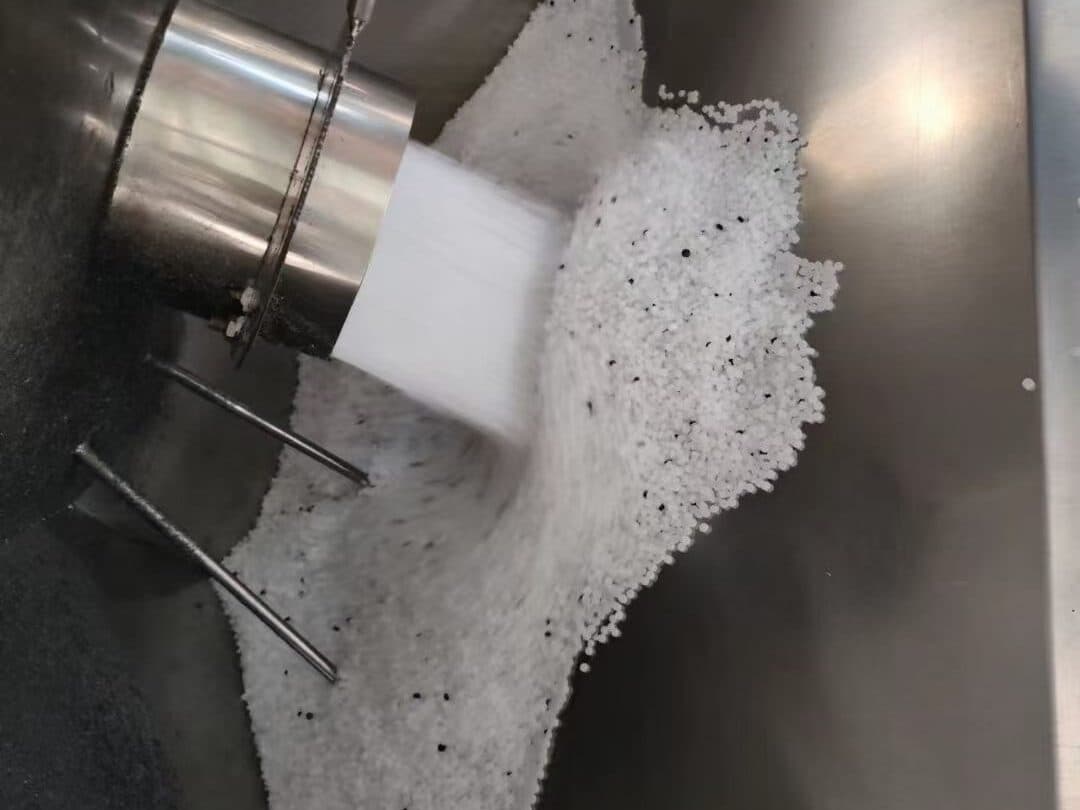
PE100管は、あらかじめコンパウンド化された樹脂——カーボンブラック、酸化防止剤、加工安定剤を樹脂メーカーが既に配合したポリエチレン——から押出されます。もう一つの方法、ナチュラル樹脂に黒マスターバッチを押出機で添加する方法は安価で、多くの規格外管の出発点でもあります。分散不良のマスターバッチは無保護のポリマーの筋を残し、日光でチョーキングし割れます。計量が狂った添加装置は、ISO 4427が求める2 %のカーボンブラックに満たないロットを生みます。
2〜3. 押出機とダイ:劣化させずに溶かす
単軸押出機は、シリンダーの熱とスクリューのせん断の組み合わせで粒を溶かし、ブレーカープレートを通してダイへ押し出します。シリンダーの温度帯は供給部の約180 °Cからヘッドの210〜230 °Cまで、溶融樹脂はおよそ200〜220 °Cでダイを出ます。低すぎれば溶融が均一にならず、未溶融の粒や艶のない粗い内面として現れます。高すぎるか、シリンダー内に長くとどまりすぎれば、管ができる前に酸化防止剤が消費され、ロット試験の低いOITとして、そして数年後の脆い管として現れます。
ダイは溶融樹脂を管の形にします。マンドレルを支えるスパイダー脚は、溶融流が再合流する箇所にウェルドラインを残します。設計の良いダイと十分な樹脂圧力がそれを見えず影響もない程度に融合させます。摩耗した、あるいは芯出しの悪いダイは片側が厚く反対側が薄い管を作り、平均肉厚の検査は通るのに、圧力下で薄い側から破れます。
4〜5. 真空定径と冷却:寸法が固定される場所
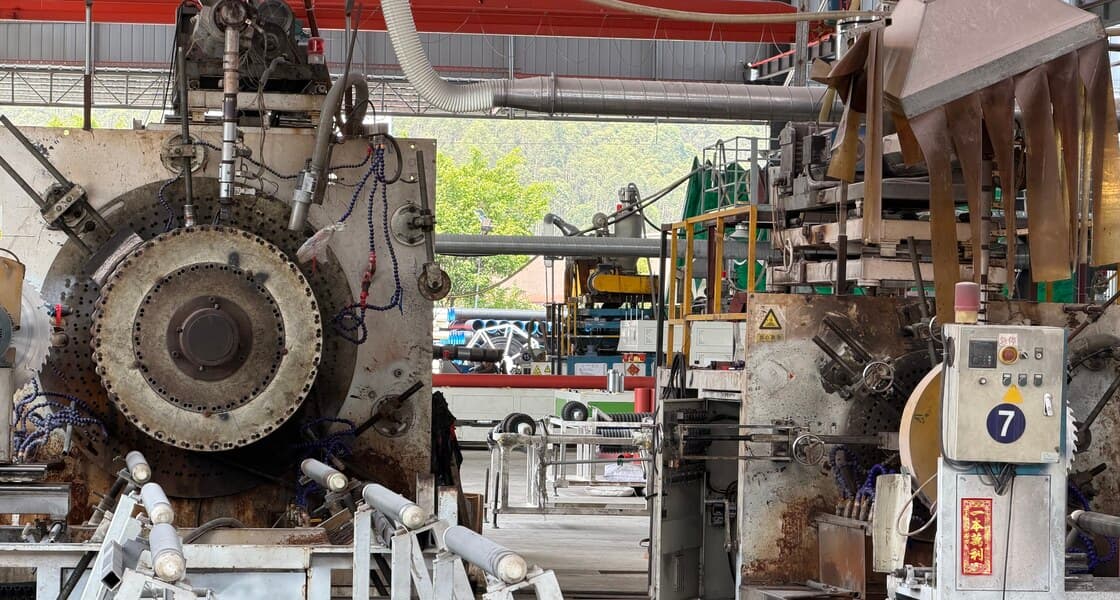
熱い管はダイを出た時点では仕上がり寸法よりわずかに大きく、真空槽内の水冷スリーブへ引き込まれます。真空が外皮をスリーブに吸い付け、外径を固定し、その場で凍結させます。PE管の外径がこれほど安定している理由、規格が内径ではなく外径を規定する理由はここにあります。対して肉厚は、どの工具にも固定されません。押出機の吐出量と引取速度の比で決まります。同じ吐出量でより速く引けば、肉厚は薄くなります。
- 1
真空槽
外径と楕円度を決めます。真空度が不適切な槽は真円でない管を、傷のついたスリーブは全長に縦筋を残します。
- 2
スプレー冷却槽
肉厚に応じて2〜5槽を直列に並べ、溶けた芯を持つ管を切断機で切れる状態まで冷やします。厚肉管は外から内へ冷えるため、表面が固くなった後も内面は長く柔らかいままです。
- 3
制約としての冷却長
ある肉厚に対するライン速度を制限するのは押出機ではなく冷却です。肉厚57 mmのDN630 SDR 11は毎分1 mに満たない速度で流れます。これを無視した生産能力を提示するサプライヤーは、薄肉を前提に見積もっています。
6〜8. 引取、マーキング、切断
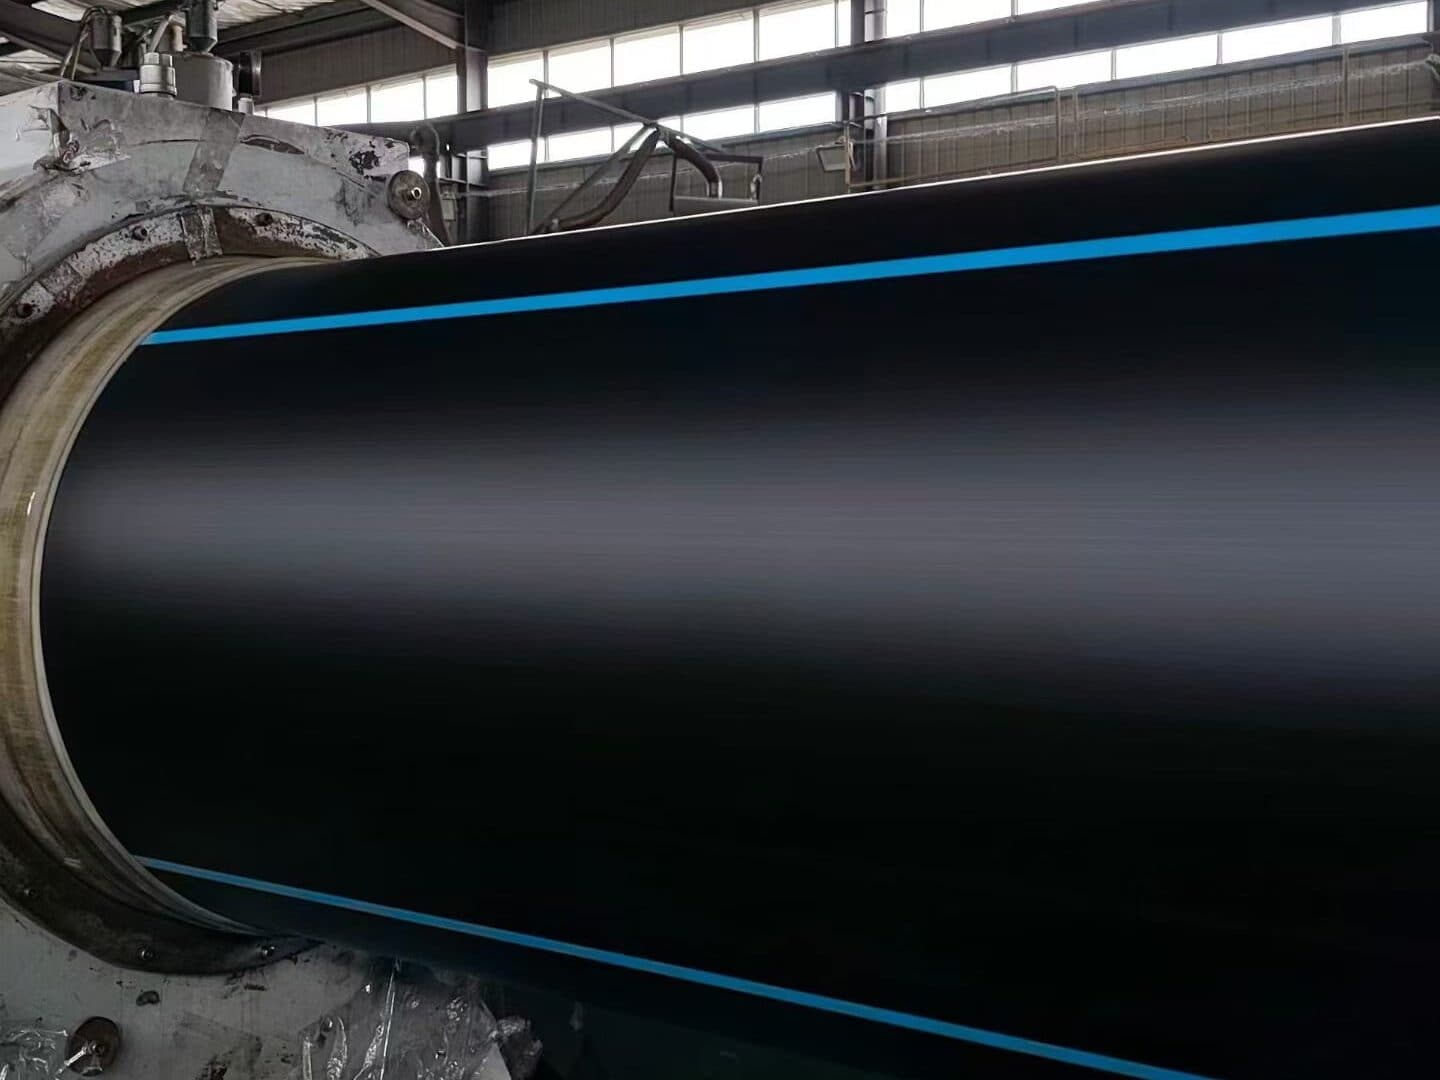
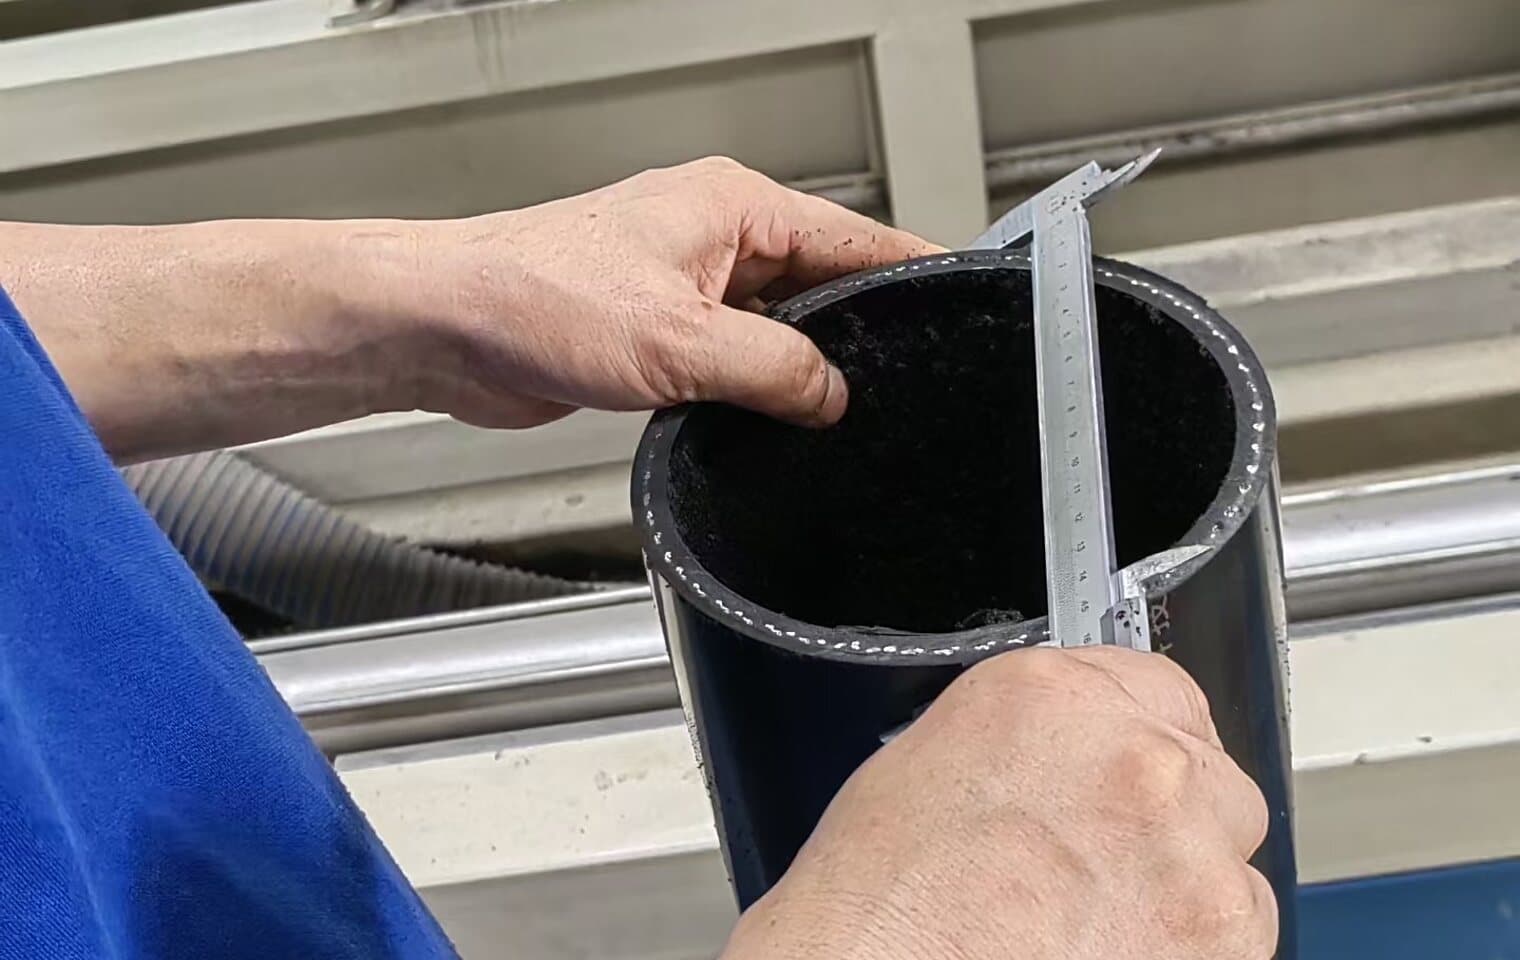
引取機は管をつかみ、精密に制御された速度でラインを通して引くキャタピラベルトの組です。押出機の吐出量に対するその速度が肉厚の制御ループです。近代的なラインは定径機の直後で超音波ゲージにより肉厚を測り、引取を自動調整します。そのゲージがあるかを尋ねてください。ないラインは切断端をノギスで測る作業員頼みで、誤った肉厚の管がすでにある程度の長さ生産された後にしかずれを検出できません。
次はマーキングです。ISO 4427-2は1 m以下の間隔で、規格番号、呼び径とSDR、材料グレード、圧力等級、製造者、そしてロットに遡れる製造コードを要求します。マーキングは管の身元です——それなしで現場に届いた管はどの試験証明書にも結び付けられず、検査員が拒否するのは正当です。
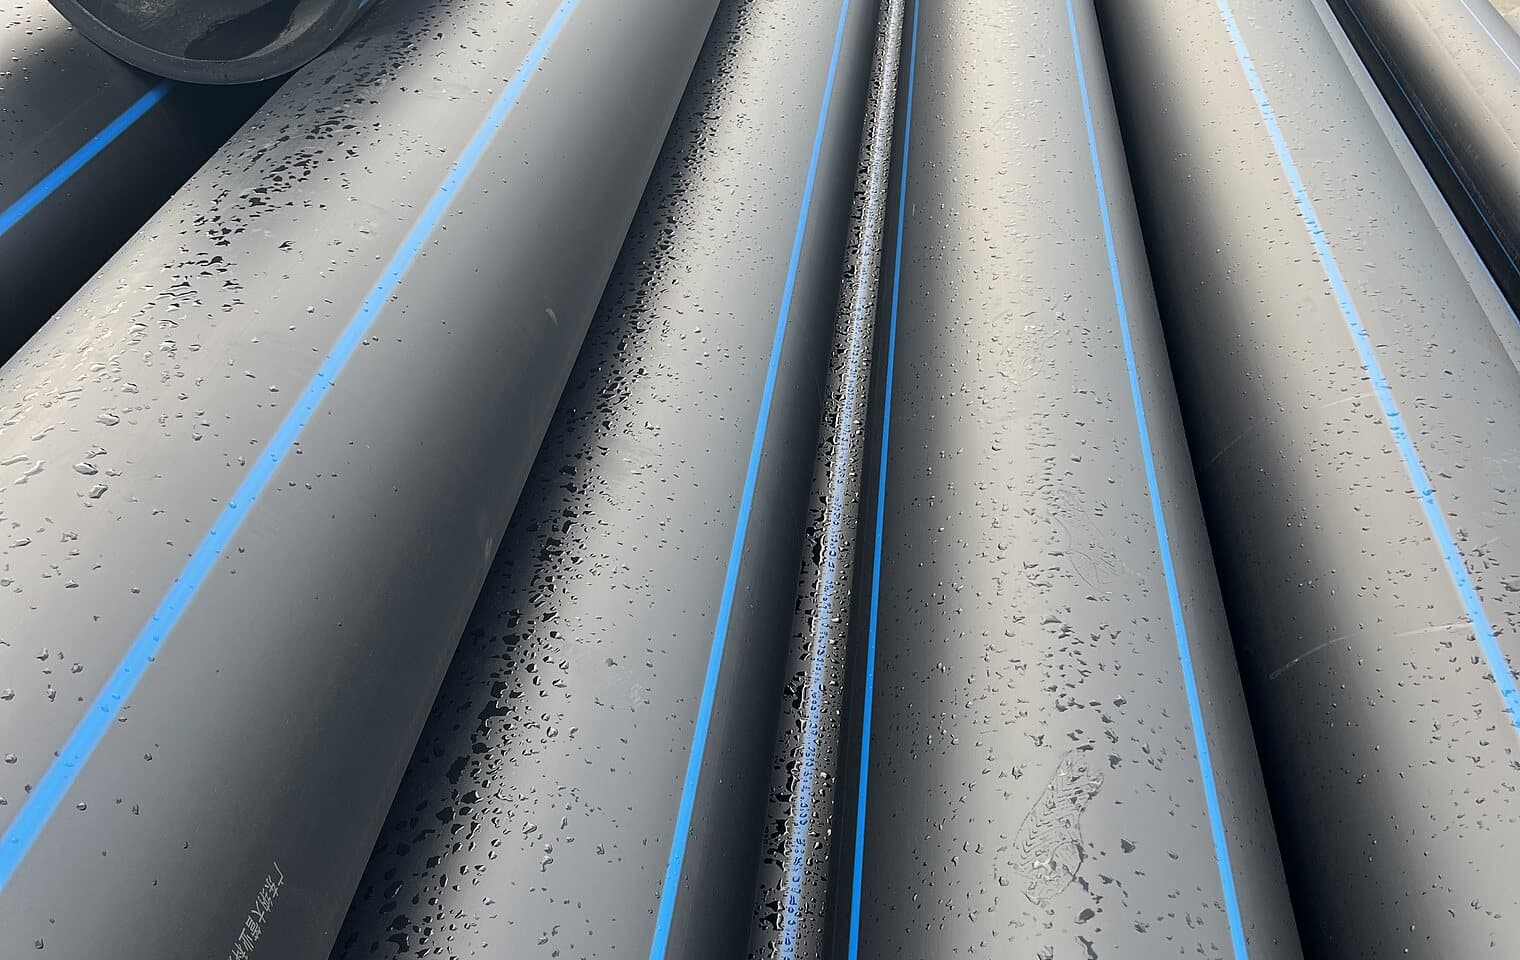
切断機は直管を——コンテナに合わせ6 m、11.8 m、12 m——軸に対して直角に切ります。バット融着機は端面を削りますが、斜めに切った端は管を無駄にするため、直角が重要です。小径管は切断機を経ずコイラーへ向かい、まだわずかに温かいうちに巻かれることで折れずに巻き取られます。
9. ロット試験:工場を分ける部分
ここまでのすべてが、正しく見える管を作ります。ロット試験はそれが正しいと証明するもので、低コスト工場が費用を削る場所でもあります。試験には数時間から数日かかり、試験室を占有し、時にはすでに製造済みのロットを不合格にします。試験を行う工場は結果が出るまでロットを止めます。行わない工場は見た目で出荷します。
| 試験 | 方法 | 要求値 | 不合格が意味すること |
|---|---|---|---|
| 寸法と楕円度 | ISO 3126 | 外径と肉厚がISO 4427-2 表2の公差内 | 引取のずれ、または定径機の摩耗 |
| メルトマスフローレイト | ISO 1133、190 °C / 5 kg | コンパウンドのMFRの±20 %以内 | シリンダー内でポリマーが劣化 |
| 酸化誘導時間 | ISO 11357-6、200 °C | 20分以上 | 過熱または低品質コンパウンドで安定剤が消費 |
| カーボンブラック含有量 | ISO 6964 | 質量比2.0〜2.5 % | マスターバッチ添加不足、UV保護なし |
| 縦方向収縮 | ISO 2505、110 °C | 3 %以下 | 急冷、応力の閉じ込め |
| 水圧強度、20 °C | ISO 1167、周方向応力12.0 MPa | 100時間破壊なし | 材料グレードの誤り、または肉厚欠陥 |
| 水圧強度、80 °C | ISO 1167、5.4 MPa / 5.0 MPa | 165時間 / 1,000時間破壊なし | 低速き裂進展耐性がPE100未満 |
発注前に尋ねること
- 管はプレコンパウンドのPE100から押出されているか、それともナチュラル樹脂+マスターバッチか。コンパウンドメーカーとグレード名を尋ねる。
- ラインにインライン超音波肉厚計があるか、それとも切断機で手作業測定か。
- 上の表のロット試験のうち、全ロットで実施しているのはどれで、依頼時のみのものはどれか。ロット番号入りの最近の証明書を求める。
- 165時間試験の結果が出るまでロットを止めているか、それとも寸法と外観で出荷しているか。
どの質問も珍しいものではなく、まともな工場なら午後のうちに4つとも答えられます。その答えは、どんなパンフレットよりも、コンテナに何が届くかを物語ります。