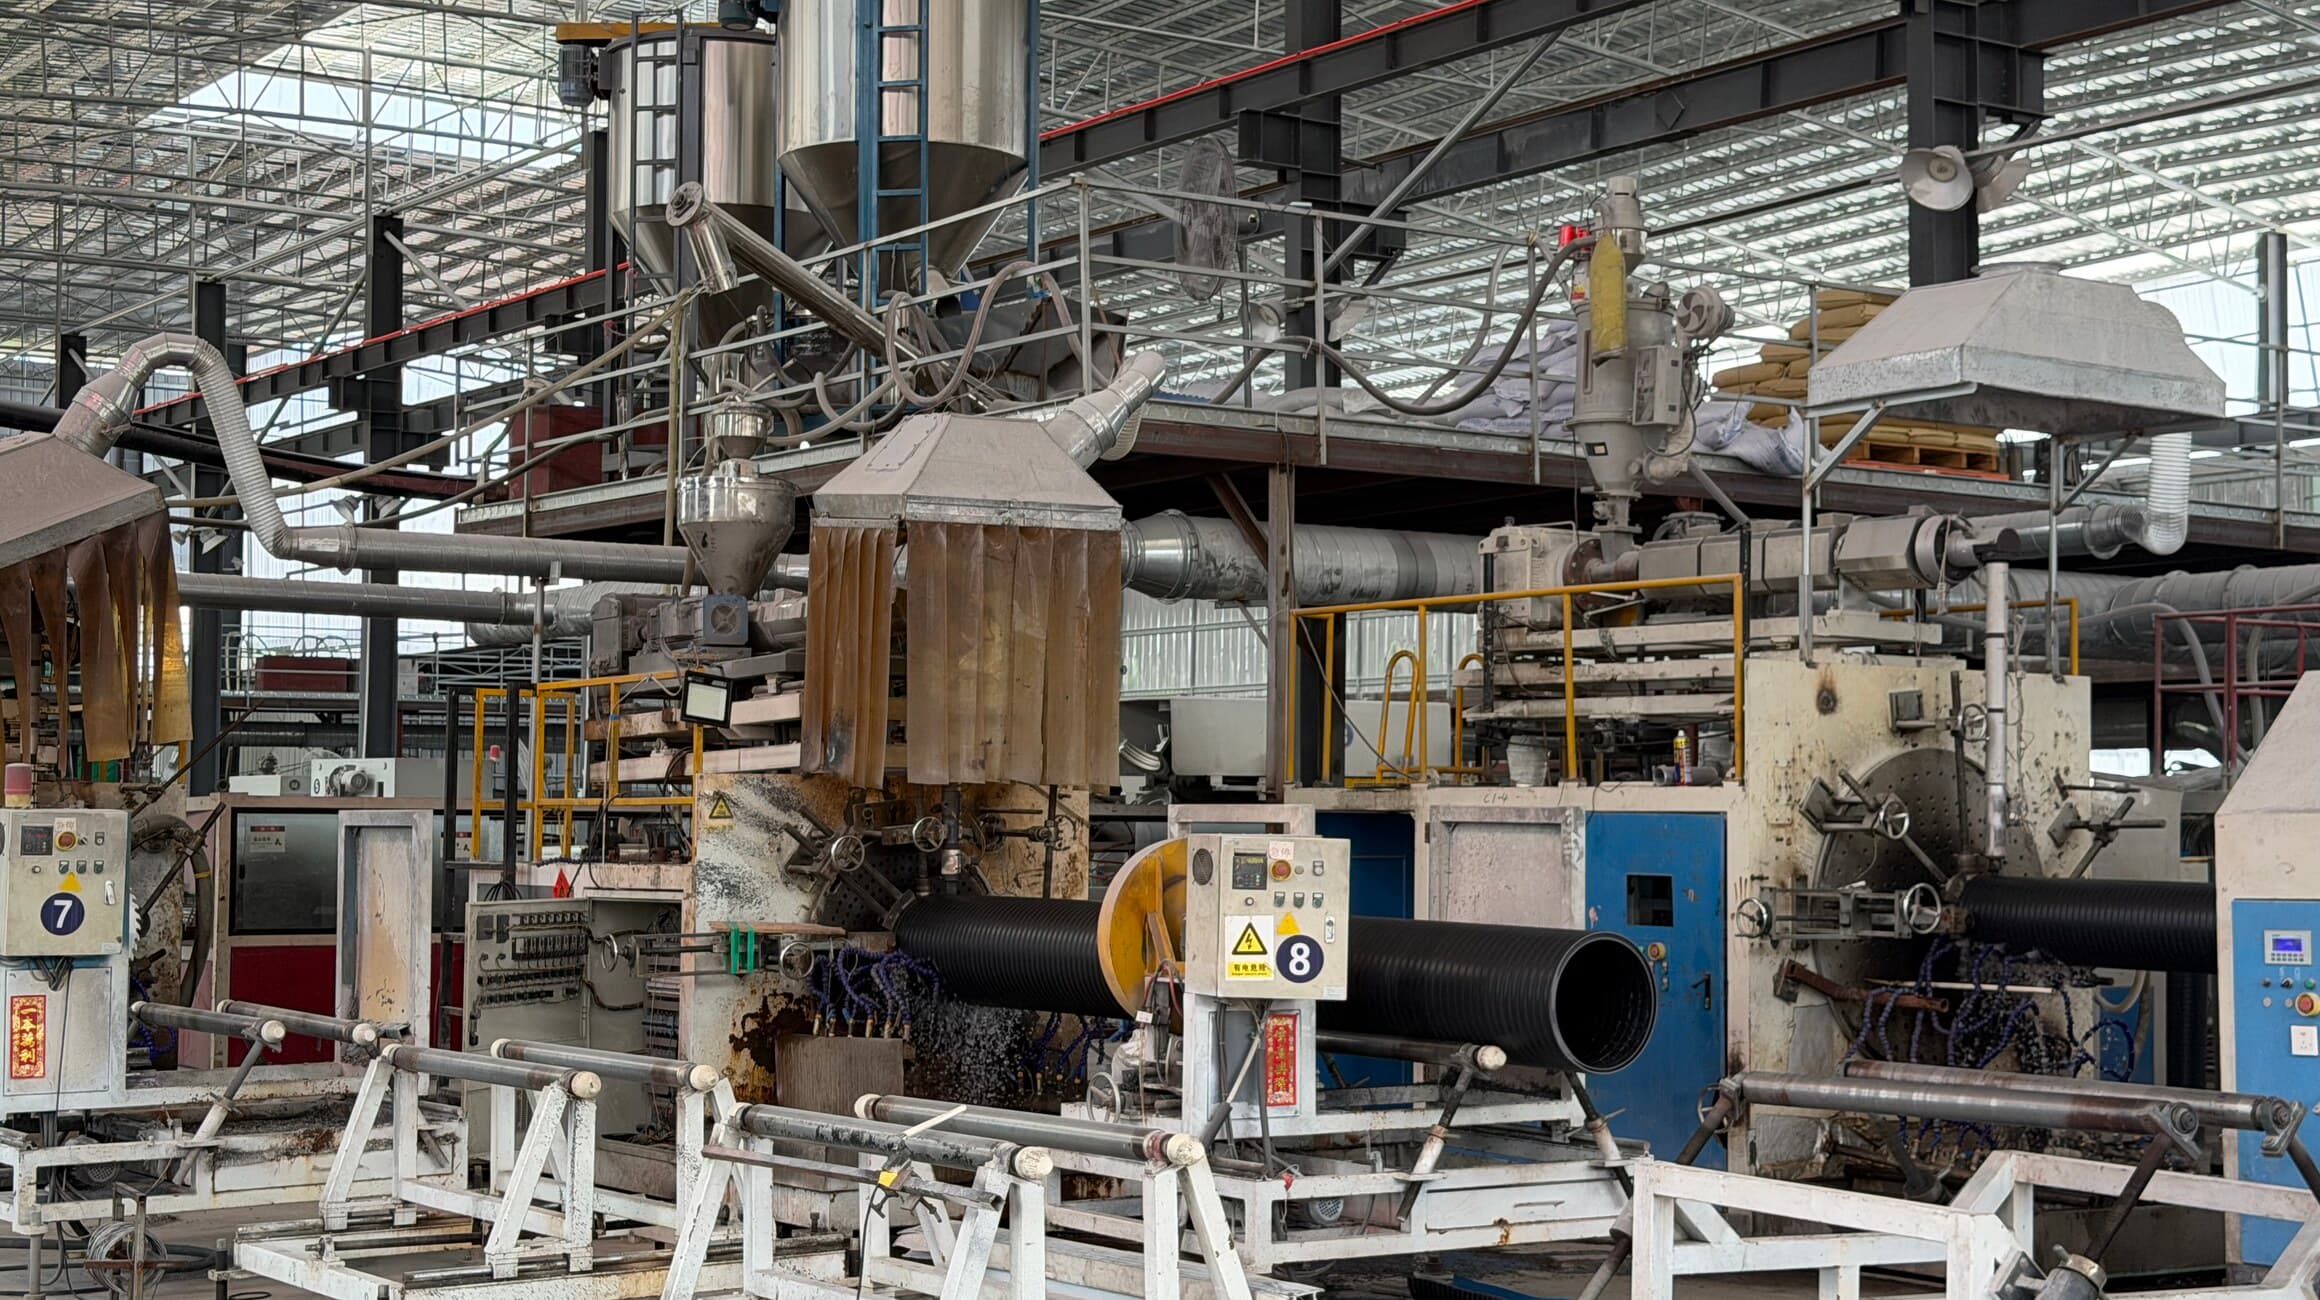
خط بثق الأنابيب ليس معقدًا. تدخل حبيبات البولي إيثيلين من طرف، ويخرج أنبوب أسود متصل من الطرف الآخر، وبينهما بثّاقة وقالب وحوض معايرة وبضعة أحواض تبريد ووحدة سحب ومنشار. أي مصنع يستطيع شراء هذا الخط. ما يدفع المشتري ثمنه فعلًا هو ما يحدث عند كل محطة: الإعدادات، والفحوص، وهل يوقف أحدٌ الخط حين ينحرف رقم.
يمشي هذا المقال على الخط بالترتيب. عند كل خطوة يقول ماذا تفعل الآلة، وما الذي قد يسوء هناك، وكيف تبدو النتيجة حين تصل إلى موقعك. والقسم الأخير يحوّل ذلك إلى الأسئلة الأربعة التي تستحق أن تُطرح على أي مورّد قبل حجز حاوية.
1. المركّب: يُقرَّر الأنبوب قبل أن يبدأ البثق
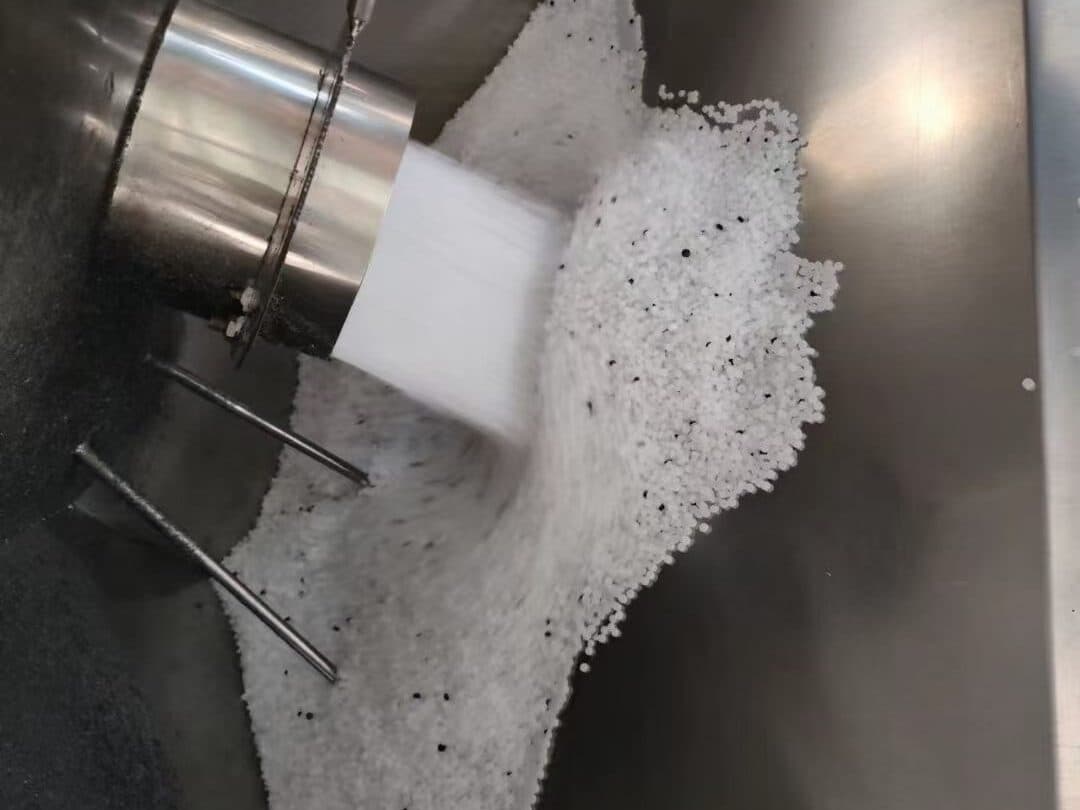
يُبثق أنبوب PE100 من راتنج مركّب مسبقًا: بولي إيثيلين أُضيف إليه أسود الكربون ومضادات الأكسدة ومثبّتات التصنيع لدى منتج الراتنج. البديل — راتنج طبيعي مع ماستر باتش أسود يُجرَّع عند البثّاقة — أرخص، ومنه يبدأ قدر كبير من الأنابيب الرديئة. الماستر باتش غير المشتت تمامًا يترك خطوطًا من بوليمر غير محمي تتطبشر وتتشقق تحت الشمس؛ ووحدة التجريع التي تنحرف تترك دفعة بأقل من 2 % أسود الكربون التي تشترطها ISO 4427.
2–3. البثّاقة والقالب: الصهر دون تحلّل
تصهر البثّاقة أحادية اللولب الحبيبات بمزيج من حرارة الأسطوانة وقصّ اللولب، ثم تدفع المصهور عبر صفيحة الكسر إلى القالب. تتدرّج مناطق الأسطوانة من نحو 180 °م عند التغذية إلى 210–230 °م عند الرأس؛ ويغادر المصهور القالب عند نحو 200–220 °م. إن كان باردًا جدًا لم يكن متجانسًا — تراه كبقع غير منصهرة أو تجويف خشن باهت. وإن كان ساخنًا جدًا أو بقي طويلًا في الأسطوانة استُهلكت حزمة مضادات الأكسدة قبل أن يُصنع الأنبوب أصلًا، وهو ما يظهر كـ OIT منخفض في اختبار الدفعة وكأنبوب هشّ بعد سنوات.
يشكّل القالب المصهور أنبوبًا. تترك أرجل العنكبوت فيه — الدعامات التي تحمل المغزل — خطوط لحام حيث تلتقي تيارات المصهور من جديد؛ والقالب الجيد التصميم مع ضغط مصهور كافٍ يلحمها حتى تصير غير مرئية وغير ذات أثر. أما القالب المتآكل أو السيئ التمركز فينتج جدارًا سميكًا من جهة ورقيقًا من الأخرى، يجتاز فحص متوسط السماكة ويفشل عند النقطة الرقيقة تحت الضغط.
4–5. المعايرة بالتفريغ والتبريد: حيث تُثبَّت الأبعاد
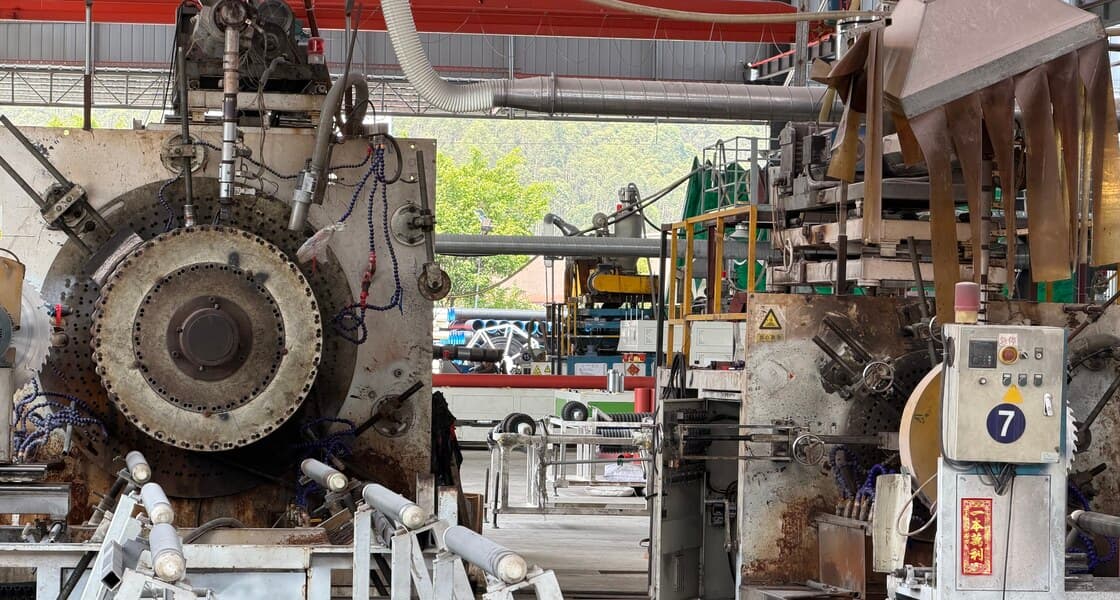
يغادر الأنبوب الساخن القالب أكبر قليلًا من المقاس النهائي ويُسحب عبر كمّ مبرَّد بالماء داخل حوض تفريغ. يجذب التفريغ الجلد الخارجي إلى الكمّ فيثبّت القطر الخارجي ويجمّده في مكانه؛ ولهذا يكون القطر الخارجي لأنبوب PE ثابتًا إلى هذا الحد، ولهذا تحدد المواصفات القطر الخارجي لا التجويف. أما سماكة الجدار فلا تحددها أي أداة. إنها نسبة إنتاجية البثّاقة إلى سرعة السحب: اسحب أسرع بالإنتاجية نفسها يَرِقّ الجدار.
- 1
حوض التفريغ
يحدد القطر الخارجي والبيضاوية. حوض بتفريغ خاطئ يعطي أنبوبًا غير مستدير؛ وكمّ مخدوش يترك خطًا طوليًا على كل متر.
- 2
أحواض التبريد بالرش
من حوضين إلى خمسة على التوالي، بحسب السماكة، تنقل الأنبوب من لبّ منصهر إلى شيء يمكن للمنشار قطعه. الأنبوب السميك يبرد من الخارج إلى الداخل، فيبقى التجويف لينًا طويلًا بعد أن يقسو السطح.
- 3
طول التبريد كحدّ
سرعة الخط لسماكة معيّنة يحدّها التبريد لا البثّاقة. أنبوب DN630 SDR 11 بجدار 57 مم يجري بجزء من متر في الدقيقة؛ والمورّد الذي يعرض معدلات إنتاج تتجاهل ذلك يسعّر جدارًا رقيقًا.
6–8. السحب والوسم والقطع
وحدة السحب مجموعة سيور مجنزرة تمسك الأنبوب وتسحبه عبر الخط بسرعة مضبوطة بدقة. سرعتها مقابل إنتاجية البثّاقة هي حلقة ضبط السماكة؛ والخطوط الحديثة تقيس الجدار بمقياس فوق صوتي بعد المعاير مباشرة وتعدّل السحب تلقائيًا. اسأل هل في الخط هذا المقياس. الخط الذي يفتقر إليه يعتمد على عامل بقدمة يفحص الأطراف المقطوعة، فلا يلتقط الانحراف إلا بعد إنتاج طول من الأنبوب بجدار خاطئ.
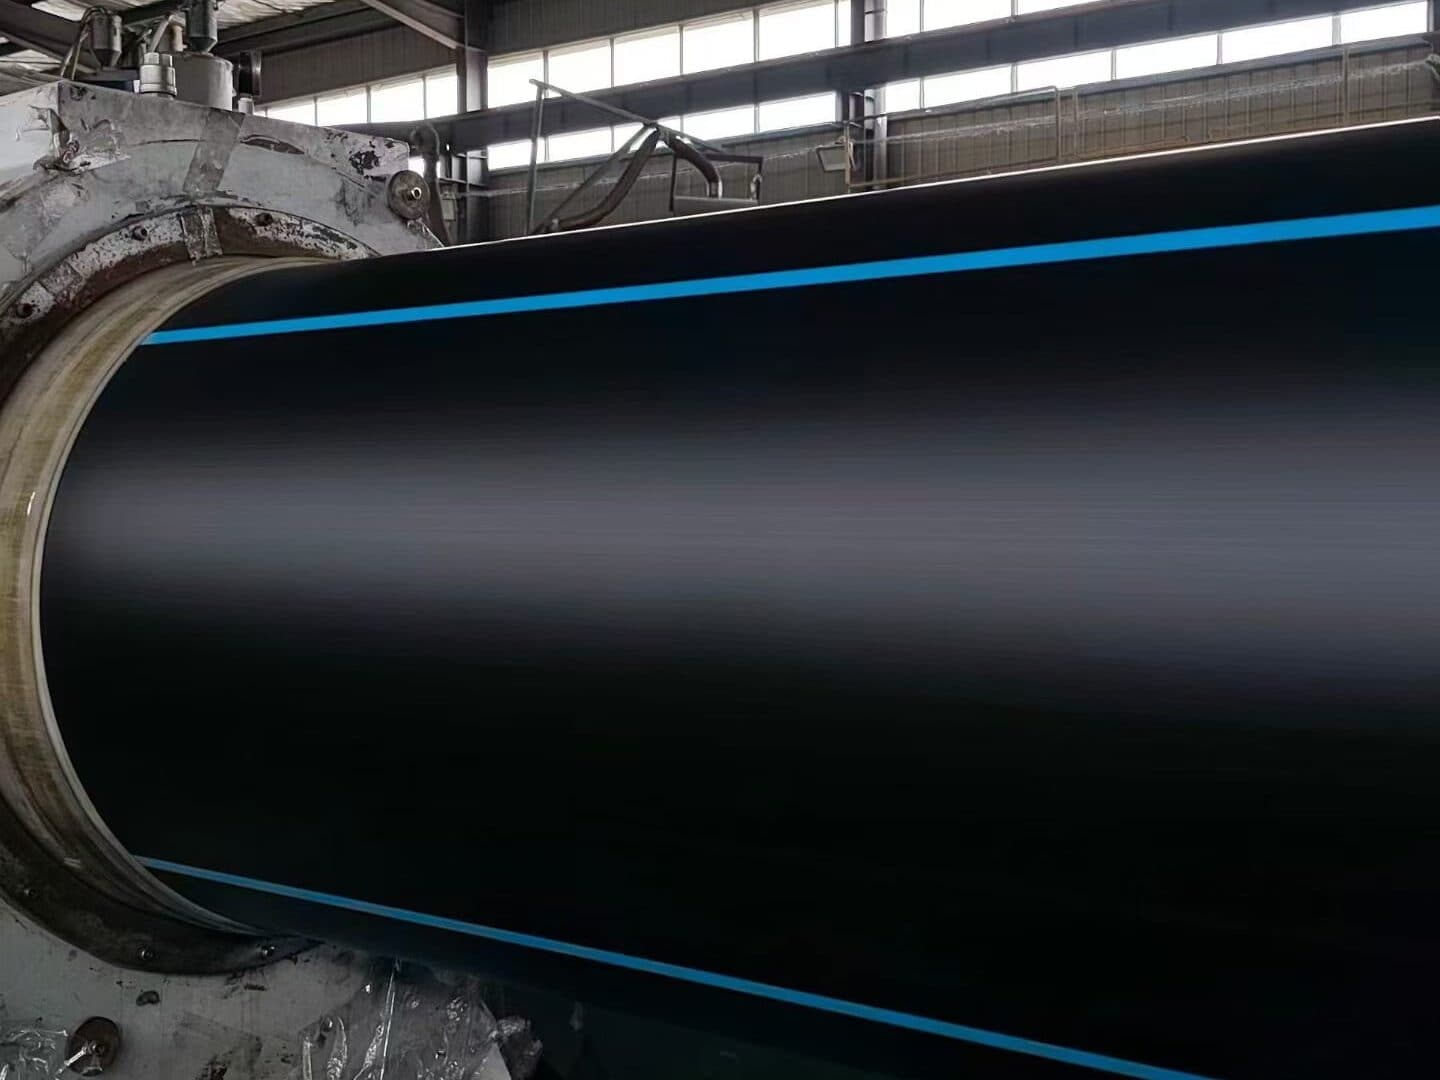
ثم يأتي الوسم. تشترط ISO 4427-2، على فواصل لا تتجاوز مترًا واحدًا، رقم المواصفة والمقاس الاسمي وSDR ودرجة المادة وفئة الضغط والمصنّع ورمز إنتاج يُتتبع إلى الدفعة. الوسم هوية الأنبوب — والأنبوب الذي يصل الموقع من دونه لا يمكن ربطه بشهادة اختبار، ويحق للمفتش رفضه.
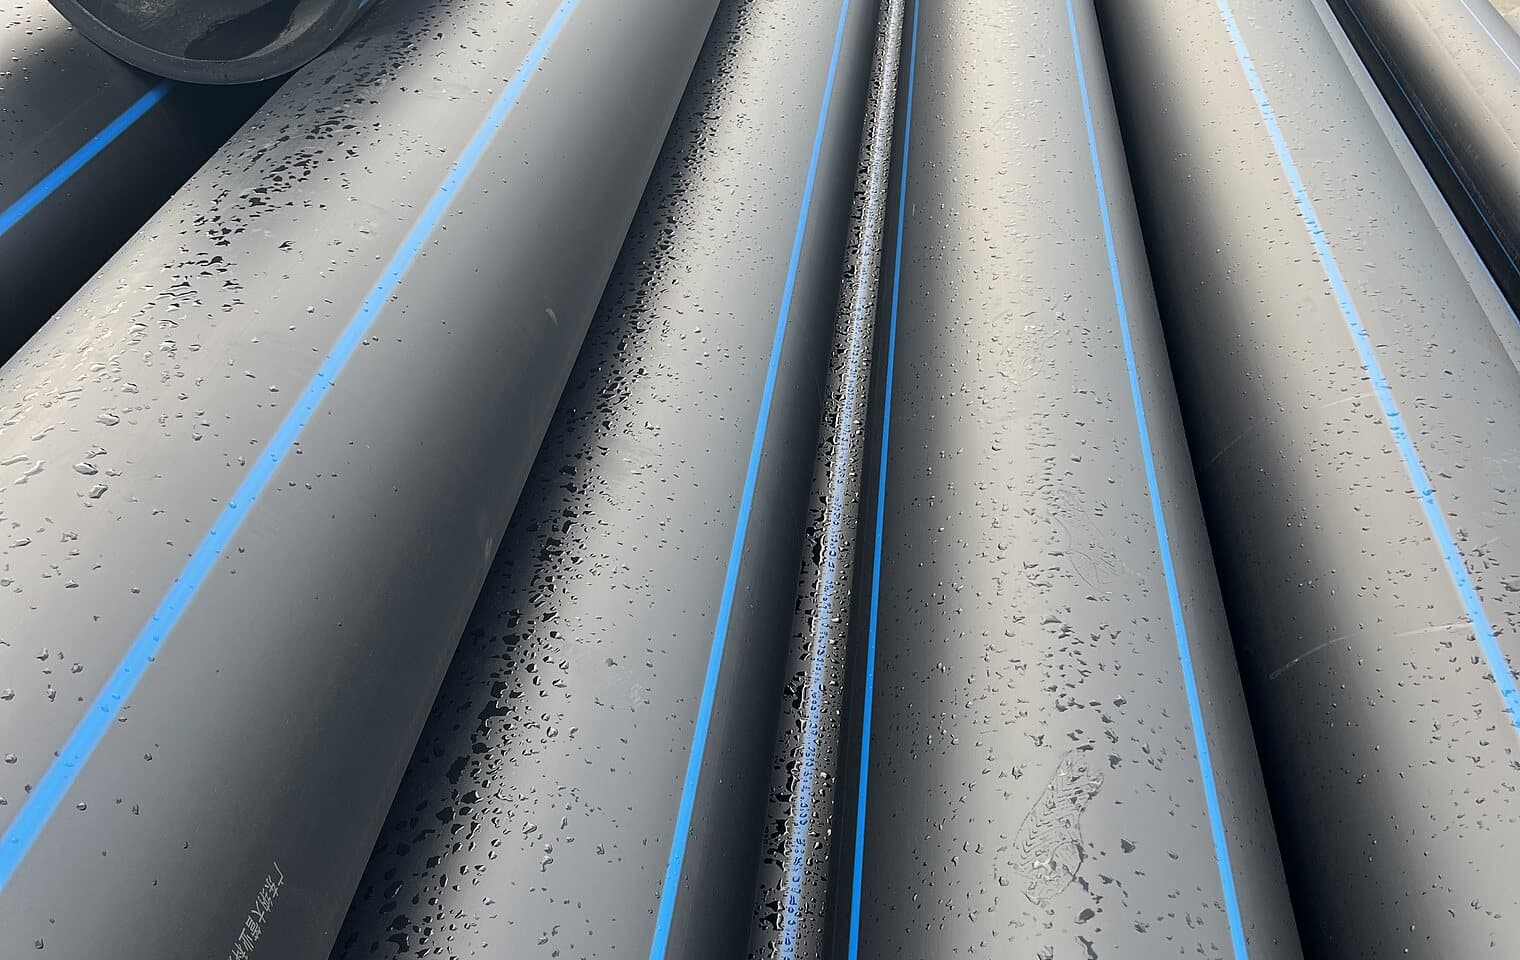
يقطع المنشار أطوالًا مستقيمة — 6 م أو 11.8 م أو 12 م بما يناسب الحاوية — عموديًا على المحور، وهذا مهم لأن ماكينة اللحام التناكبي تسوّي الأطراف لكن الطرف السيئ القطع يهدر أنبوبًا. المقاسات الصغيرة تتجاوز المنشار إلى الملفاف، حيث يُلفّ الأنبوب وهو دافئ قليلًا ليأخذ اللفة دون التواء.
9. اختبارات الدفعة: الجزء الذي يفرّق بين المصانع
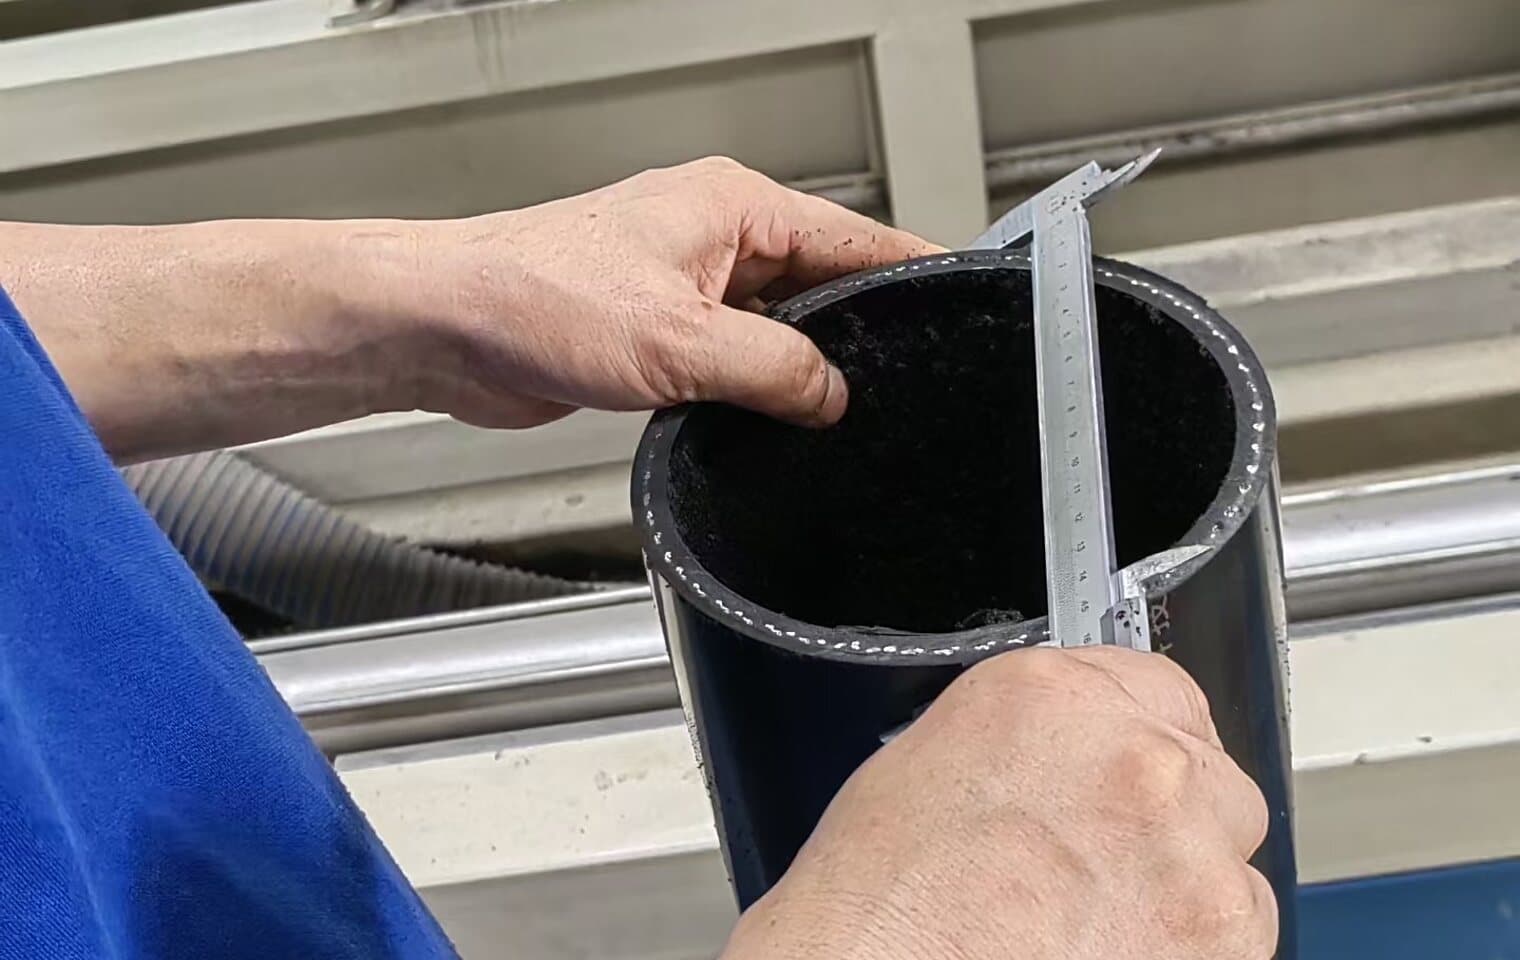
كل ما سبق ينتج أنبوبًا يبدو صحيحًا. اختبارات الدفعة هي ما يثبت أنه صحيح، وهي حيث يوفّر المصنع الرخيص ماله: تستغرق ساعات إلى أيام، وتشغل مختبرًا، وأحيانًا ترسب دفعة صُنعت بالفعل. المصنع الذي يجريها يحجز الدفعة حتى تصفو النتائج. وذاك الذي لا يجريها يشحن بالمظهر.
| الاختبار | الطريقة | المتطلب | ما يعنيه الفشل |
|---|---|---|---|
| الأبعاد والبيضاوية | ISO 3126 | القطر الخارجي والجدار ضمن تفاوتات الجدول 2 في ISO 4427-2 | انحراف السحب أو تآكل المعاير |
| معدل تدفق الكتلة المنصهرة | ISO 1133، 190 °م / 5 كغ | ضمن ±20 % من MFR المركّب | تحلّل البوليمر في الأسطوانة |
| زمن الحث على الأكسدة | ISO 11357-6، 200 °م | ≥ 20 دقيقة | استُهلكت المثبّتات بالتسخين المفرط أو المركّب الرديء |
| محتوى أسود الكربون | ISO 6964 | 2.0–2.5 % بالكتلة | ماستر باتش ناقص الجرعة؛ لا حماية من الأشعة فوق البنفسجية |
| الانكماش الطولي | ISO 2505، 110 °م | ≤ 3 % | تبريد سريع جدًا؛ إجهاد محبوس |
| المقاومة الهيدروستاتيكية، 20 °م | ISO 1167، 12.0 ميغاباسكال إجهاد محيطي | لا فشل خلال 100 ساعة | درجة مادة خاطئة أو عيب في الجدار |
| المقاومة الهيدروستاتيكية، 80 °م | ISO 1167، 5.4 / 5.0 ميغاباسكال | لا فشل خلال 165 / 1,000 ساعة | مقاومة نمو التشقق البطيء دون PE100 |
ما تسأله قبل أن تطلب
- هل يُبثق الأنبوب من PE100 مركّب مسبقًا أم من راتنج طبيعي مع ماستر باتش؟ اطلب اسم منتج المركّب ودرجته.
- هل في الخط مقياس جدار فوق صوتي مدمج، أم يُفحص الجدار يدويًا عند المنشار؟
- أيّ اختبارات الدفعة في الجدول أعلاه تُجرى على كل دفعة وأيّها عند الطلب فقط؟ اطلب شهادة حديثة بأرقام الدفعات.
- هل تُحجز الدفعة حتى يصفو اختبار 165 ساعة، أم تُشحن بالأبعاد والمظهر؟
لا شيء من هذه الأسئلة غير معتاد، والمصنع الجاد يجيب عن الأربعة في عصر يوم واحد. والإجابات تقول عمّا سيصل في الحاوية أكثر مما يقوله أي كتيّب.
المصادر والمواصفات
- ISO 4427-2: أنابيب البولي إيثيلين لإمدادات المياه — الأنابيب
- ISO 1167: أنابيب اللدائن الحرارية — تحديد مقاومة الضغط الداخلي
- ISO 2505: أنابيب اللدائن الحرارية — الانكماش الطولي
- Plastics Pipe Institute — Handbook of Polyethylene Pipe، الفصل 5 (التصنيع)
- PE100+ Association — قائمة المواد المعتمدة والإرشادات الفنية