HDPE継手のガイドの多くは形状の一覧です:エルボ、ティー、レデューサ、キャップ。これは最も役に立たない分け方です。90°エルボひとつでも五つの形態 — バット融着用成形品、EF用成形品、管のセグメントから製作したもの、小径用のソケット融着成形品、機械式 — があり、この五つのどれを選ぶかが本当の決定だからです。形状は図面から決まり、系統は圧力、口径、現場の機材、そして将来誰かがその接合部を外す必要があるかどうかから決まります。
そのため本ガイドは系統別に構成しています。各系統について、サイズ範囲、接合の仕方、接合部の圧力上の価値、そしてその系統で最もよく見る失敗を挙げます。フランジの節には他のガイドが省くボルト配置表を、製作継手の節にはカタログが小さな字で印刷する減圧係数を載せました。最後の節は壁に貼れる一枚の選定表です。
PEが接合される四つの方法
本ガイドの継手はすべて四つの接合のいずれかを使います。バット融着は二つの整えた端面を溶かして押し付けます。継手は管と同径の平滑なスピゴット端を持ちます。EF(電気融着)は継手のソケットに成形された発熱コイルで管表面を溶かします。管を差し込み、電流を流し、二つの面が融合します。どちらも一体接合で、正しく施工すれば継手は端から端までポリエチレンであり、管壁より強くなります。フランジ接合はPE製スタブエンドを相手フランジにガスケットを挟んでボルト締めします。機械式継手はグリップリングとシールを管外面に圧着します。どちらも溶接ではなくシールであり、どちらも取り外せます — それこそが存在理由です。
| 方法 | 一般的なサイズ範囲 | 現場で必要なもの | 管に対する接合部 | 分解可? | 適する場所 |
|---|---|---|---|---|---|
| バット融着 | DN63〜DN1600以上 | フェーサーとヒータープレート付き融着機、電源、乾いたテント | 一体。ISO 21307 に従えば管より強い | 不可 | 本管、大口径、あらゆる圧力クラス |
| EF(電気融着) | DN20〜DN800(カプラ)、サドルはDN1200本管まで | コントロールボックス、スクレーパ、クランプ、電源 | 一体。継手は管のPNに合わせて定格 | 不可 | 分岐、修理、取り合い、狭い溝、融着機が届かないあらゆるサイズ |
| ソケット融着 | DN16〜DN125 | ソケット面とスピゴット面を持つ加熱工具 | 一体 | 不可 | 小径の配管・給水引込み。本管ではまれ |
| フランジ(スタブエンド+バッキングリング) | DN50〜DN1600 | スパナ、トルクレンチ、ガスケット | フランジクラスで定格。管ではない | 可 | バルブ、ポンプ、メーター、鋼管・ダクタイル鉄管への接続 |
| 機械式/圧縮 | DN16〜DN110(一部設計はDN315まで) | 手、時にレンチ | 継手で定格。通常PN10〜PN16 | 可 | 給水引込み、仮設、電源なしの修理 |
成形継手:DN400未満の標準
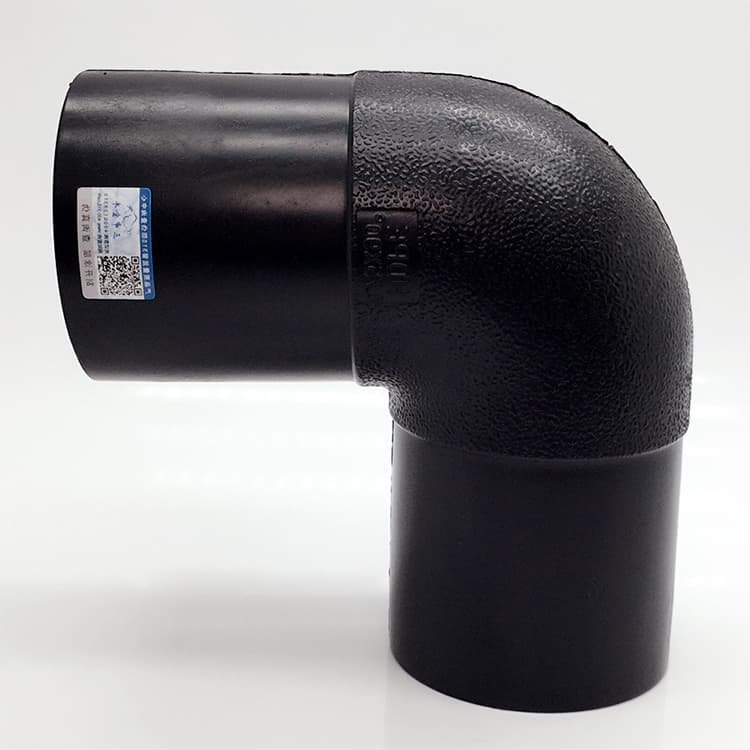
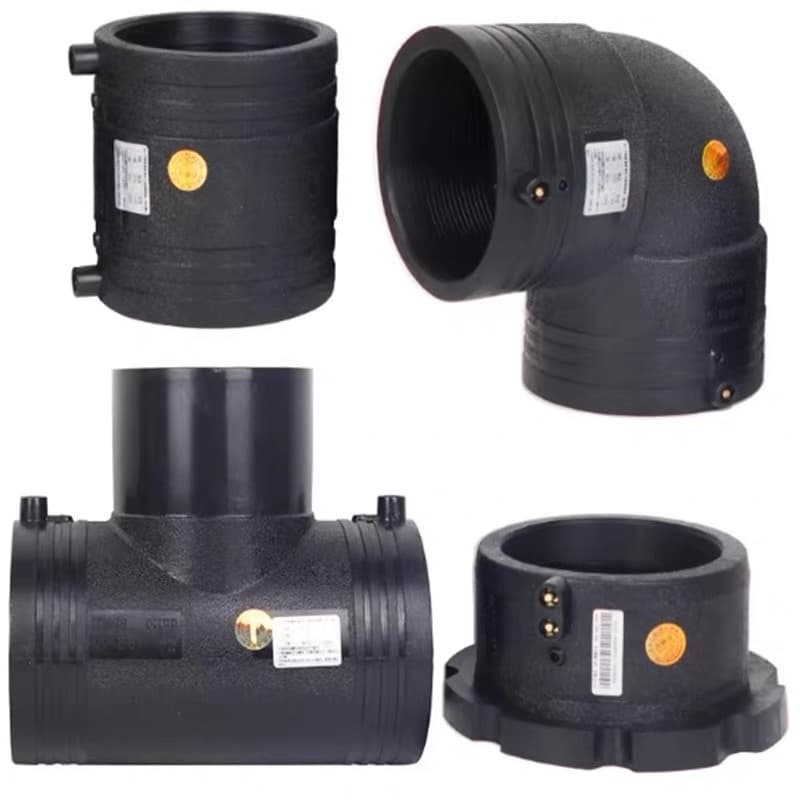
射出成形継手は管と同じPE100コンパウンドから鋼製金型で一発成形され、管以上の肉厚を持ちます。製造されたSDRの圧力定格をそのまま、減圧なしで担い、金型が存在するサイズ — エルボとティーでおよそDN20〜DN400、一部のレデューサとスタブエンドでDN630まで — では安価です。それ以上では金型費が回収できず、継手は製作品になります。
- 90°と45°のエルボ。緩やかな方向転換にはまれに22.5°と11.25°。ピグ通しやライニングを行う管路向けに、長半径成形エルボがDN315まである。
- 等径ティーと異径ティー。成形ティーは管のPNをそのまま担う。製作ティーは担わない(次節参照)。
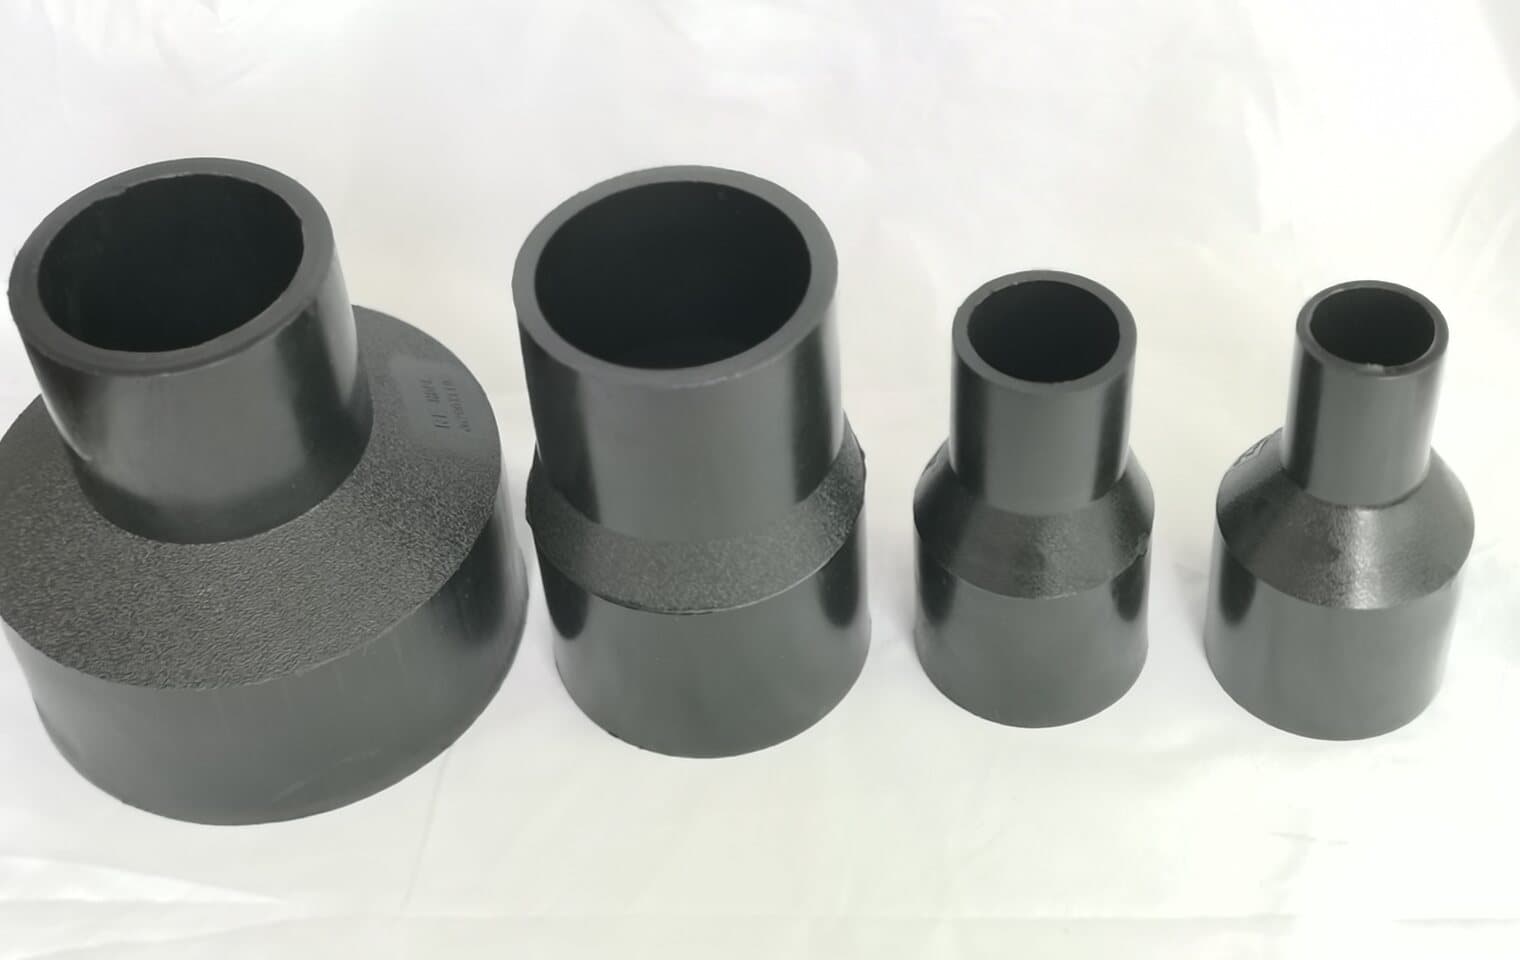
- 一段または二段落としの同心レデューサ。DN315からDN160へ一つの継手で落とすことも可能だが、通常は二段で行う。
- 試験ヘッドや行き止まり用のエンドキャップ、フランジ用スタブエンド、そして供用中の本管外面に融着して分岐を取るサドル継手。
製作継手と、それに伴う減圧
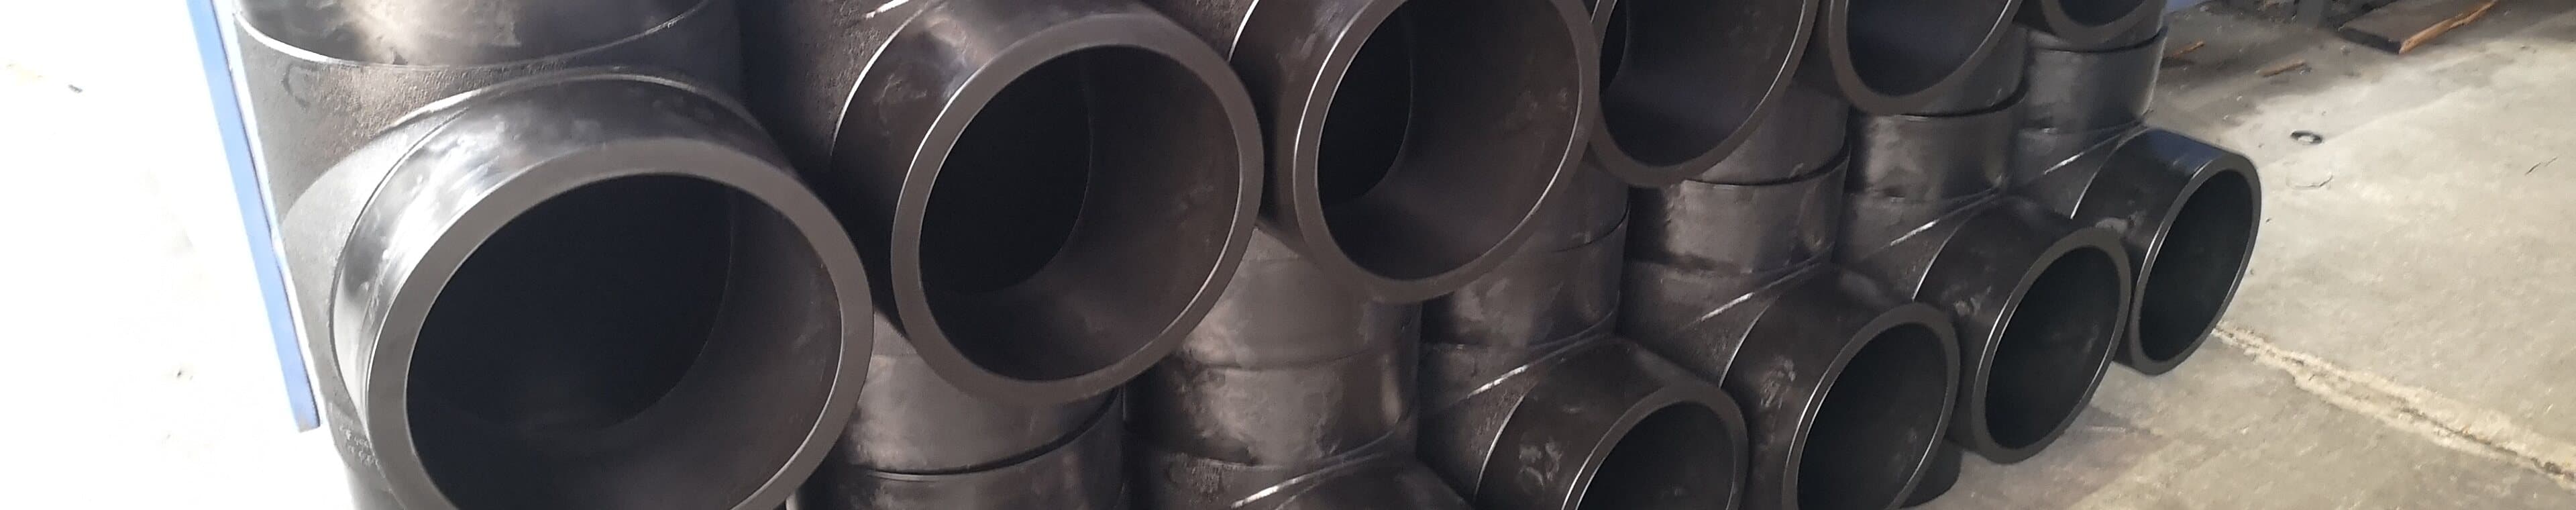
およそDN400以上、および金型がない形状では、継手は製作されます。管をセグメントに切ってバット溶接でベンドにするか、管体に穴を開けて枝管を溶接してティーにします。溶接部は管と同じ強さです。形状はそうではありません。マイター状のセグメントは各溶接の内側に応力を集中させ、管体に切り込んだ枝管は周方向応力が最も高い場所の肉を取り除きます。規格とメーカーはこれを減圧で扱います。補強するか厚肉から作らない限り、製作継手は管のPNの何分の一かで定格されます。
| 継手 | 製作方法 | 典型的な圧力係数 | フルPNを保つ方法 |
|---|---|---|---|
| セグメントベンド、1セグメント≤7.5° | 管を切ってマイター状の複数セグメントをバット溶接 | 管PNの0.8倍。細かいセグメントで1.0とするメーカーもある | セグメントをより多く・小さくするか、SDRを一段厚くする |
| セグメントベンド、1セグメント15°〜22.5° | セグメント数が少なく、マイターが鋭い | 管PNの0.5〜0.8倍 | 圧力本管では避ける。自然流下・低圧管路に用いる |
| 製作等径ティー、無補強 | 本管に開けた穴に枝管を溶接 | 管PNの0.5倍 | SDR一段厚い管から製作するか、成形または補強ティーを使う |
| 製作異径ティー、枝管≤本管DNの半分 | 大きな本管に小さな枝管 | 管PNの0.7〜0.8倍 | 可能なら切り込み枝管の代わりにEFサドル |
| 製作クロス | 一つの本管に二つの枝管 | 管PNの0.5倍以下 | ティー二つを直列に、または成形マニホールド |
| スタブエンド付きフランジスプール | スタブエンドを管にバット溶接 | 管PNの1.0倍(接合部の定格はフランジが決める) | バッキングリングのクラスを管路圧力に合わせる |
EF:バット融着が届かない場所を直す継手
EFカプラは、内面に抵抗線を巻き込み、上部に二つの端子ピンを持つ成形PEスリーブです。整えた管端を差し込み、コントロールボックスが設定電圧 — 多くの方式で39.5 V — を継手のバーコードから読んだ時間だけかけると、線が発熱し、管表面とカプラ内面が溶け合い、コイル全長にわたって融着帯ができます。インジケータピンが上がり、溶融が表面に達したことを示します。動かせない管に施工できる唯一の一体接合です:融着機が入らない狭い溝、サドル下の供用中本管、両端がすでに固定された取り合い部などです。
- 1
直角に切断し、差込深さをマーキングする
管端はセンターストップまたは継手の表示深さに届かなければならない。差込不足はコイルの一部が空気を加熱することになり、その接合部は試験で漏れる。
- 2
融着範囲全体をスクレープする
回転スクレーパで酸化皮膜を0.2〜0.4 mm削り取る — サンドペーパーやナイフは不可。新鮮なポリマーは融着するが、風化した表面はしない。スクレープ痕は差込全長にわたって見えていなければならない。
- 3
認定ワイプで清掃し、以後触れない
リントフリーのワイプにイソプロパノール。その後は手を触れない。指紋は離型剤である。
- 4
芯合わせと動き止めのためクランプする
融着中・冷却中に管が動いてはならない。アライメントクランプで管端を同軸に保つ。肉厚の10 %を超えるずれはコールドサイドとして現れる。
- 5
バーコード通りに融着し、ラベル通りに冷却する
コントロールボックスは継手のバーコード(ISO 13950)から融着時間を読み、周囲温度で補正する。冷却時間は継手に印字されており交渉の余地はない。クランプの早期解除はスクレープ不良に次ぐ二番目の故障原因である。
- 6
接合を記録する
最新のボックスは全融着を記録する:継手コード、時間、電圧、周囲温度。この記録が接合部の証明書である。施工者に提出を求めること。
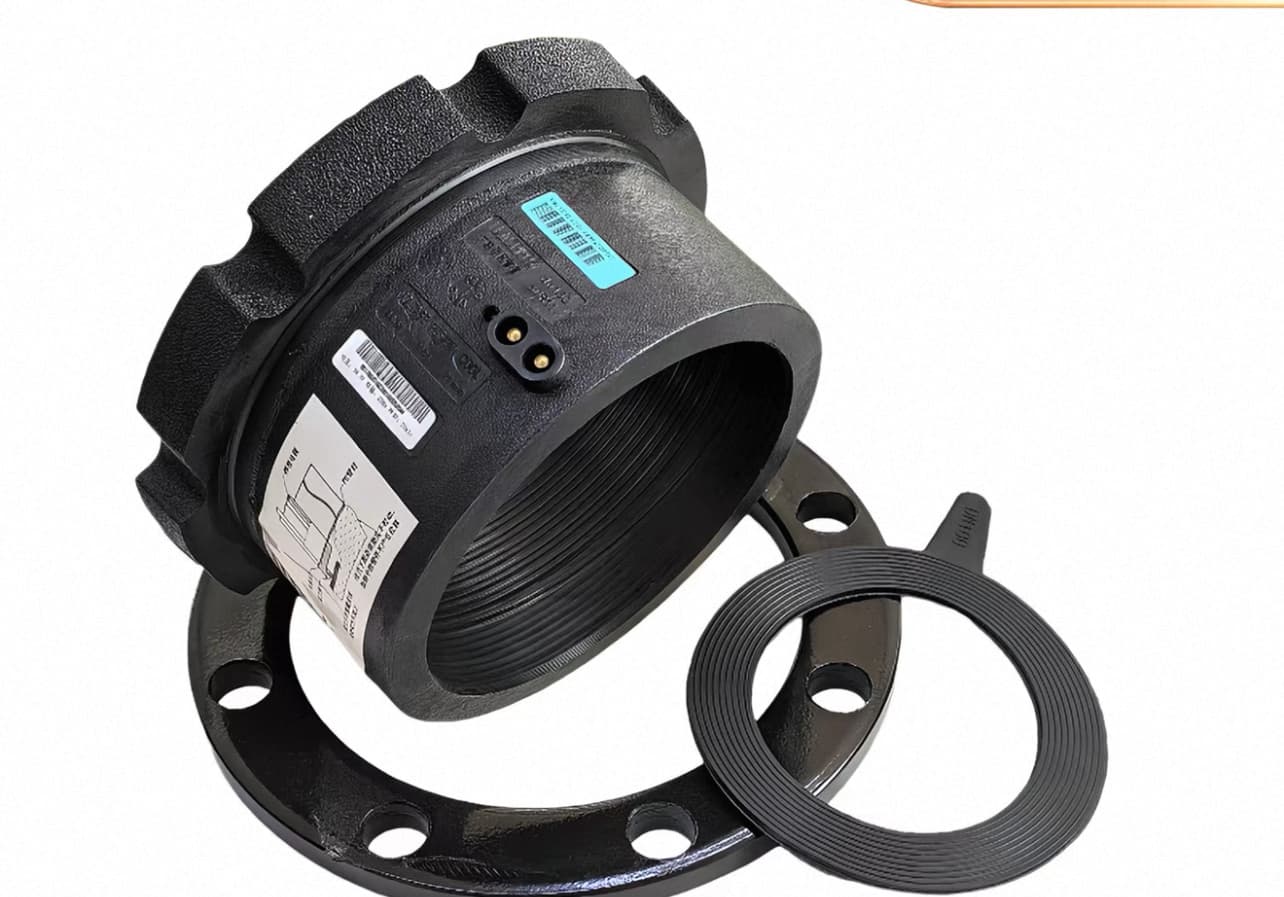
フランジ:スタブエンド、バッキングリング、ボルト配置
PEにはねじ加工も金属への溶接もできないため、バルブ、ポンプ、メーター、鋼管への接続はすべてフランジです。PE側の部品はスタブエンド(フランジアダプタ):厚いカラーを持つ短い成形または製作スピゴットで、管にバット融着またはEFで接合します。緩いバッキングリング — 鋼、亜鉛めっきまたは被覆、時にステンレス — がカラーの背後に座り、ボルトを受けます。接合部の定格は管ではなくフランジの定格です。PN10管にPN16リングは可、逆は不可。ボルト配置は相手側の金属フランジと一致しなければならず、ここで表が役立ちます。
| PE管DN(外径 mm) | フランジ呼び径 | ボルト穴中心円径(mm) | ボルト、PN16 | ガスケット種類 |
|---|---|---|---|---|
| 63 | DN50 | 125 | 4 × M16 | 全面またはIBC、EPDM/NBR |
| 90 | DN80 | 160 | 8 × M16 | 全面、EPDM/NBR |
| 110 | DN100 | 180 | 8 × M16 | 全面、EPDM/NBR |
| 160 | DN150 | 240 | 8 × M20 | 全面、EPDM/NBR |
| 225 | DN200 | 295 | 12 × M20 | 鋼インサート入り全面を推奨 |
| 315 | DN300 | 410 | 12 × M24 | 鋼インサート入り全面を推奨 |
機械式継手と圧縮継手
圧縮継手 — 本体、グリップリング、Oリングシール、ナット — は、熱も電源も使わず小径PE管を接合します。管を押し込み、ナットを締めれば完了。メーカー定格で、通常DN63までPN16、それ以上PN10。本管からの給水引込み、メーター設置、灌漑支管、そして融着班が来ないあらゆる修理に適した答えです。限界も現実にあります。シールは固有の寿命を持つエラストマーであり、グリップリングは締めすぎると管に傷をつけ、軸力抵抗は設計次第 — 軸力保持型もあればそうでないものもあり、非保持型の圧縮カプラは管が固定されていなければ圧力下で直管から抜けます。DN110超も存在しますが、EFに対して経済的なことはまれです。
トランジション継手は別に触れる価値があります。PEスピゴットを黄銅または鋼のねじ端に工場で融着したもので、PE給水管をフランジなしでメーターや金属バルブにねじ込めます。戸別引込みが金属部と出会う標準の方法で、多くの市場でDN63まで製造されています。
選定:一枚の表
| 状況 | 第一選択 | 理由 | 避けるもの |
|---|---|---|---|
| 直線本管、DN63以上、開削溝 | 管対管のバット融着。成形バット融着エルボとティー | メートル当たり最安の接合、フルPN、方向転換以外に在庫する継手なし | 本管上の圧縮カプラ |
| DN400超の本管 | SDR一段厚い製作ベンドを用いたバット融着。成形スタブエンド | 金型が存在しない。厚肉が減圧を取り戻す | フルPNの無補強製作ティー |
| 既設本管からの分岐 | EFサドル(分水または分岐) | 外面に融着。本管を切らず、供用中に施工可 | 供用中管路への切り込み製作ティー |
| 狭い溝での修理 | EFカプラ | 融着機の場所を要しない唯一の一体接合 | バット融着(届かない)。DN110超の圧縮 |
| バルブ、ポンプ、メーター、鋼管への接続 | スタブエンド+バッキングリング、クラスを金属フランジに合わせる | 唯一の分解可能なフルボア接合 | ねじ付きPE(信頼できるものは存在しない)。PCDの不一致 |
| 給水引込み DN20〜DN63 | 圧縮またはトランジション継手 | 電源不要、訓練不要、速い。PN16定格 | バット融着(小さすぎて正しくフェーシングできない) |
| 後に分解・延長する管路 | 分割点にフランジスプール | フランジは外せる。融着は外せない | 全部融着して後で切る |
優先順位はほぼいつも同じです:融着できるところは融着し、届かないところはEF、外す必要があるところはフランジ、管が小さく班が融着班でないところは圧縮。各節点でどれが当てはまるかを述べ、すべての継手にDN・SDR・PNを与えた仕様書は、誰も推測せずに見積り・在庫・施工できます。