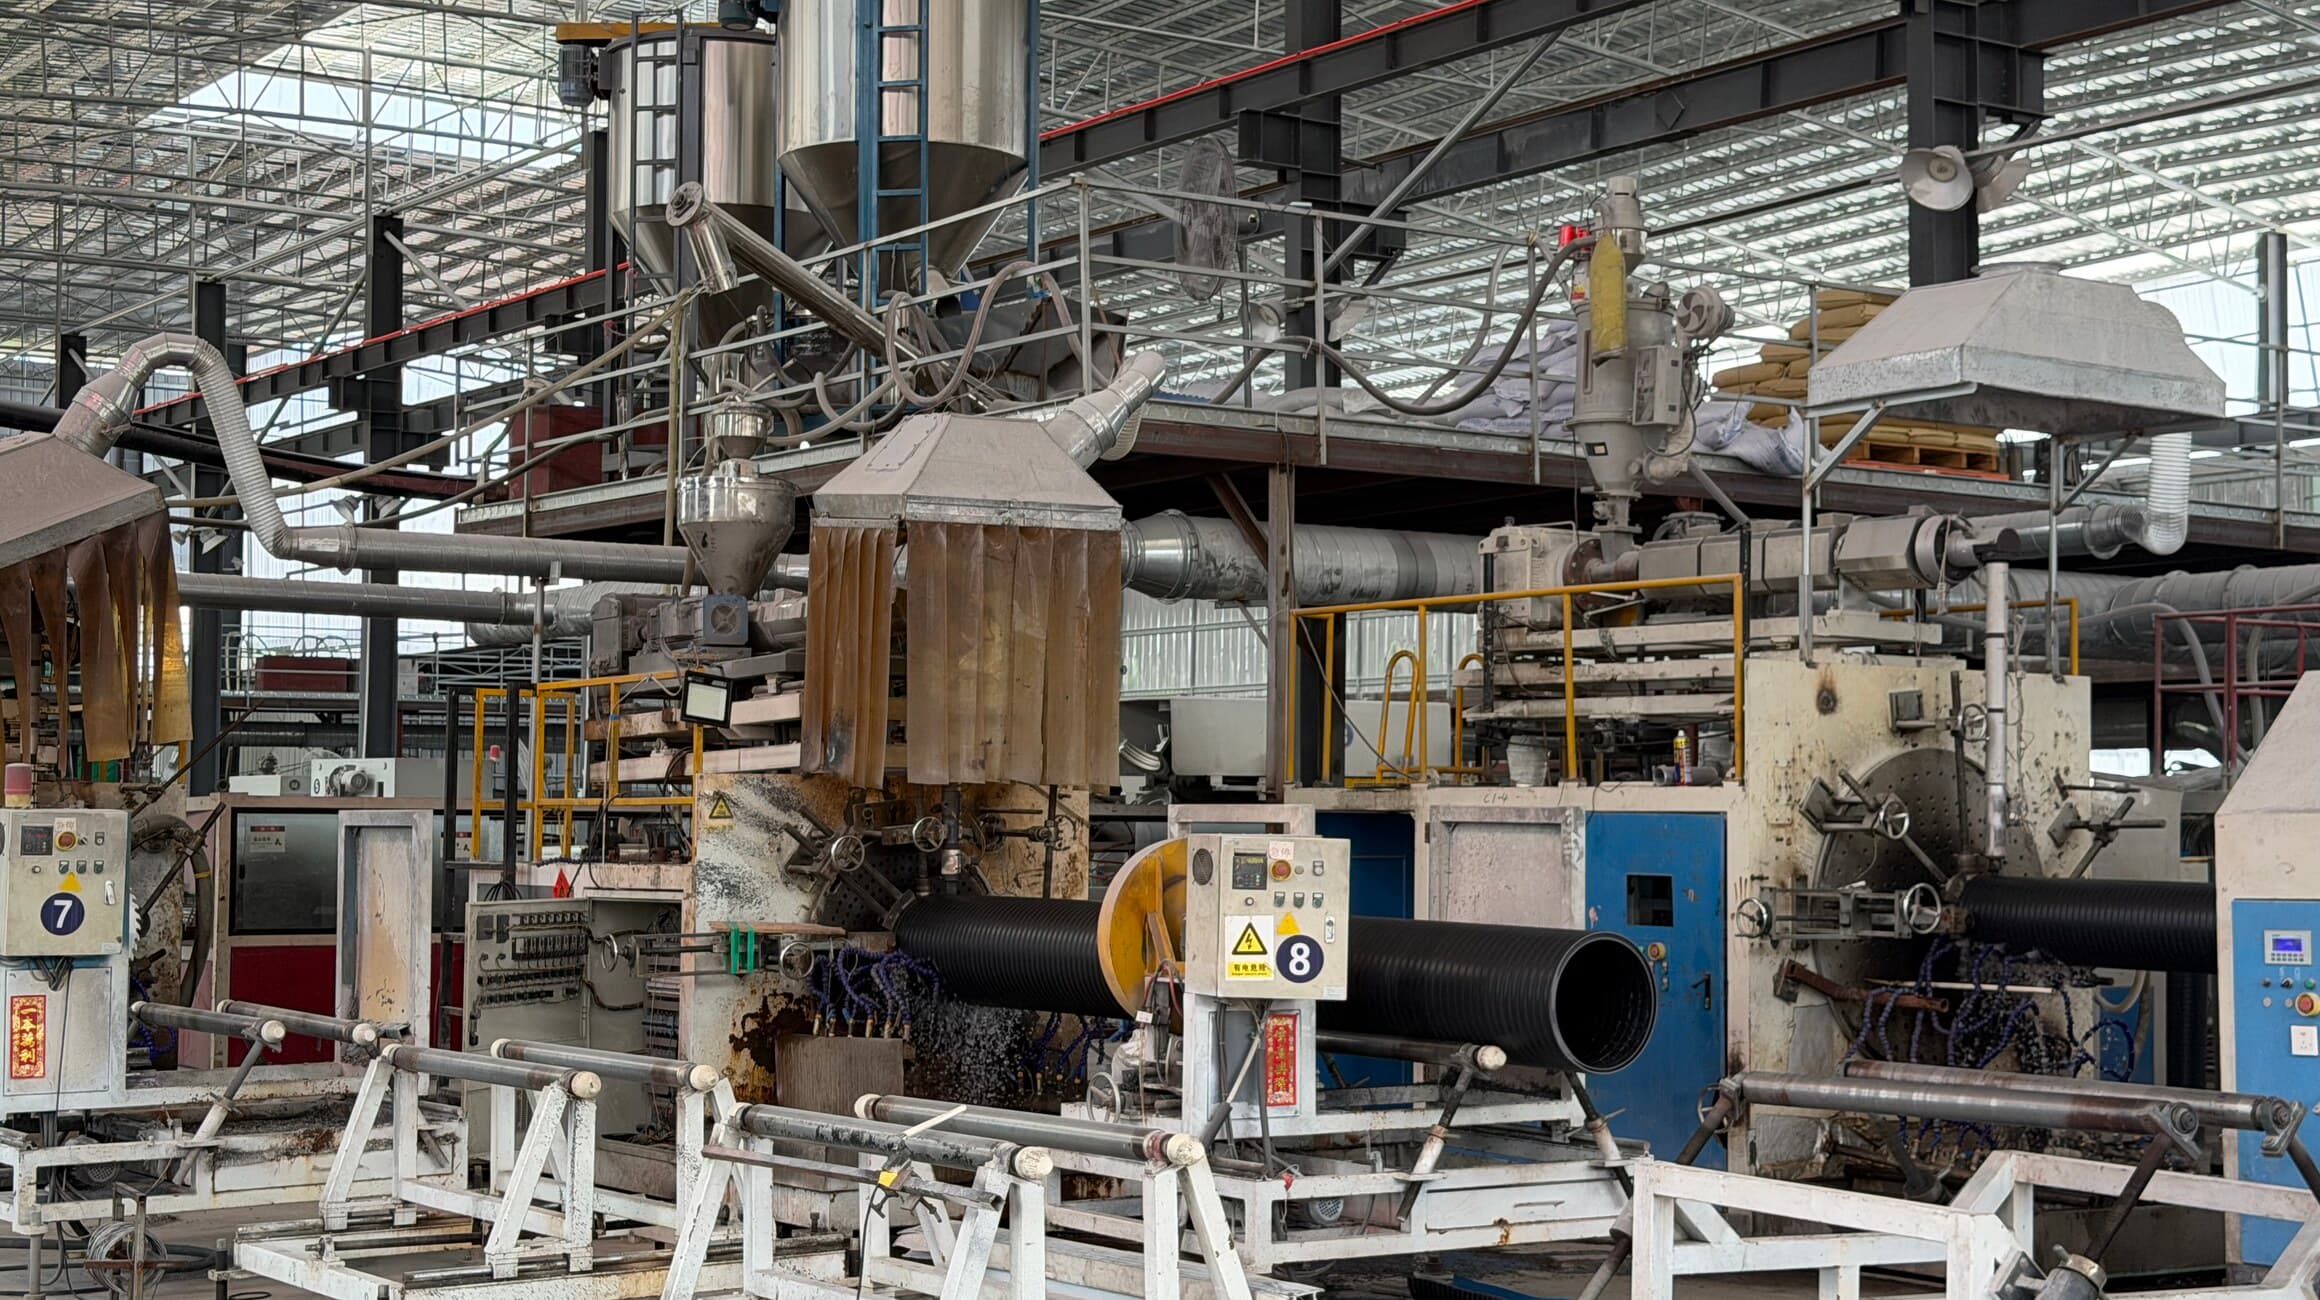
Una línea de extrusión de tubería no es complicada. Entran gránulos de polietileno por un extremo, sale un tubo negro continuo por el otro, y entre ambos hay una extrusora, un cabezal, un tanque de calibración, unos tanques de enfriamiento, un tiro y una sierra. Cualquier fábrica puede comprar esa línea. Lo que el comprador paga en realidad es lo que ocurre en cada puesto: los ajustes, los controles y que alguien pare la línea cuando un número se desvía.
Este artículo recorre la línea en orden. En cada paso dice qué hace la máquina, qué puede salir mal ahí y cómo se ve el resultado cuando llega a su obra. La última sección lo convierte en las cuatro preguntas que vale la pena hacer a cualquier proveedor antes de reservar un contenedor.
1. El compuesto: la tubería se decide antes de empezar a extruir
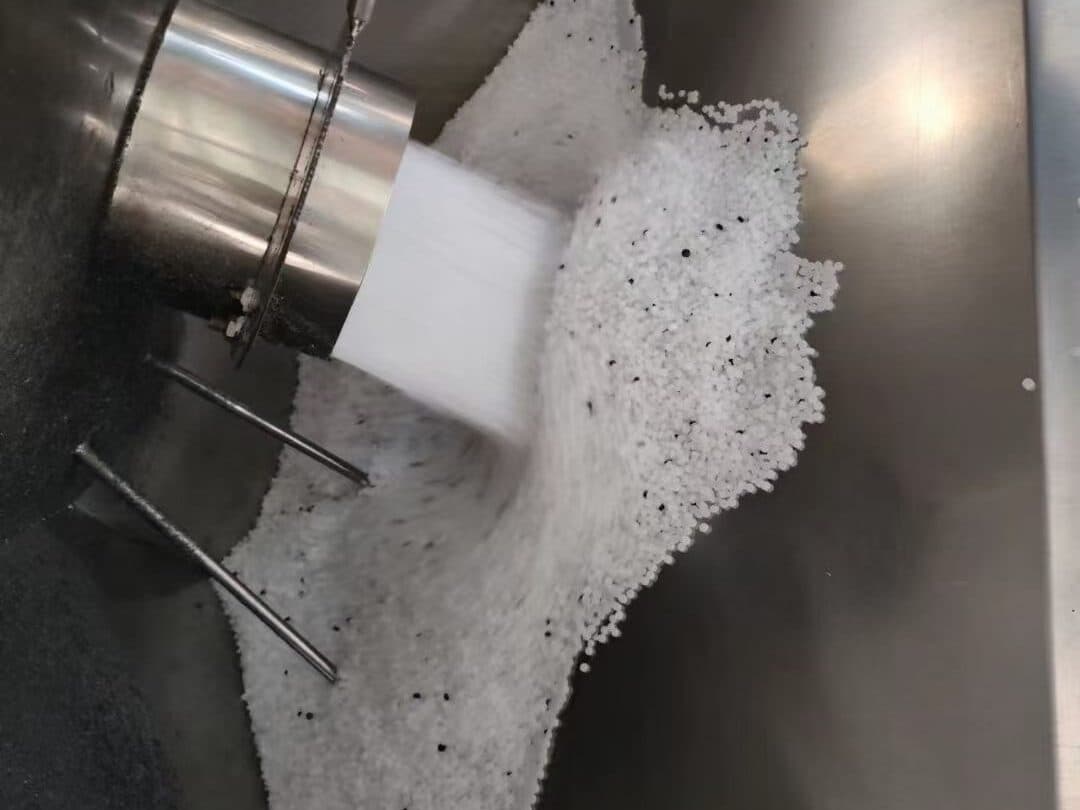
La tubería PE100 se extruye a partir de una resina precompuesta: polietileno con el negro de humo, los antioxidantes y los estabilizantes de proceso ya incorporados por el productor de resina. La alternativa —resina natural más un masterbatch negro dosificado en la extrusora— es más barata y es donde empieza buena parte de la tubería deficiente. Un masterbatch mal disperso deja vetas de polímero sin proteger que se tizan y agrietan al sol; un dosificador que se desvía deja un lote con menos del 2 % de negro de humo que exige ISO 4427.
2–3. Extrusora y cabezal: fundir sin degradar
Una extrusora monohusillo funde los gránulos combinando el calor del cilindro y la cizalla del husillo, y empuja la masa fundida a través de una placa rompedora hacia el cabezal. Las zonas del cilindro van de unos 180 °C en la alimentación a 210–230 °C en la cabeza; la masa sale del cabezal a unos 200–220 °C. Demasiado fría, no es homogénea: se ve como puntos sin fundir o un interior mate y rugoso. Demasiado caliente, o demasiado tiempo en el cilindro, y el paquete antioxidante se consume antes de que exista la tubería, lo que aparece como un OIT bajo en el ensayo de lote y como tubería frágil años después.
El cabezal da a la masa forma de tubo. Sus patas de araña —los brazos que sostienen el mandril— dejan líneas de soldadura donde los flujos se reúnen; un cabezal bien diseñado y presión de masa suficiente las sueldan hasta hacerlas invisibles e irrelevantes. Un cabezal desgastado o mal centrado produce una pared gruesa por un lado y delgada por el otro, que supera un control de espesor medio y falla en el punto delgado bajo presión.
4–5. Calibración al vacío y enfriamiento: donde se fijan las dimensiones
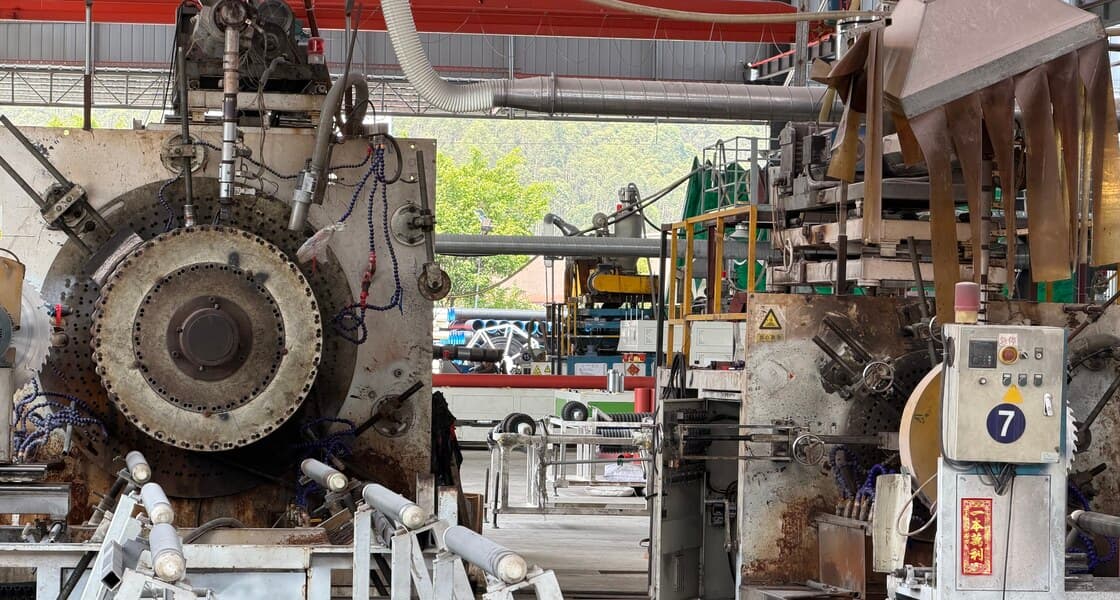
El tubo caliente sale del cabezal ligeramente mayor que la medida final y se tira a través de un manguito refrigerado por agua dentro de un tanque de vacío. El vacío pega la piel exterior al manguito, fija el diámetro exterior y lo congela; por eso el diámetro exterior de una tubería PE es tan constante y por eso las normas especifican el DE y no el interior. El espesor de pared, en cambio, no lo fija ninguna herramienta. Es la relación entre el caudal de la extrusora y la velocidad de tiro: tire más rápido con el mismo caudal y la pared adelgaza.
- 1
Tanque de vacío
Fija el diámetro exterior y la ovalidad. Un tanque con el vacío equivocado da una tubería fuera de redondez; un manguito rayado deja una línea longitudinal en cada metro.
- 2
Tanques de enfriamiento por aspersión
De dos a cinco tanques en serie, según el espesor, llevan la tubería de un núcleo fundido a algo que una sierra puede cortar. La tubería de pared gruesa se enfría de fuera hacia dentro, así que el interior sigue blando mucho después de que la superficie esté dura.
- 3
La longitud de enfriamiento como límite
La velocidad de línea para un espesor dado la limita el enfriamiento, no la extrusora. Un DN630 SDR 11 con 57 mm de pared avanza a una fracción de metro por minuto; un proveedor que cotiza producciones que ignoran esto está cotizando pared delgada.
6–8. Tiro, marcado y corte
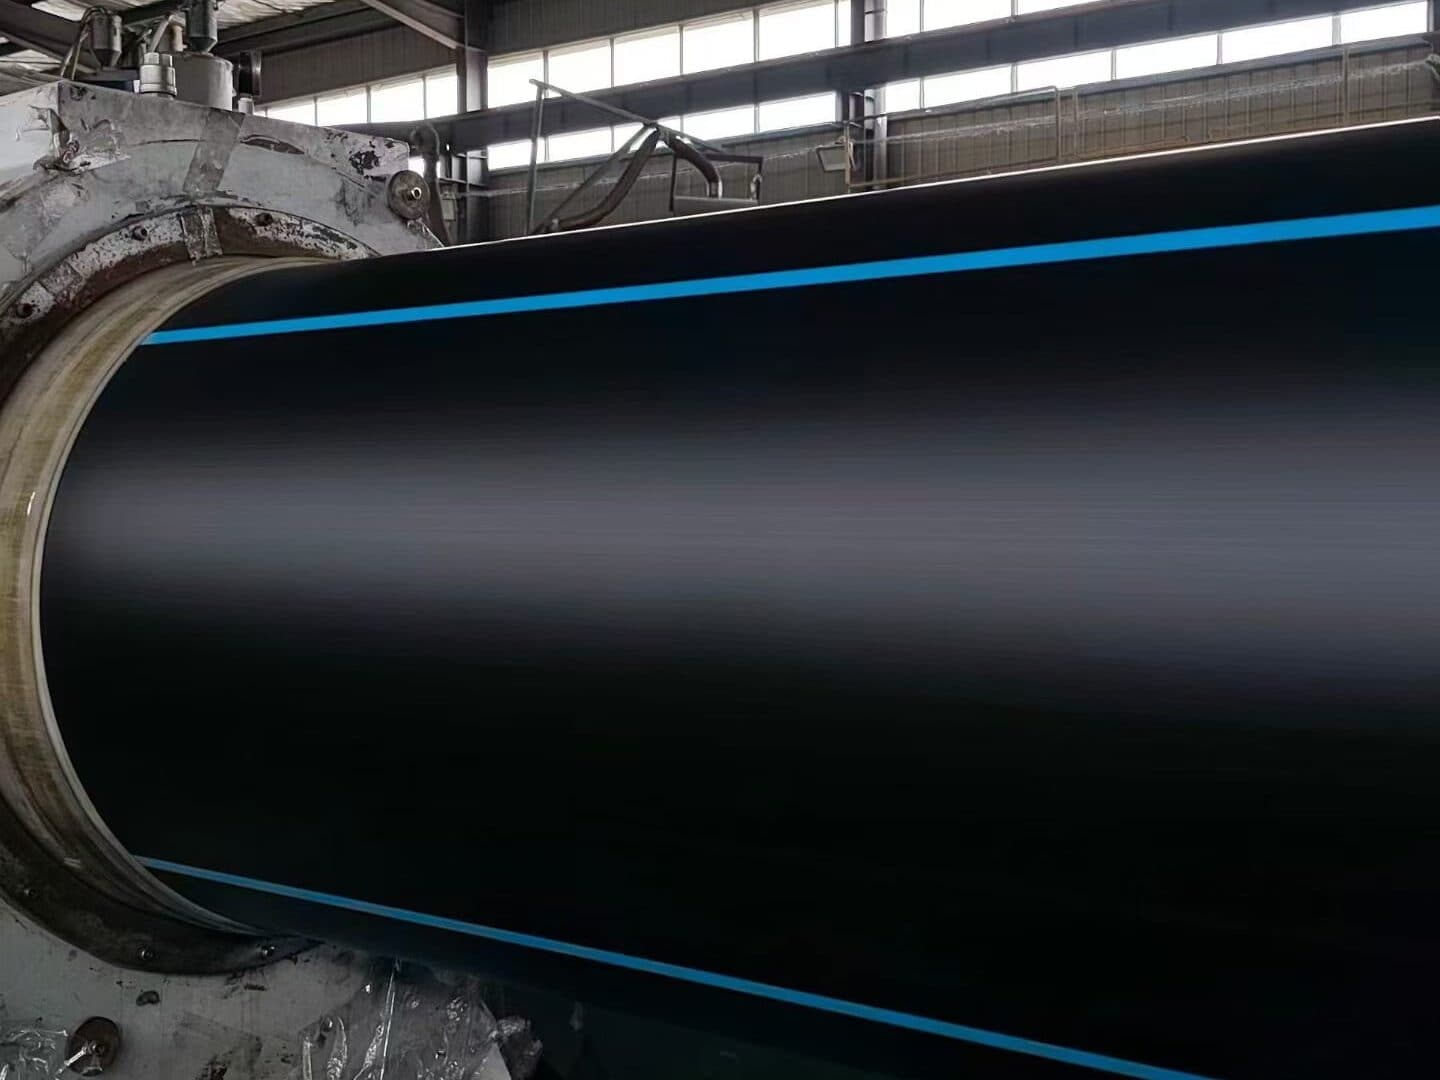
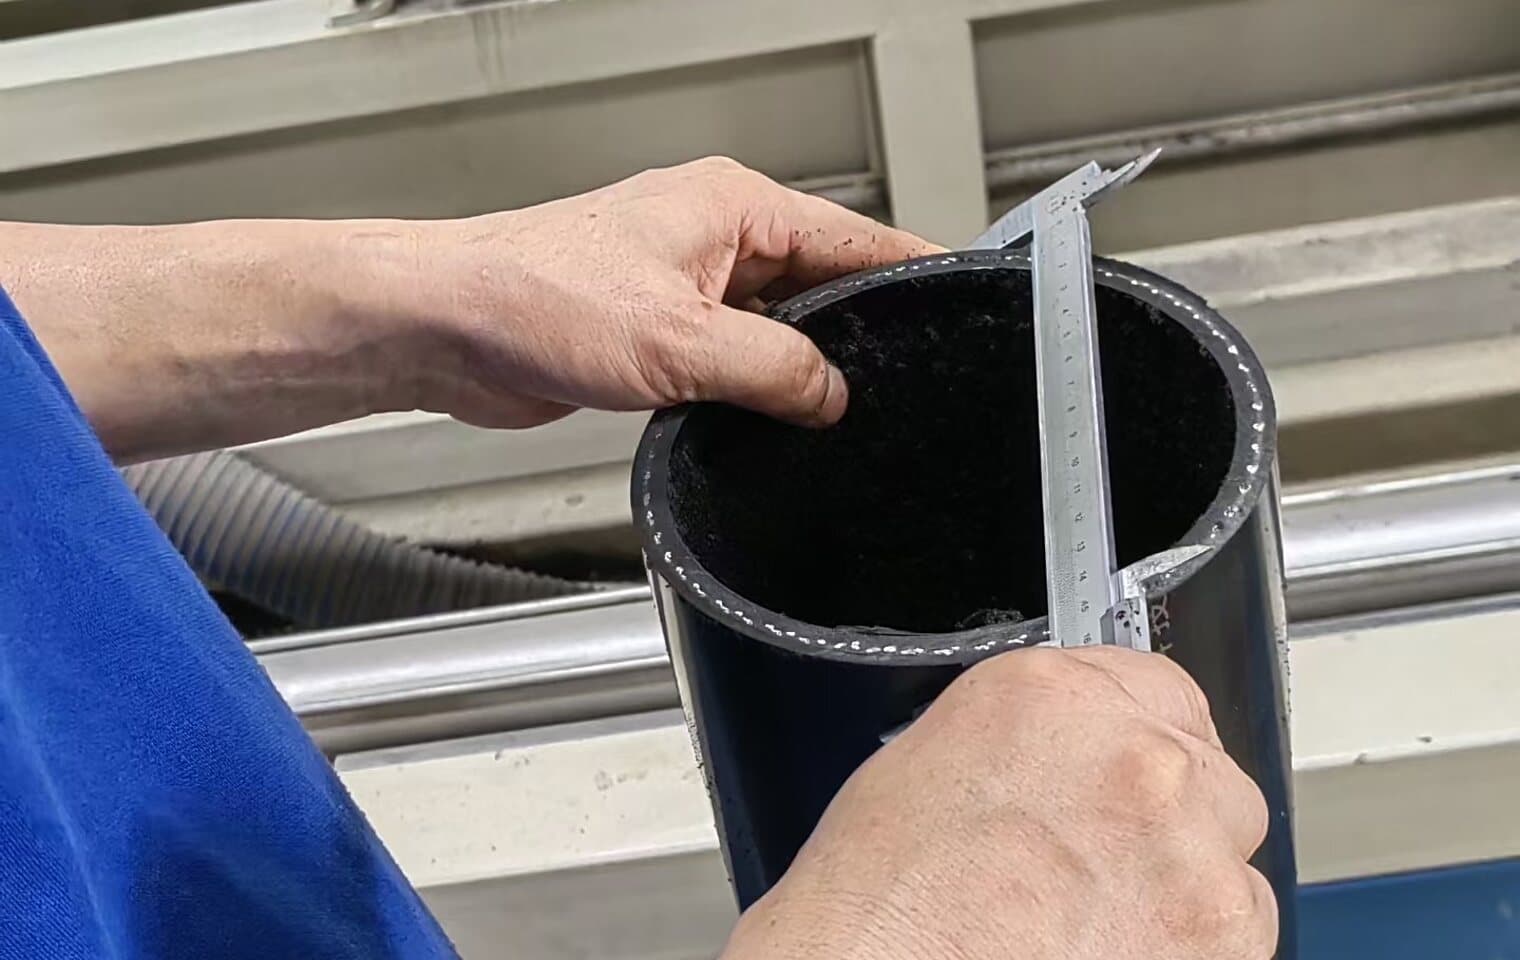
El tiro es un juego de orugas que sujetan la tubería y la arrastran por la línea a una velocidad controlada con precisión. Su velocidad frente al caudal de la extrusora es el lazo de control del espesor; las líneas modernas miden la pared por ultrasonidos justo después del calibrador y ajustan el tiro automáticamente. Pregunte si la línea tiene ese medidor. Sin él, se depende de un operador con calibre en los extremos cortados, que detecta la desviación solo después de producir un tramo con la pared equivocada.
Después viene el marcado. ISO 4427-2 exige, a intervalos no mayores de un metro, el número de norma, el tamaño nominal y el SDR, el grado de material, la clase de presión, el fabricante y un código de producción trazable al lote. El marcado es la identidad de la tubería: una que llega a obra sin él no puede vincularse a ningún certificado, y un inspector hace bien en rechazarla.
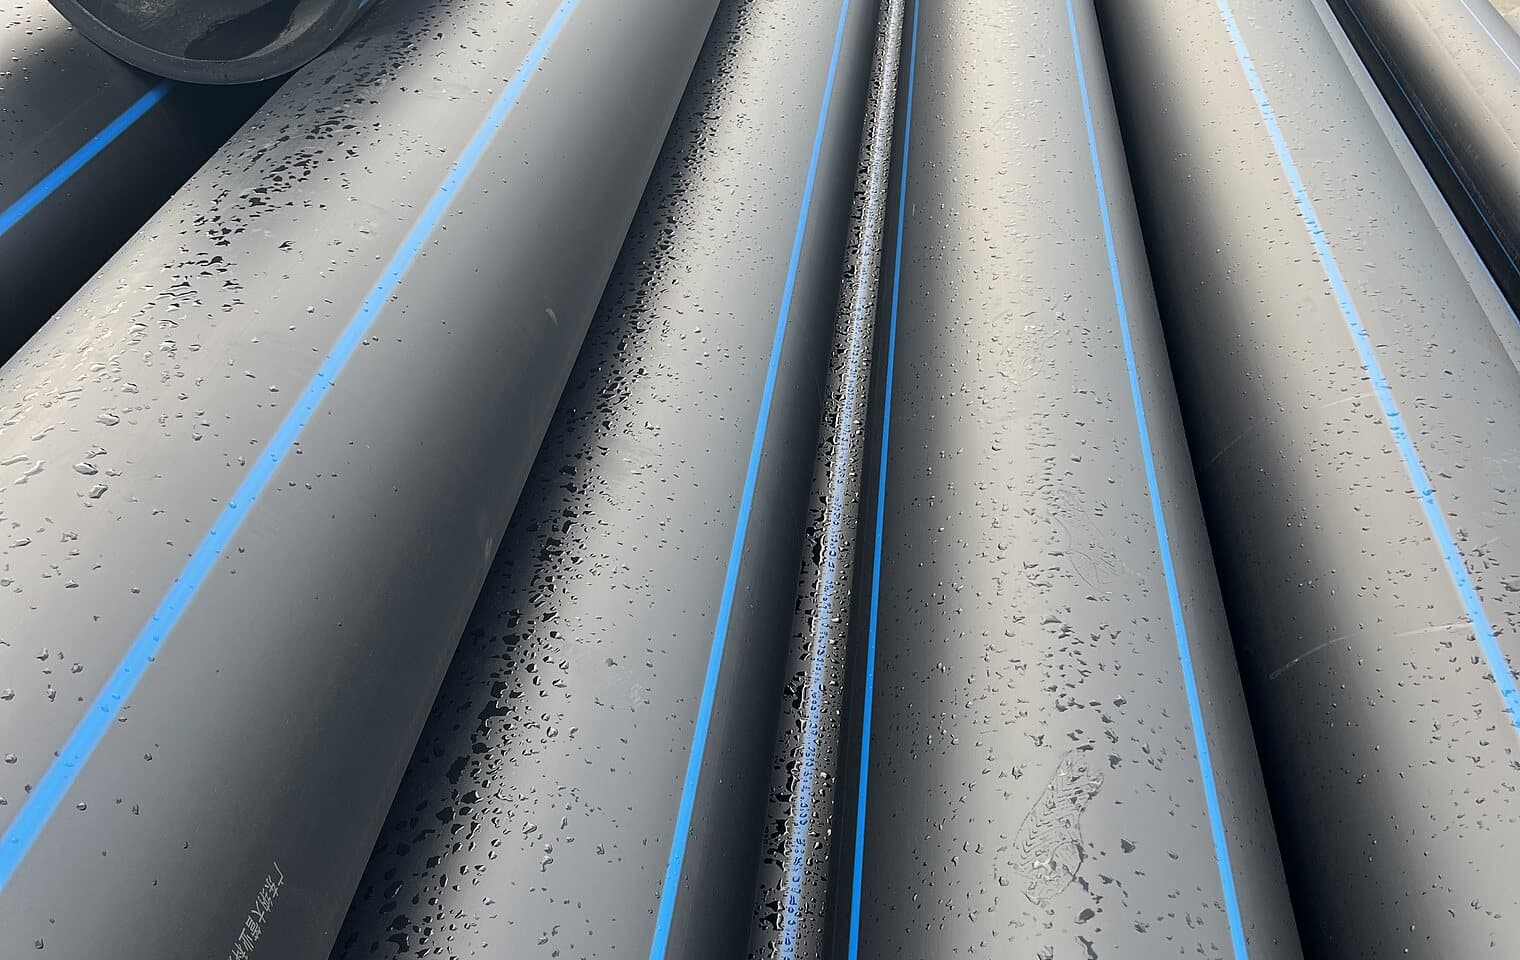
La sierra corta barras —6 m, 11,8 m o 12 m según el contenedor— perpendiculares al eje, lo que importa porque una máquina de termofusión refrenta los extremos, pero un corte torcido desperdicia tubería. Los diámetros pequeños evitan la sierra y van al enrollador, donde la tubería se enrolla aún tibia para tomar el rollo sin plegarse.
9. Ensayos de lote: la parte que separa a las fábricas
Todo lo anterior produce una tubería que parece correcta. Los ensayos de lote demuestran que lo es, y es donde una fábrica barata ahorra: llevan horas o días, ocupan un laboratorio y a veces rechazan un lote ya producido. Una fábrica que los hace retiene el lote hasta tener resultados. Una que no, despacha por apariencia.
| Ensayo | Método | Requisito | Qué significa un fallo |
|---|---|---|---|
| Dimensiones y ovalidad | ISO 3126 | DE y pared dentro de las tolerancias de la tabla 2 de ISO 4427-2 | Desviación del tiro o calibrador desgastado |
| Índice de fluidez | ISO 1133, 190 °C / 5 kg | Dentro de ±20 % del MFR del compuesto | Polímero degradado en el cilindro |
| Tiempo de inducción a la oxidación | ISO 11357-6, 200 °C | ≥ 20 min | Estabilizantes consumidos por sobrecalentamiento o compuesto pobre |
| Contenido de negro de humo | ISO 6964 | 2,0–2,5 % en masa | Masterbatch subdosificado; sin protección UV |
| Contracción longitudinal | ISO 2505, 110 °C | ≤ 3 % | Enfriado demasiado rápido; tensiones encerradas |
| Resistencia hidrostática, 20 °C | ISO 1167, 12,0 MPa | Sin fallo en 100 h | Grado de material equivocado o defecto de pared |
| Resistencia hidrostática, 80 °C | ISO 1167, 5,4 MPa / 5,0 MPa | Sin fallo en 165 h / 1 000 h | Resistencia al crecimiento lento de grieta inferior a PE100 |
Qué preguntar antes de pedir
- ¿La tubería se extruye a partir de PE100 precompuesto o de resina natural más masterbatch? Pida el productor del compuesto y el nombre del grado.
- ¿La línea tiene medidor de espesor por ultrasonidos en línea, o la pared se comprueba a mano en la sierra?
- ¿Cuáles de los ensayos de lote de la tabla anterior se hacen en cada lote y cuáles solo a petición? Pida un certificado reciente con números de lote.
- ¿El lote se retiene hasta que pasa el ensayo de 165 horas, o se despacha por dimensiones y apariencia?
Ninguna de esas preguntas es inusual y una fábrica seria responde las cuatro en una tarde. Las respuestas dicen más sobre lo que llegará en el contenedor que cualquier folleto.
Fuentes y normas
- ISO 4427-2: Tubos de polietileno para abastecimiento de agua — Tubos
- ISO 1167: Tubos termoplásticos — Determinación de la resistencia a la presión interna
- ISO 2505: Tubos termoplásticos — Contracción longitudinal
- Plastics Pipe Institute — Handbook of Polyethylene Pipe, capítulo 5 (fabricación)
- PE100+ Association — lista de materiales y guía técnica