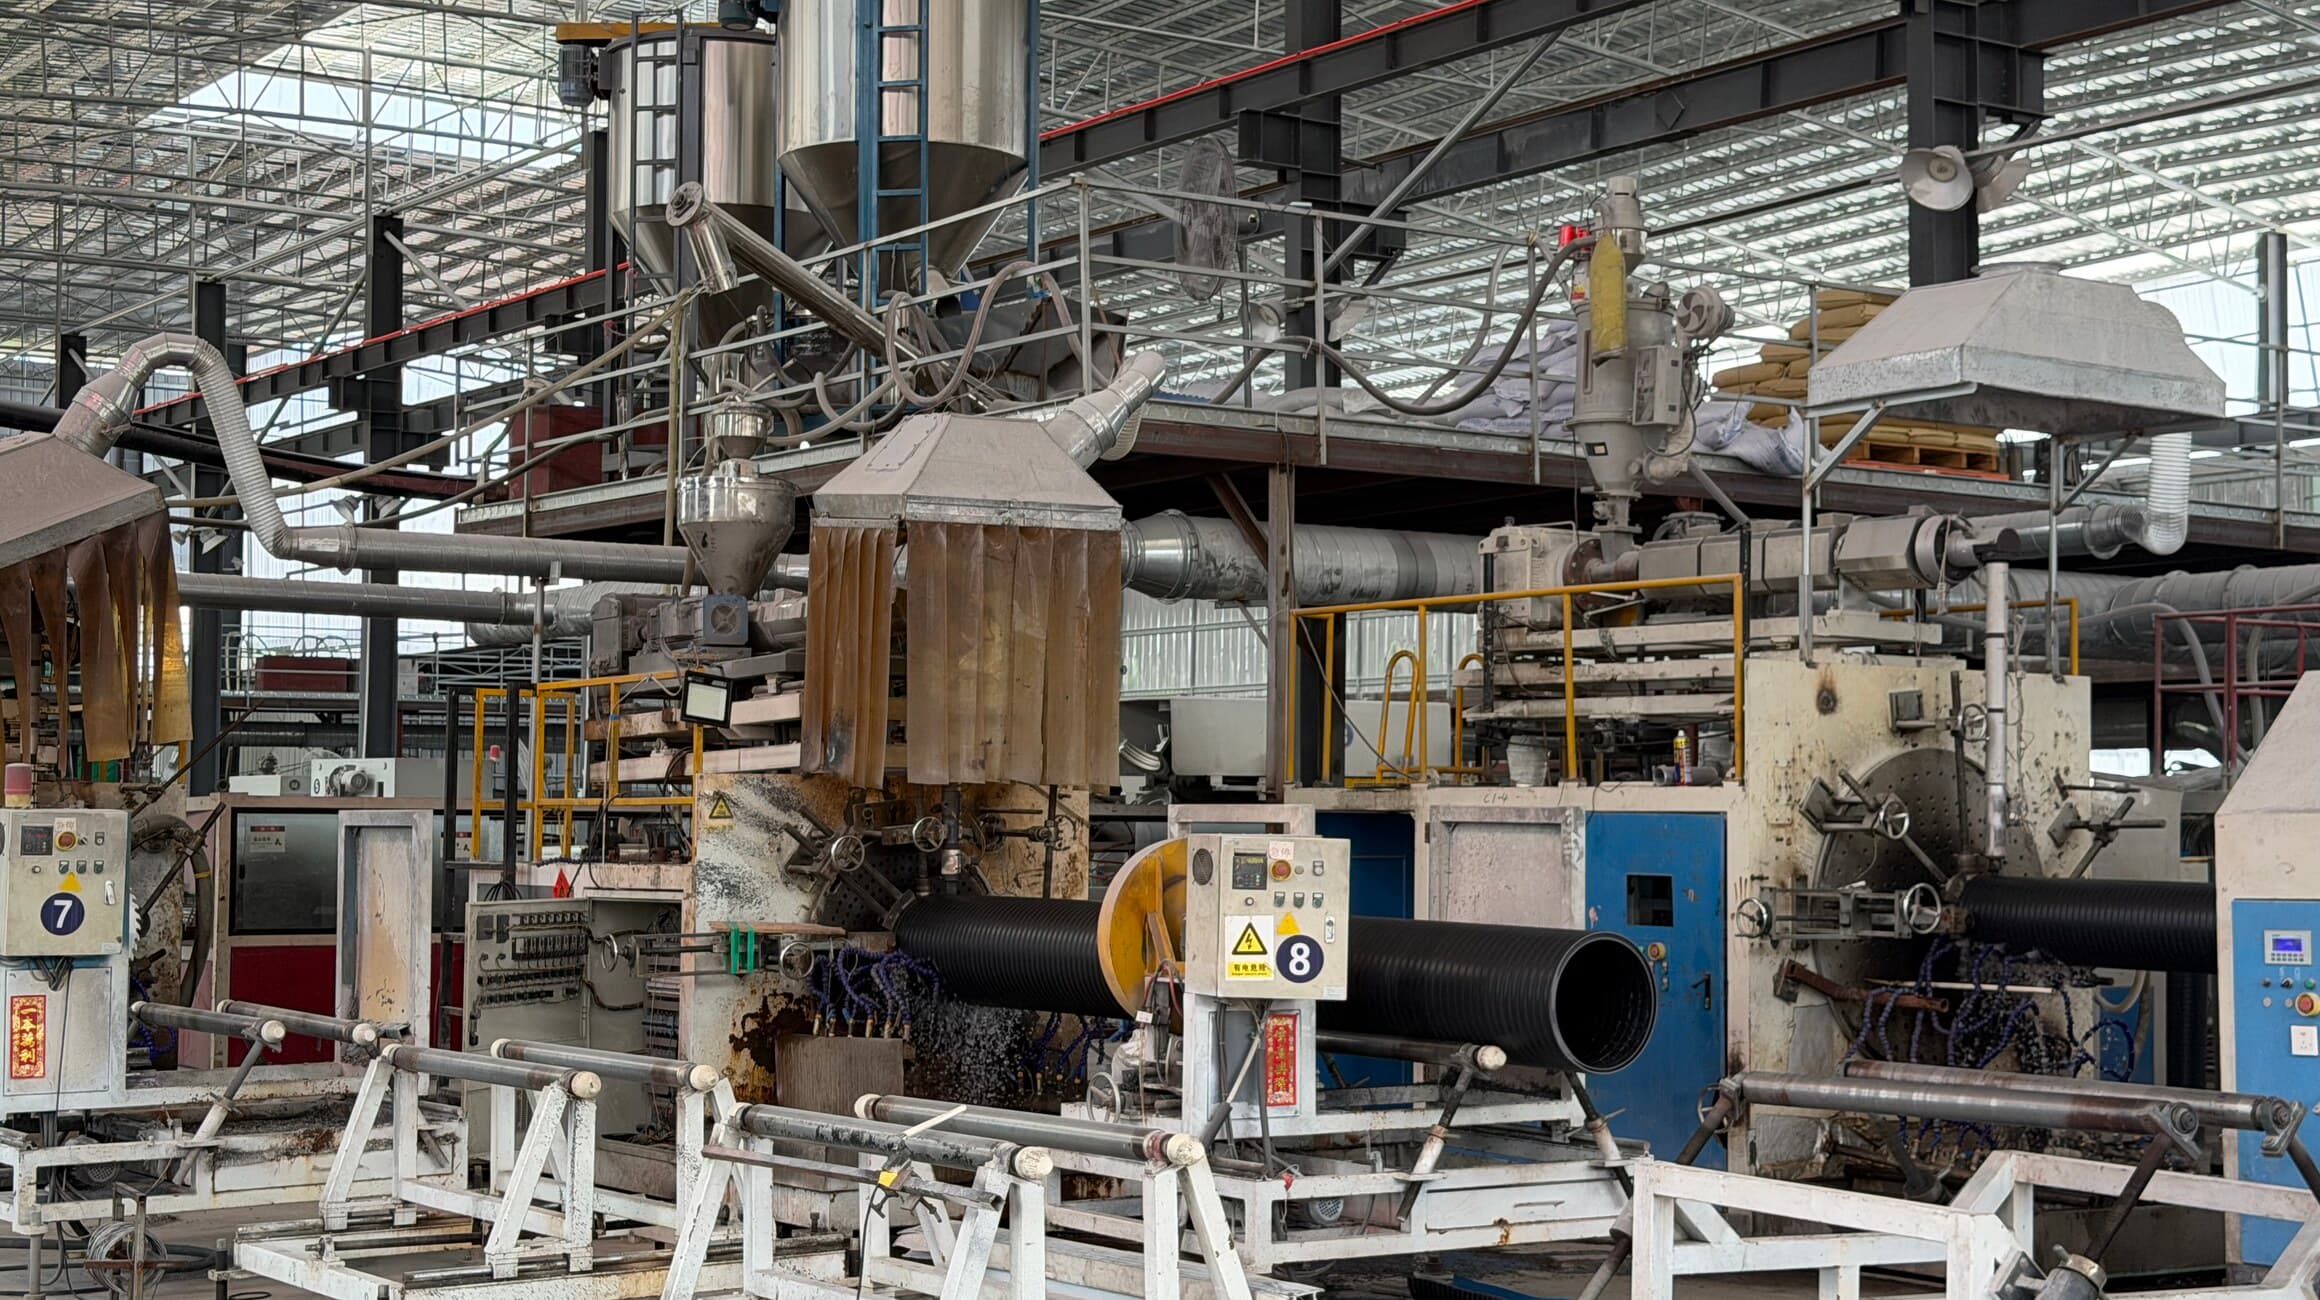
Une ligne d’extrusion de tube n’a rien de compliqué. Des granulés de polyéthylène entrent d’un côté, un tube noir continu sort de l’autre, et entre les deux se trouvent une extrudeuse, une filière, un bac de calibrage, quelques bacs de refroidissement, un tirage et une scie. N’importe quelle usine peut acheter cette ligne. Ce que l’acheteur paie réellement, c’est ce qui se passe à chaque poste — les réglages, les contrôles, et le fait que quelqu’un arrête la ligne quand un chiffre dérive.
Cet article parcourt la ligne dans l’ordre. À chaque étape, il dit ce que fait la machine, ce qui peut mal tourner et à quoi ressemble le résultat quand il arrive sur votre chantier. La dernière section en tire les quatre questions à poser à tout fournisseur avant de réserver un conteneur.
1. Le compound : le tube est décidé avant que l’extrusion commence
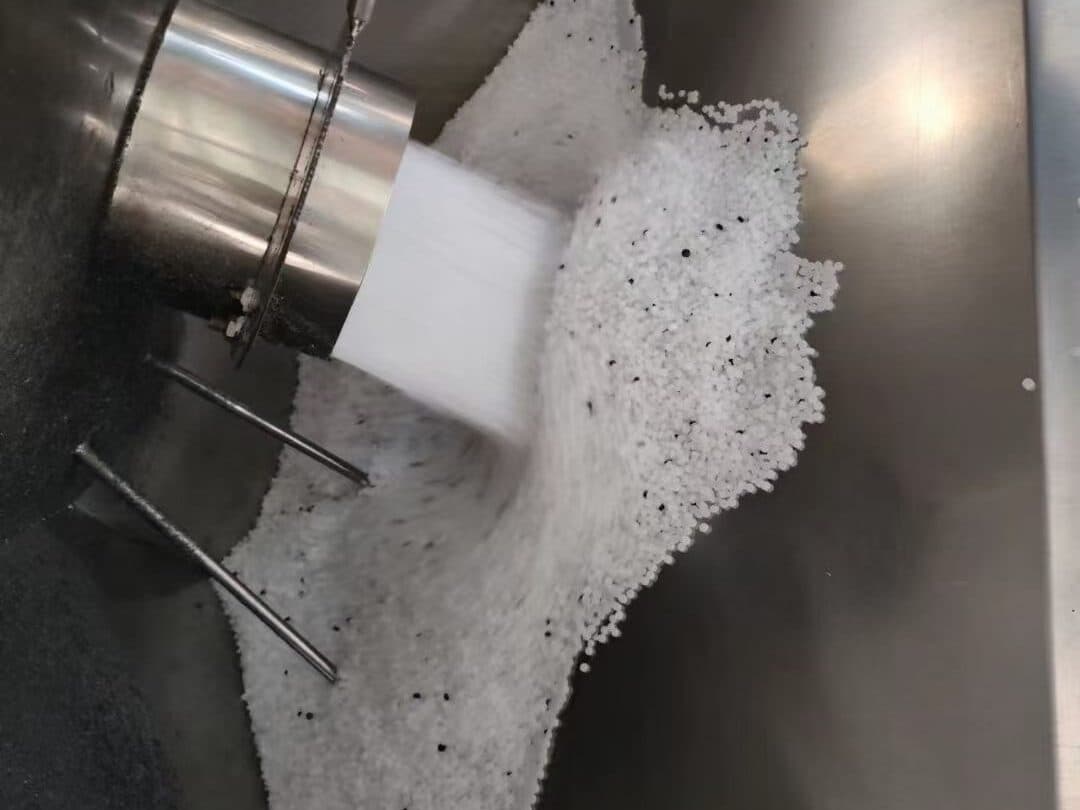
Le tube PE100 est extrudé à partir d’une résine pré-compoundée : du polyéthylène dans lequel le noir de carbone, les antioxydants et les stabilisants de transformation ont déjà été incorporés par le producteur de résine. L’alternative — résine naturelle plus un mélange-maître noir dosé à l’extrudeuse — est moins chère, et c’est là que commence une bonne partie du tube non conforme. Un mélange-maître mal dispersé laisse des traînées de polymère non protégé qui farinent et fissurent au soleil ; un doseur qui dérive laisse un lot avec moins des 2 % de noir de carbone qu’exige l’ISO 4427.
2–3. Extrudeuse et filière : fondre sans dégrader
Une extrudeuse monovis fond les granulés par l’effet conjugué de la chaleur du fourreau et du cisaillement de la vis, puis pousse la matière fondue à travers une grille vers la filière. Les zones du fourreau vont d’environ 180 °C à l’alimentation à 210–230 °C en tête ; la matière quitte la filière vers 200–220 °C. Trop froide, elle n’est pas homogène — on le voit sous forme d’infondus ou d’un alésage mat et rugueux. Trop chaude, ou trop longtemps dans le fourreau, et le système antioxydant est consommé avant même que le tube existe ; cela se traduit par un OIT bas à l’essai de lot et par un tube fragile des années plus tard.
La filière met la matière en forme de tube. Ses pattes d’araignée — les entretoises qui tiennent le poinçon — laissent des lignes de soudure là où les flux se rejoignent ; une filière bien conçue et une pression de matière suffisante les soudent au point de les rendre invisibles et sans conséquence. Une filière usée ou mal centrée produit une paroi épaisse d’un côté et mince de l’autre, qui passe un contrôle d’épaisseur moyenne et cède au point mince sous pression.
4–5. Calibrage sous vide et refroidissement : là où les dimensions se fixent
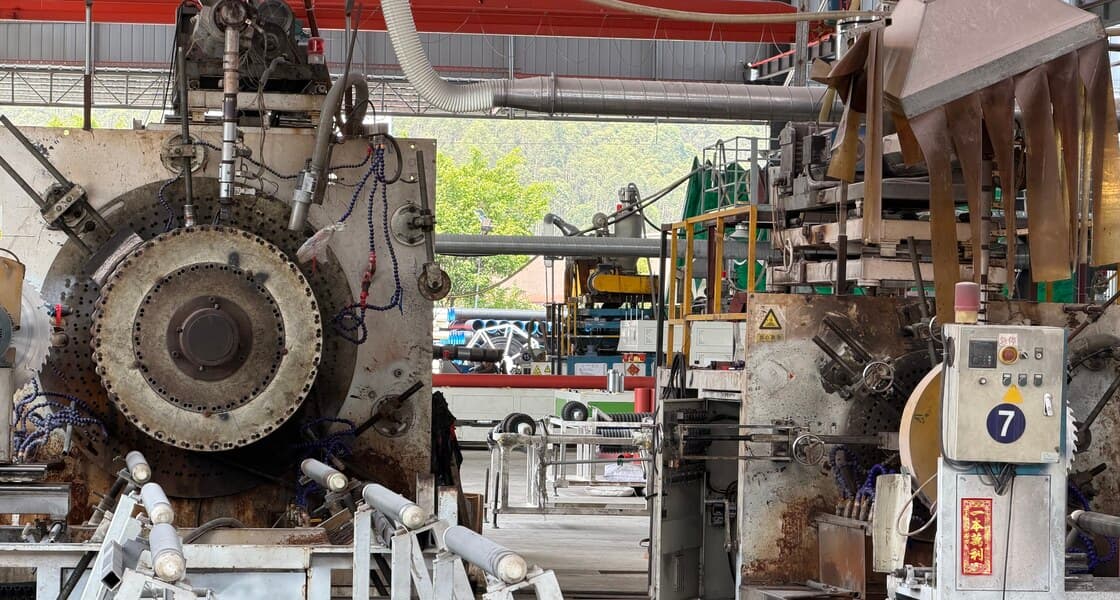
Le tube chaud sort de la filière légèrement plus grand que la cote finie et est tiré à travers un manchon refroidi à l’eau dans un bac sous vide. Le vide plaque la peau extérieure contre le manchon, fixe le diamètre extérieur et le fige ; c’est pour cela que le diamètre extérieur d’un tube PE est si constant, et pour cela que les normes spécifient le DE plutôt que l’alésage. L’épaisseur de paroi, elle, n’est fixée par aucun outil. C’est le rapport entre le débit de l’extrudeuse et la vitesse de tirage : tirez plus vite à débit constant et la paroi s’amincit.
- 1
Bac sous vide
Fixe le diamètre extérieur et l’ovalisation. Un bac au mauvais vide donne un tube hors rond ; un manchon rayé laisse une ligne longitudinale sur chaque mètre.
- 2
Bacs de refroidissement par aspersion
Deux à cinq bacs en série, selon l’épaisseur, amènent le tube d’un cœur fondu à quelque chose qu’une scie peut couper. Le tube à paroi épaisse refroidit de l’extérieur vers l’intérieur ; l’alésage reste mou longtemps après que la surface a durci.
- 3
La longueur de refroidissement comme limite
La vitesse de ligne pour une épaisseur donnée est limitée par le refroidissement, pas par l’extrudeuse. Un DN630 SDR 11 à 57 mm de paroi avance à une fraction de mètre par minute ; un fournisseur qui annonce des cadences ignorant cela chiffre pour de la paroi mince.
6–8. Tirage, marquage et coupe
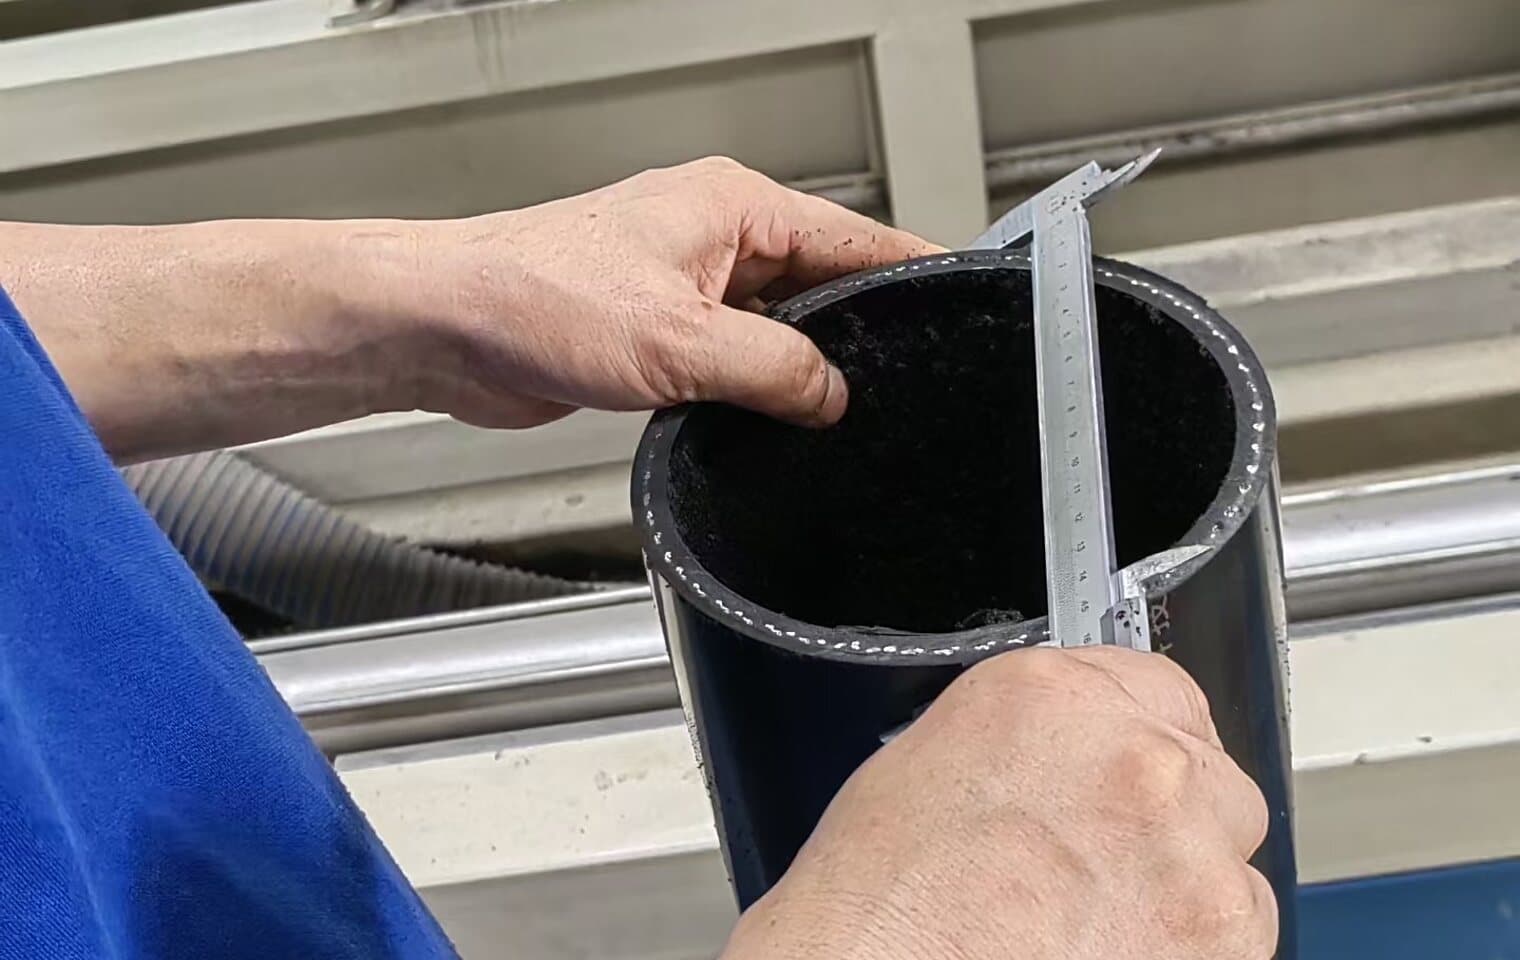
Le tirage est un jeu de chenilles qui saisissent le tube et le tirent à travers la ligne à une vitesse précisément régulée. Sa vitesse face au débit de l’extrudeuse constitue la boucle de régulation de l’épaisseur ; les lignes modernes mesurent la paroi par ultrasons juste après le calibreur et ajustent le tirage automatiquement. Demandez si la ligne a cette jauge. Sans elle, on s’en remet à un opérateur au pied à coulisse sur les bouts coupés, qui ne détecte une dérive qu’après avoir produit une longueur à la mauvaise épaisseur.
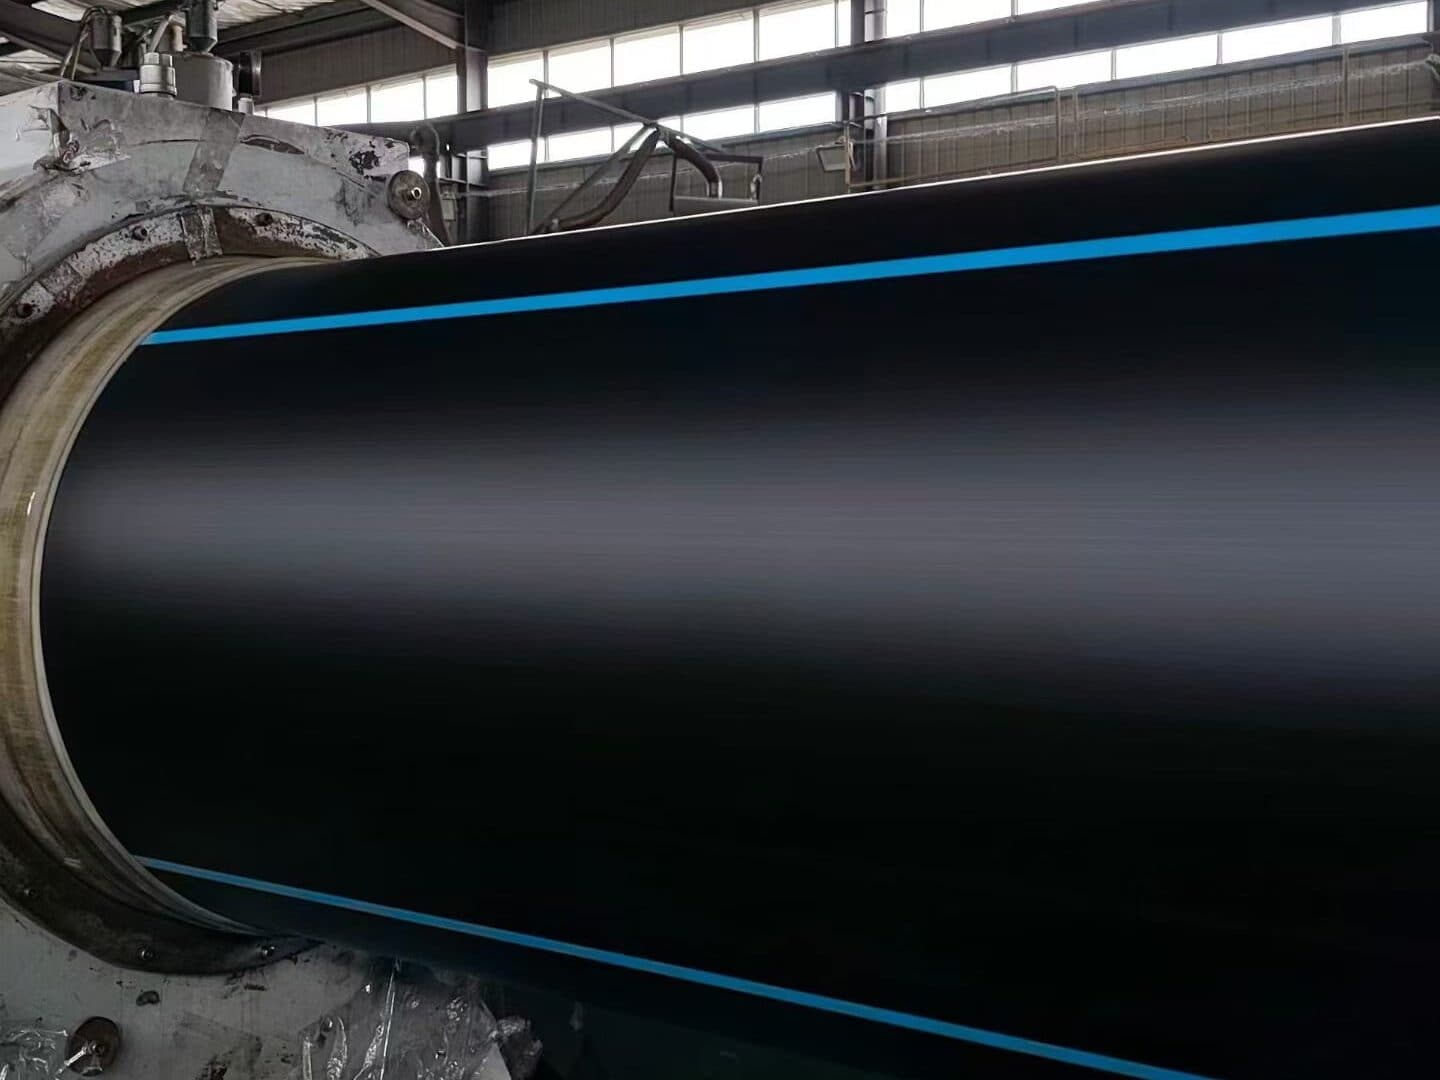
Vient ensuite le marquage. L’ISO 4427-2 exige, à intervalles d’un mètre au plus, le numéro de la norme, la taille nominale et le SDR, le grade de matériau, la classe de pression, le fabricant et un code de production traçable au lot. Le marquage est l’identité du tube — un tube qui arrive sur chantier sans lui ne peut être rattaché à aucun certificat, et un inspecteur a raison de le refuser.
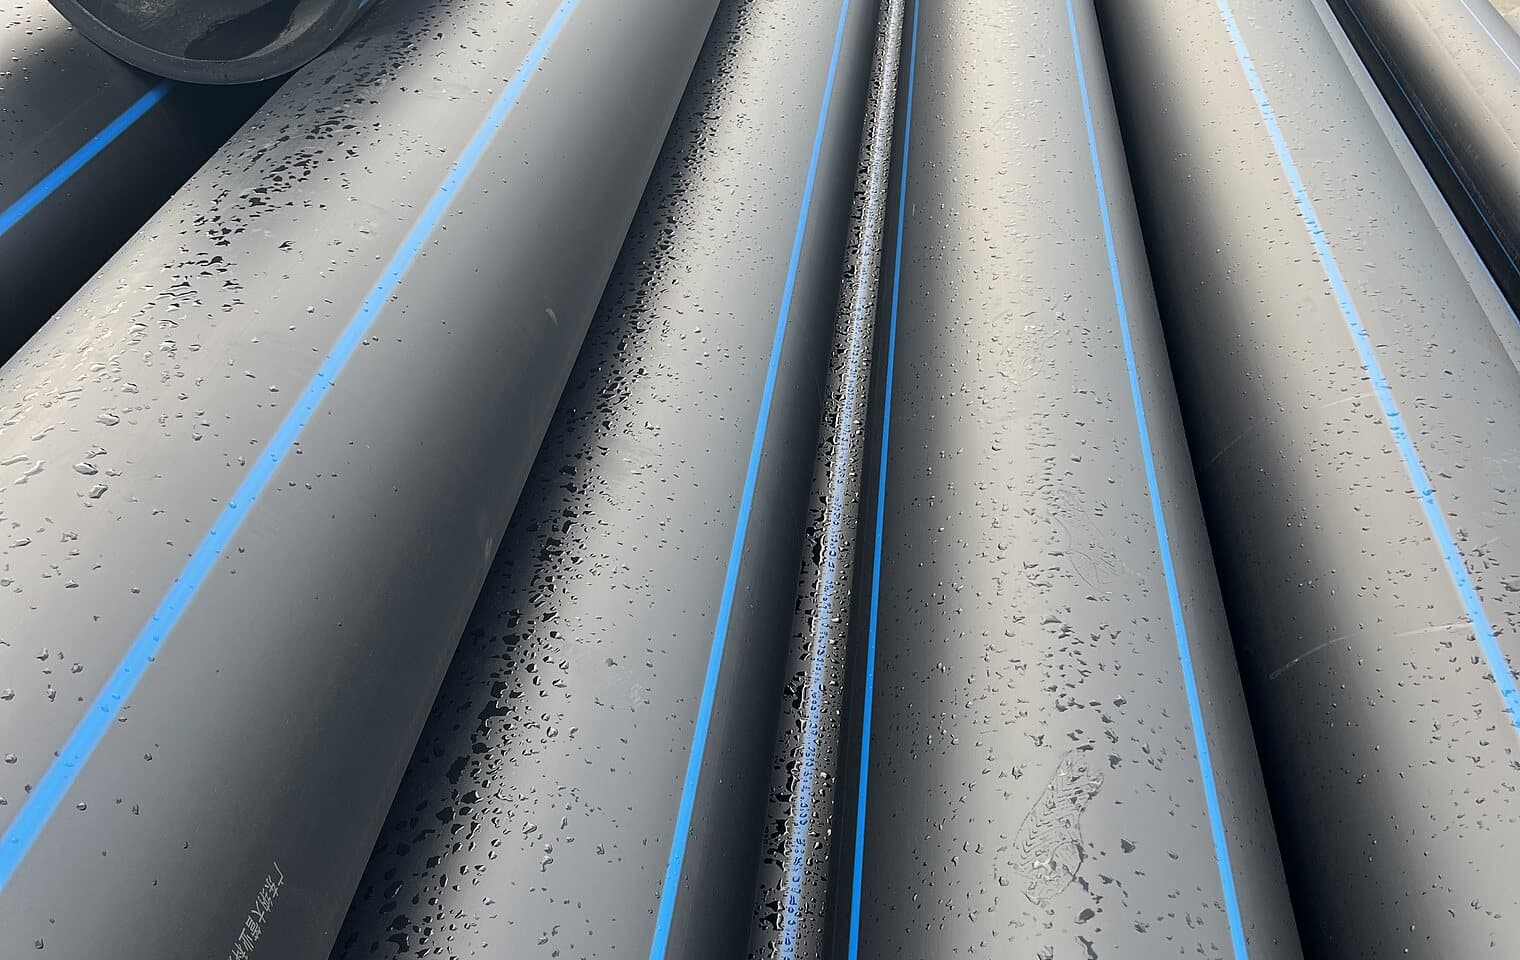
La scie coupe les barres — 6 m, 11,8 m ou 12 m selon le conteneur — d’équerre par rapport à l’axe, ce qui compte : une machine à souder bout à bout rabote les extrémités, mais une coupe de travers gaspille du tube. Les petits diamètres évitent la scie et vont à l’enrouleur, où le tube est enroulé encore légèrement tiède pour prendre la couronne sans plier.
9. Les essais de lot : ce qui sépare les usines
Tout ce qui précède produit un tube qui a l’air bon. Les essais de lot prouvent qu’il l’est, et c’est là qu’une usine à bas coût fait ses économies : ils prennent des heures ou des jours, mobilisent un laboratoire et recalent parfois un lot déjà fabriqué. Une usine qui les fait retient le lot jusqu’aux résultats. Une qui ne les fait pas expédie sur l’apparence.
| Essai | Méthode | Exigence | Ce qu’un échec signifie |
|---|---|---|---|
| Dimensions et ovalisation | ISO 3126 | DE et paroi dans les tolérances du tableau 2 de l’ISO 4427-2 | Dérive du tirage ou calibreur usé |
| Indice de fluidité | ISO 1133, 190 °C / 5 kg | À ±20 % du MFR du compound | Polymère dégradé dans le fourreau |
| Temps d’induction à l’oxydation | ISO 11357-6, 200 °C | ≥ 20 min | Stabilisants consommés par surchauffe ou compound médiocre |
| Teneur en noir de carbone | ISO 6964 | 2,0–2,5 % en masse | Mélange-maître sous-dosé ; pas de protection UV |
| Retrait longitudinal | ISO 2505, 110 °C | ≤ 3 % | Refroidi trop vite ; contraintes emprisonnées |
| Résistance hydrostatique, 20 °C | ISO 1167, 12,0 MPa | Aucune rupture en 100 h | Mauvais grade ou défaut de paroi |
| Résistance hydrostatique, 80 °C | ISO 1167, 5,4 MPa / 5,0 MPa | Aucune rupture en 165 h / 1 000 h | Résistance à la fissuration lente inférieure au PE100 |
Que demander avant de commander
- Le tube est-il extrudé à partir de PE100 pré-compoundé, ou de résine naturelle plus mélange-maître ? Demandez le producteur du compound et le nom du grade.
- La ligne a-t-elle une jauge d’épaisseur à ultrasons en ligne, ou la paroi est-elle contrôlée à la main à la scie ?
- Lesquels des essais de lot du tableau ci-dessus sont faits sur chaque lot, et lesquels seulement à la demande ? Demandez un certificat récent avec numéros de lot.
- Le lot est-il retenu jusqu’au résultat de l’essai de 165 heures, ou expédié sur dimensions et apparence ?
Aucune de ces questions n’est inhabituelle, et une usine sérieuse répond aux quatre dans l’après-midi. Les réponses en disent plus sur ce qui arrivera dans le conteneur que n’importe quelle brochure.
Sources et normes
- ISO 4427-2 : Tubes en polyéthylène pour l’alimentation en eau — Tubes
- ISO 1167 : Tubes thermoplastiques — Détermination de la résistance à la pression interne
- ISO 2505 : Tubes thermoplastiques — Retrait longitudinal
- Plastics Pipe Institute — Handbook of Polyethylene Pipe, chapitre 5 (fabrication)
- PE100+ Association — liste des matériaux et guidance technique