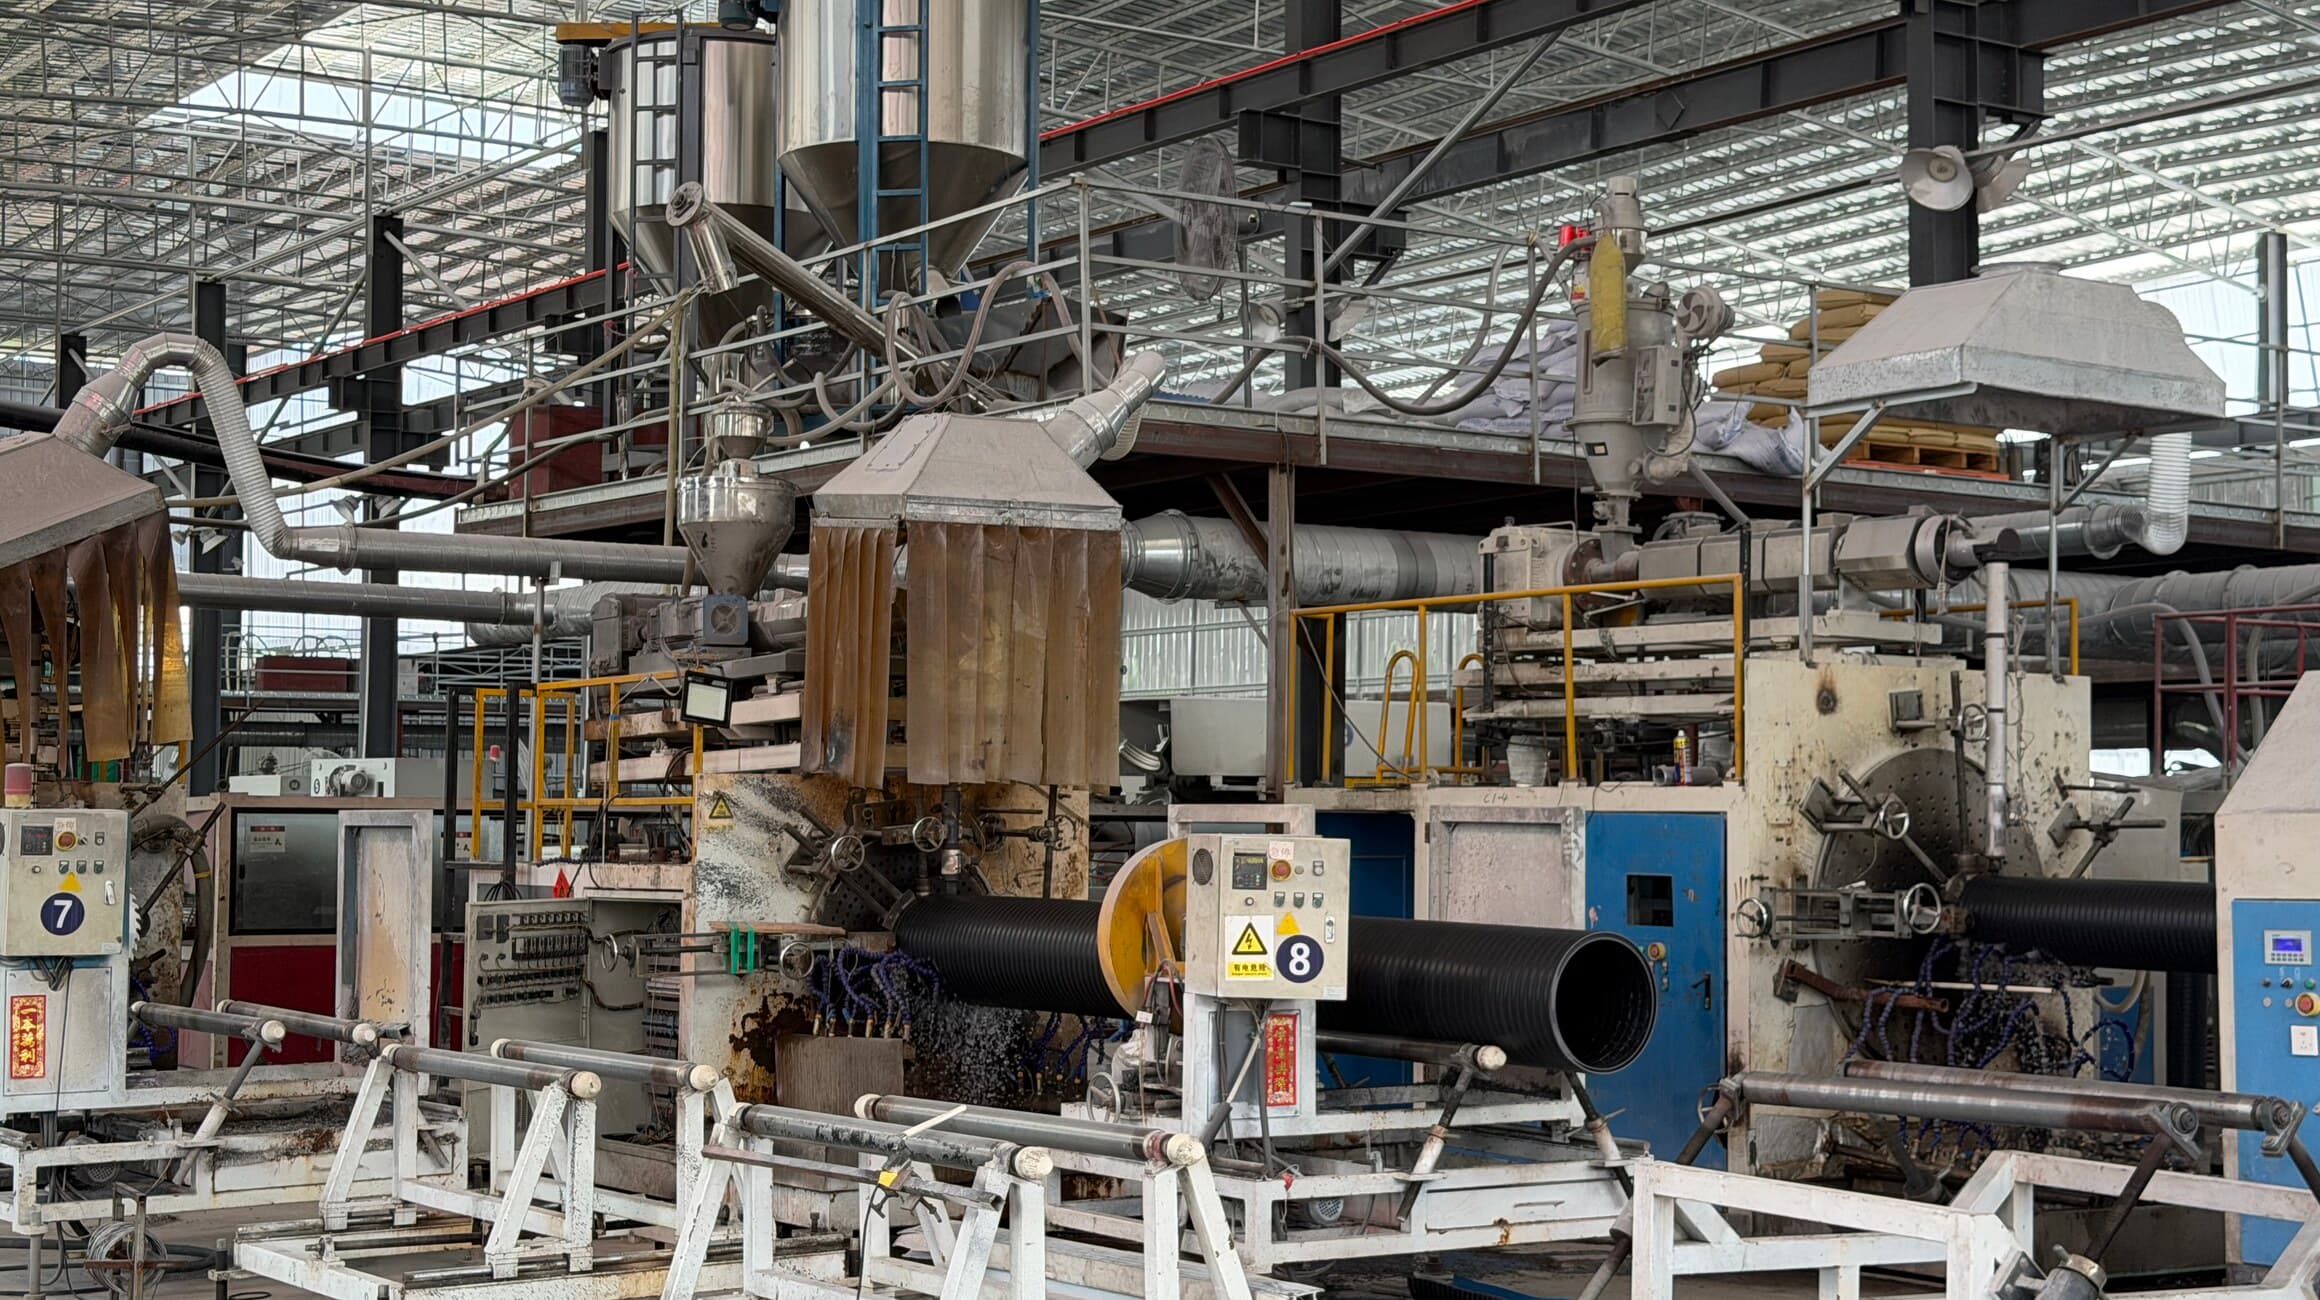
파이프 압출 라인은 복잡하지 않습니다. 한쪽 끝으로 폴리에틸렌 알갱이가 들어가고 다른 쪽으로 연속된 검은 관이 나옵니다. 그 사이에 압출기, 다이, 정경조, 냉각조 몇 개, 인취기, 절단기가 있습니다. 어떤 공장이든 그 라인은 살 수 있습니다. 구매자가 실제로 값을 치르는 것은 각 공정에서 일어나는 일입니다. 설정, 점검, 그리고 수치가 어긋날 때 누군가 라인을 세우느냐입니다.
이 글은 라인을 순서대로 따라갑니다. 각 단계에서 기계가 무엇을 하는지, 거기서 무엇이 잘못될 수 있는지, 그 결과가 현장에 도착했을 때 어떻게 보이는지를 말합니다. 마지막 절은 그것을 컨테이너를 예약하기 전에 어느 공급자에게든 물어볼 네 가지 질문으로 바꿉니다.
1. 컴파운드: 파이프는 압출이 시작되기 전에 결정된다
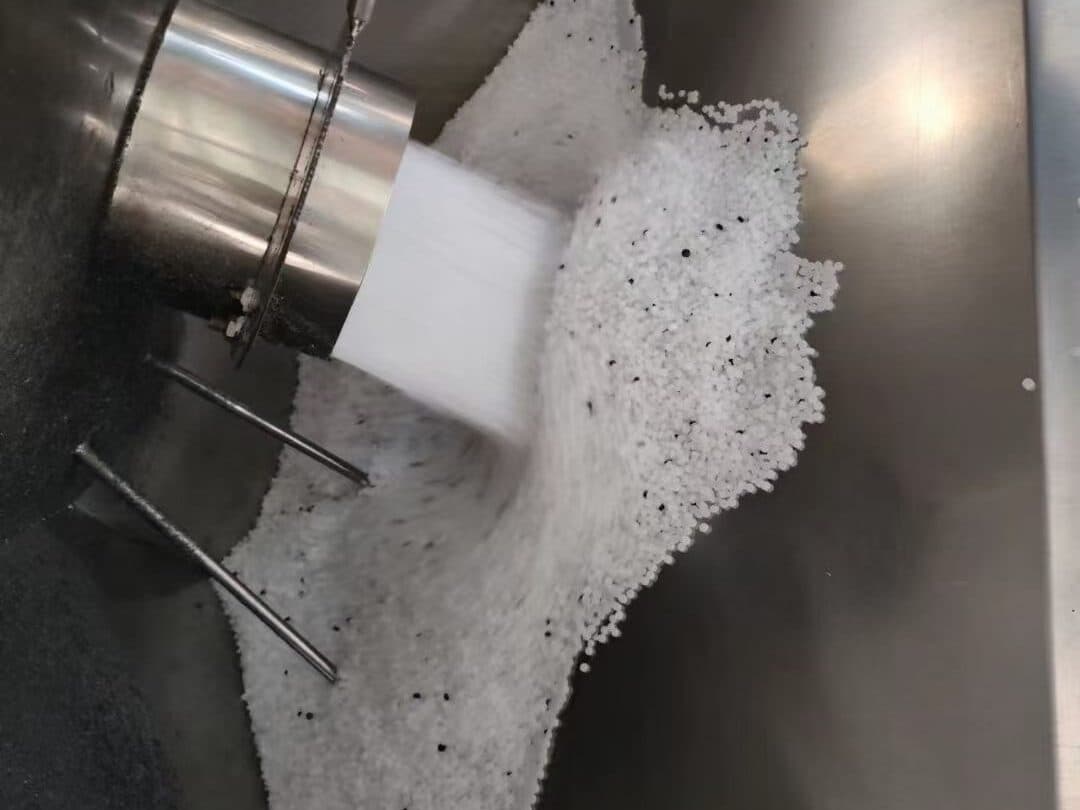
PE100 파이프는 미리 컴파운딩된 수지, 즉 수지 제조사가 카본블랙, 산화방지제, 가공 안정제를 이미 배합한 폴리에틸렌으로 압출됩니다. 대안인 천연 수지에 압출기에서 검은 마스터배치를 투입하는 방식은 더 싸고, 많은 불량 파이프가 여기서 시작됩니다. 충분히 분산되지 않은 마스터배치는 보호되지 않은 폴리머 줄무늬를 남겨 햇빛에 백화되고 갈라집니다. 투입량이 흐트러진 도징 장치는 ISO 4427이 요구하는 2 % 카본블랙에 못 미치는 로트를 만듭니다.
2–3. 압출기와 다이: 열화 없이 녹이기
단축 압출기는 실린더 열과 스크루 전단의 조합으로 알갱이를 녹인 뒤 브레이커 플레이트를 통해 용융물을 다이로 밀어냅니다. 실린더 구간은 공급부 약 180 °C에서 헤드 210–230 °C까지이며, 용융물은 대략 200–220 °C로 다이를 나옵니다. 너무 차가우면 균질하지 않아 미용융 반점이나 무광의 거친 내면으로 나타납니다. 너무 뜨겁거나 실린더에 너무 오래 머물면 파이프가 만들어지기도 전에 산화방지제가 소모되어, 로트 시험의 낮은 OIT로, 그리고 몇 년 뒤 취성 파이프로 나타납니다.
다이는 용융물을 관 형태로 만듭니다. 맨드릴을 잡는 스파이더 다리는 용융 흐름이 다시 합쳐지는 곳에 웰드라인을 남깁니다. 잘 설계된 다이와 충분한 용융 압력은 이를 보이지 않고 무의미할 정도로 융합시킵니다. 마모되거나 중심이 어긋난 다이는 한쪽이 두껍고 반대쪽이 얇은 벽을 만들어, 평균 두께 검사는 통과하지만 압력 아래 얇은 지점에서 파손됩니다.
4–5. 진공 정경과 냉각: 치수가 고정되는 곳
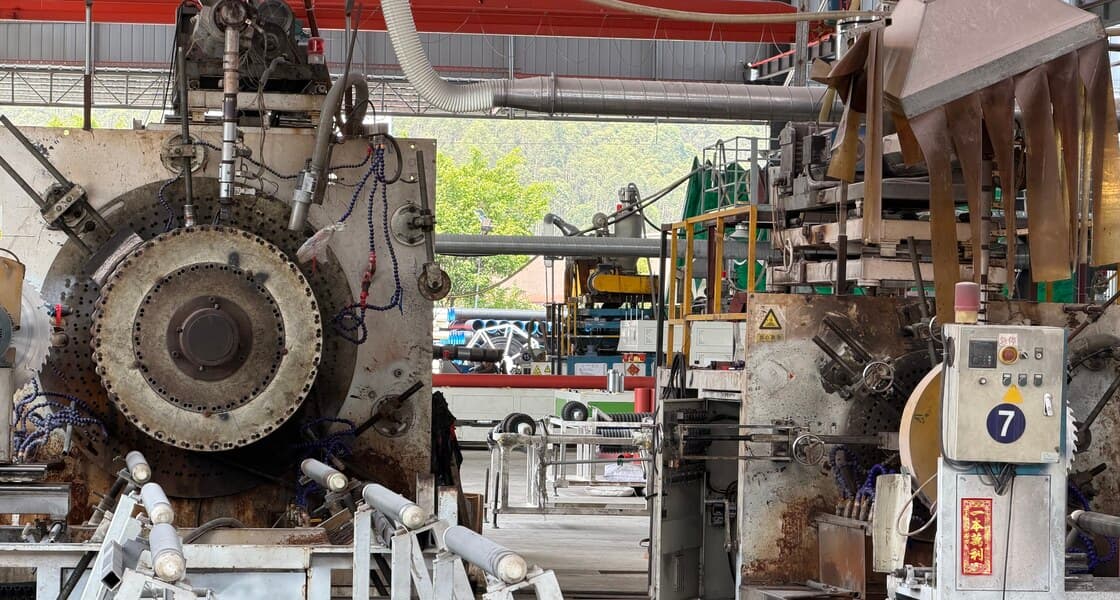
뜨거운 관은 완성 치수보다 약간 크게 다이를 나와 진공조 안의 수랭 슬리브를 통과하며 당겨집니다. 진공이 바깥 표피를 슬리브에 밀착시켜 외경을 고정하고 그 자리에서 굳힙니다. PE 파이프의 외경이 그토록 일정한 이유, 규격이 내경이 아니라 외경을 규정하는 이유가 여기 있습니다. 반면 두께는 어떤 공구로도 정해지지 않습니다. 압출기 토출량 대 인취 속도의 비율입니다. 같은 토출량에서 더 빨리 당기면 벽이 얇아집니다.
- 1
진공조
외경과 진원도를 정합니다. 진공이 맞지 않는 조는 진원이 아닌 파이프를, 긁힌 슬리브는 매 미터에 세로 줄을 남깁니다.
- 2
분사 냉각조
두께에 따라 두 개에서 다섯 개의 조를 직렬로 두어, 녹은 심을 가진 파이프를 톱으로 자를 수 있는 상태로 만듭니다. 후육 파이프는 바깥에서 안으로 식으므로 표면이 굳은 뒤에도 내면은 오래 무릅니다.
- 3
한계로서의 냉각 길이
주어진 두께의 라인 속도를 제한하는 것은 압출기가 아니라 냉각입니다. 벽 두께 57 mm의 DN630 SDR 11은 분당 1 m도 안 되는 속도로 흐릅니다. 이를 무시한 생산량을 제시하는 공급자는 얇은 벽을 전제로 견적하는 것입니다.
6–8. 인취, 마킹, 절단
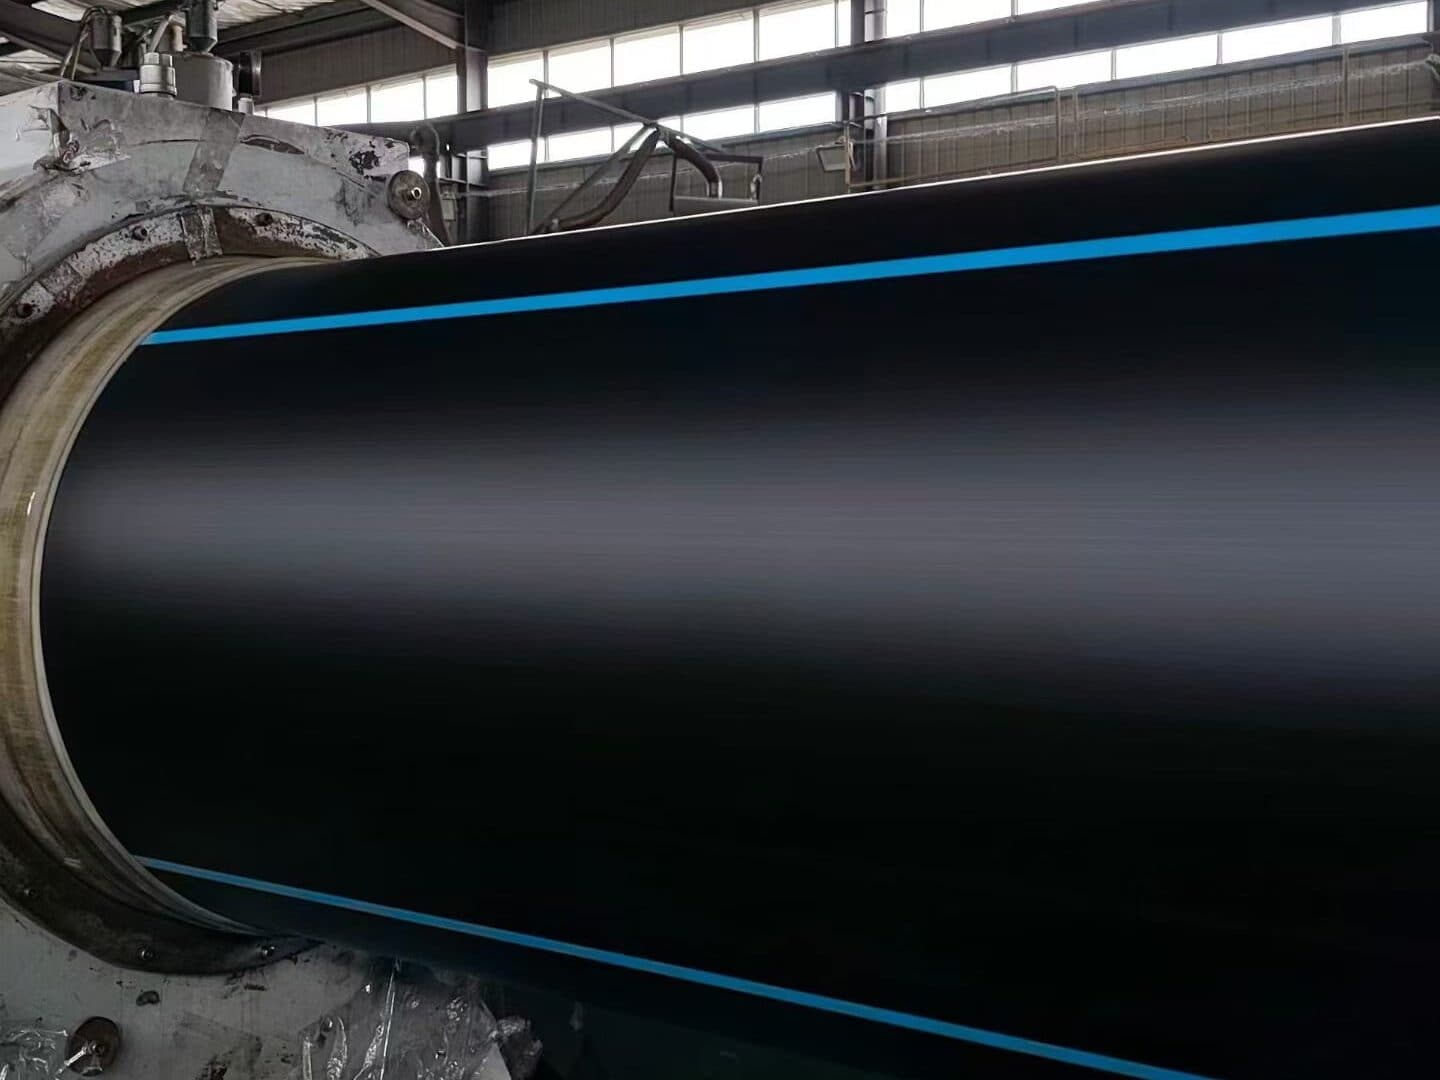
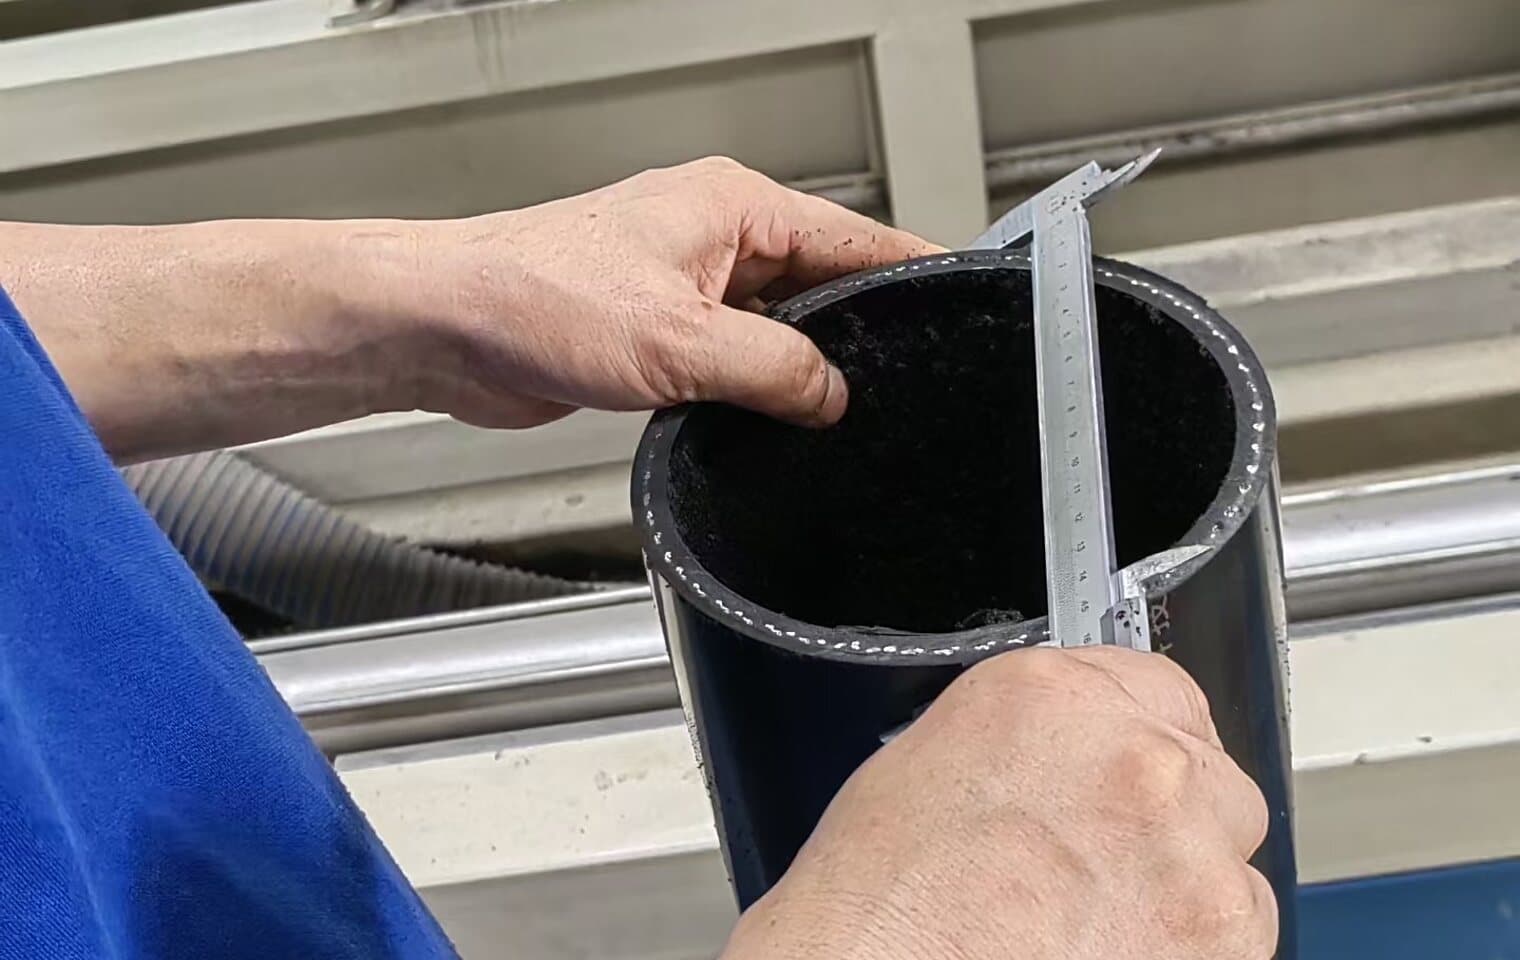
인취기는 파이프를 붙잡아 정밀하게 제어된 속도로 라인을 통과시키는 무한궤도 벨트입니다. 압출기 토출량 대비 그 속도가 두께 제어 루프입니다. 최신 라인은 정경기 직후 초음파 게이지로 두께를 재고 인취를 자동 조정합니다. 그 게이지가 있는지 물어보십시오. 없는 라인은 절단 끝을 캘리퍼로 재는 작업자에게 의존하며, 잘못된 두께의 파이프가 얼마간 생산된 뒤에야 편차를 잡아냅니다.
다음은 마킹입니다. ISO 4427-2는 1 m 이하 간격으로 규격 번호, 호칭 지름과 SDR, 재료 등급, 압력 등급, 제조자, 로트로 추적되는 생산 코드를 요구합니다. 마킹은 파이프의 신원입니다. 마킹 없이 현장에 도착한 파이프는 어떤 시험 성적서와도 연결될 수 없고, 검사관이 거부하는 것이 옳습니다.
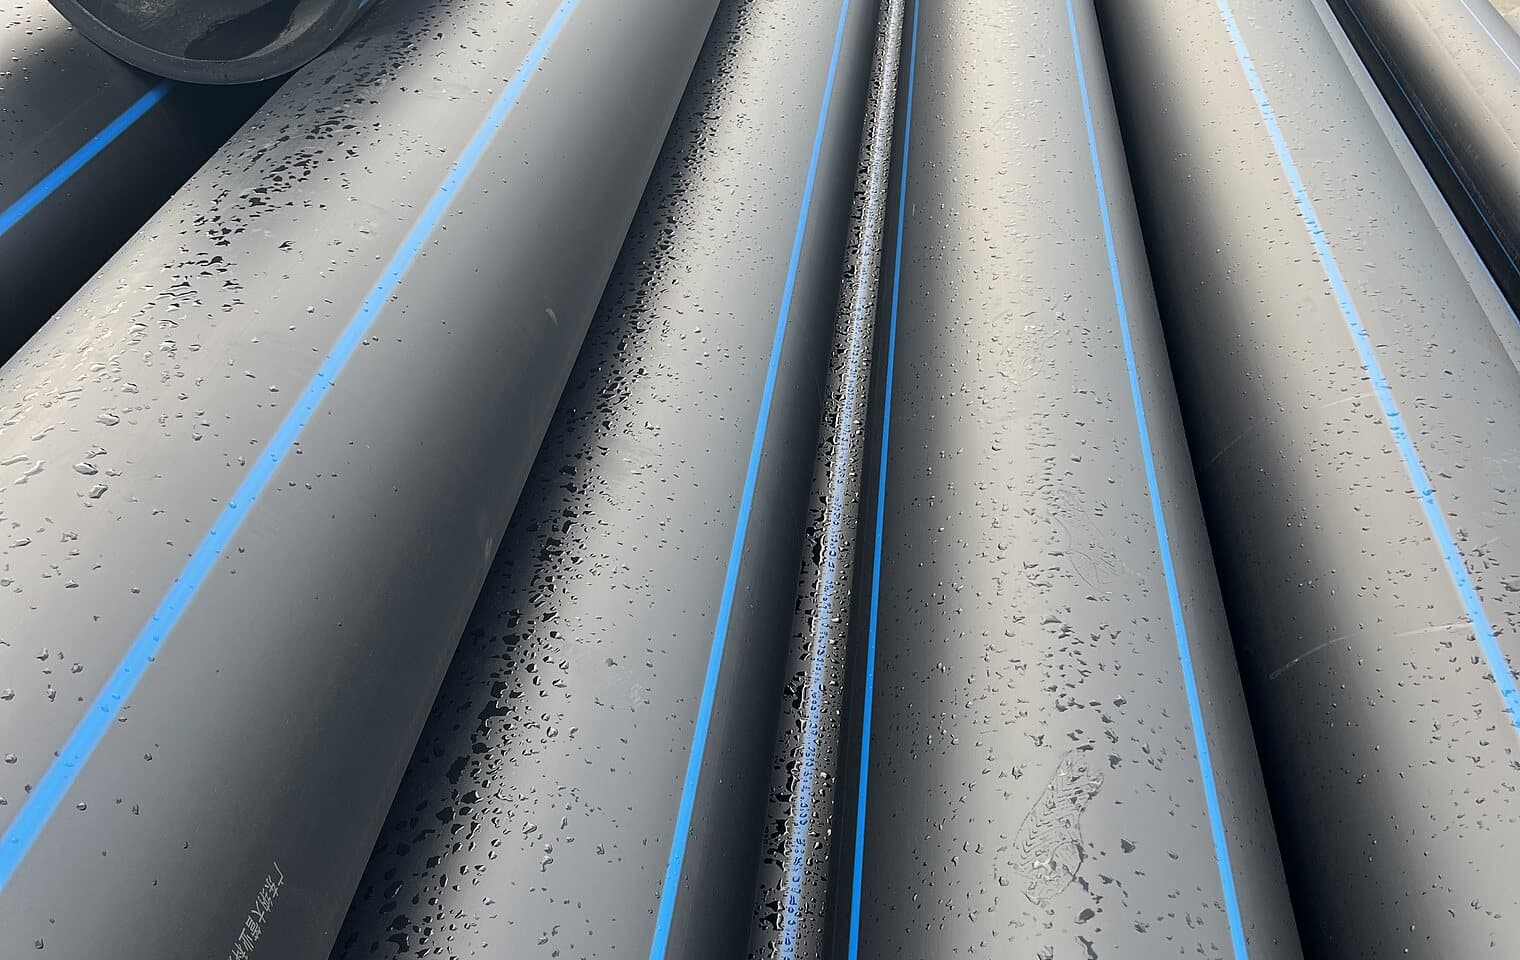
절단기는 컨테이너에 맞춰 6 m, 11.8 m, 12 m 직관을 축에 직각으로 자릅니다. 맞대기 융착기가 끝면을 깎기는 하지만 비뚤게 잘린 끝은 파이프를 낭비하므로 직각이 중요합니다. 소구경은 절단기를 거치지 않고 코일러로 가며, 아직 약간 따뜻할 때 감아 꺾이지 않고 코일이 되게 합니다.
9. 로트 시험: 공장을 가르는 부분
여기까지의 모든 것은 옳아 보이는 파이프를 만듭니다. 로트 시험은 그것이 옳다는 것을 증명하며, 저가 공장이 돈을 아끼는 곳이기도 합니다. 시험은 몇 시간에서 며칠이 걸리고 시험실을 묶어 두며 때로 이미 만든 로트를 탈락시킵니다. 시험하는 공장은 결과가 나올 때까지 로트를 붙잡아 둡니다. 하지 않는 공장은 외관으로 출하합니다.
| 시험 | 방법 | 요구치 | 불합격의 의미 |
|---|---|---|---|
| 치수와 진원도 | ISO 3126 | 외경과 두께가 ISO 4427-2 표 2 공차 이내 | 인취 편차 또는 정경기 마모 |
| 용융 질량 흐름 속도 | ISO 1133, 190 °C / 5 kg | 컴파운드 MFR의 ±20 % 이내 | 실린더 안에서 폴리머 열화 |
| 산화 유도 시간 | ISO 11357-6, 200 °C | 20분 이상 | 과열이나 저급 컴파운드로 안정제 소모 |
| 카본블랙 함량 | ISO 6964 | 질량비 2.0–2.5 % | 마스터배치 부족 투입, 자외선 보호 없음 |
| 길이 방향 수축 | ISO 2505, 110 °C | 3 % 이하 | 급랭, 갇힌 응력 |
| 수압 강도, 20 °C | ISO 1167, 원주 응력 12.0 MPa | 100시간 파손 없음 | 잘못된 재료 등급 또는 벽 결함 |
| 수압 강도, 80 °C | ISO 1167, 5.4 MPa / 5.0 MPa | 165시간 / 1,000시간 파손 없음 | 저속 균열 성장 저항이 PE100 미만 |
주문 전에 물어볼 것
- 파이프가 사전 컴파운딩된 PE100으로 압출되는가, 아니면 천연 수지에 마스터배치를 더한 것인가? 컴파운드 제조사와 등급명을 물으십시오.
- 라인에 인라인 초음파 두께 게이지가 있는가, 아니면 절단기에서 손으로 두께를 재는가?
- 위 표의 로트 시험 중 어느 것을 매 로트마다 하고 어느 것을 요청 시에만 하는가? 로트 번호가 있는 최근 성적서를 요구하십시오.
- 165시간 시험이 끝날 때까지 로트를 잡아 두는가, 아니면 치수와 외관으로 출하하는가?
어느 질문도 특이하지 않으며, 제대로 된 공장은 오후 안에 네 가지 모두에 답합니다. 그 답이 어떤 브로슈어보다 컨테이너에 무엇이 도착할지를 더 잘 말해 줍니다.