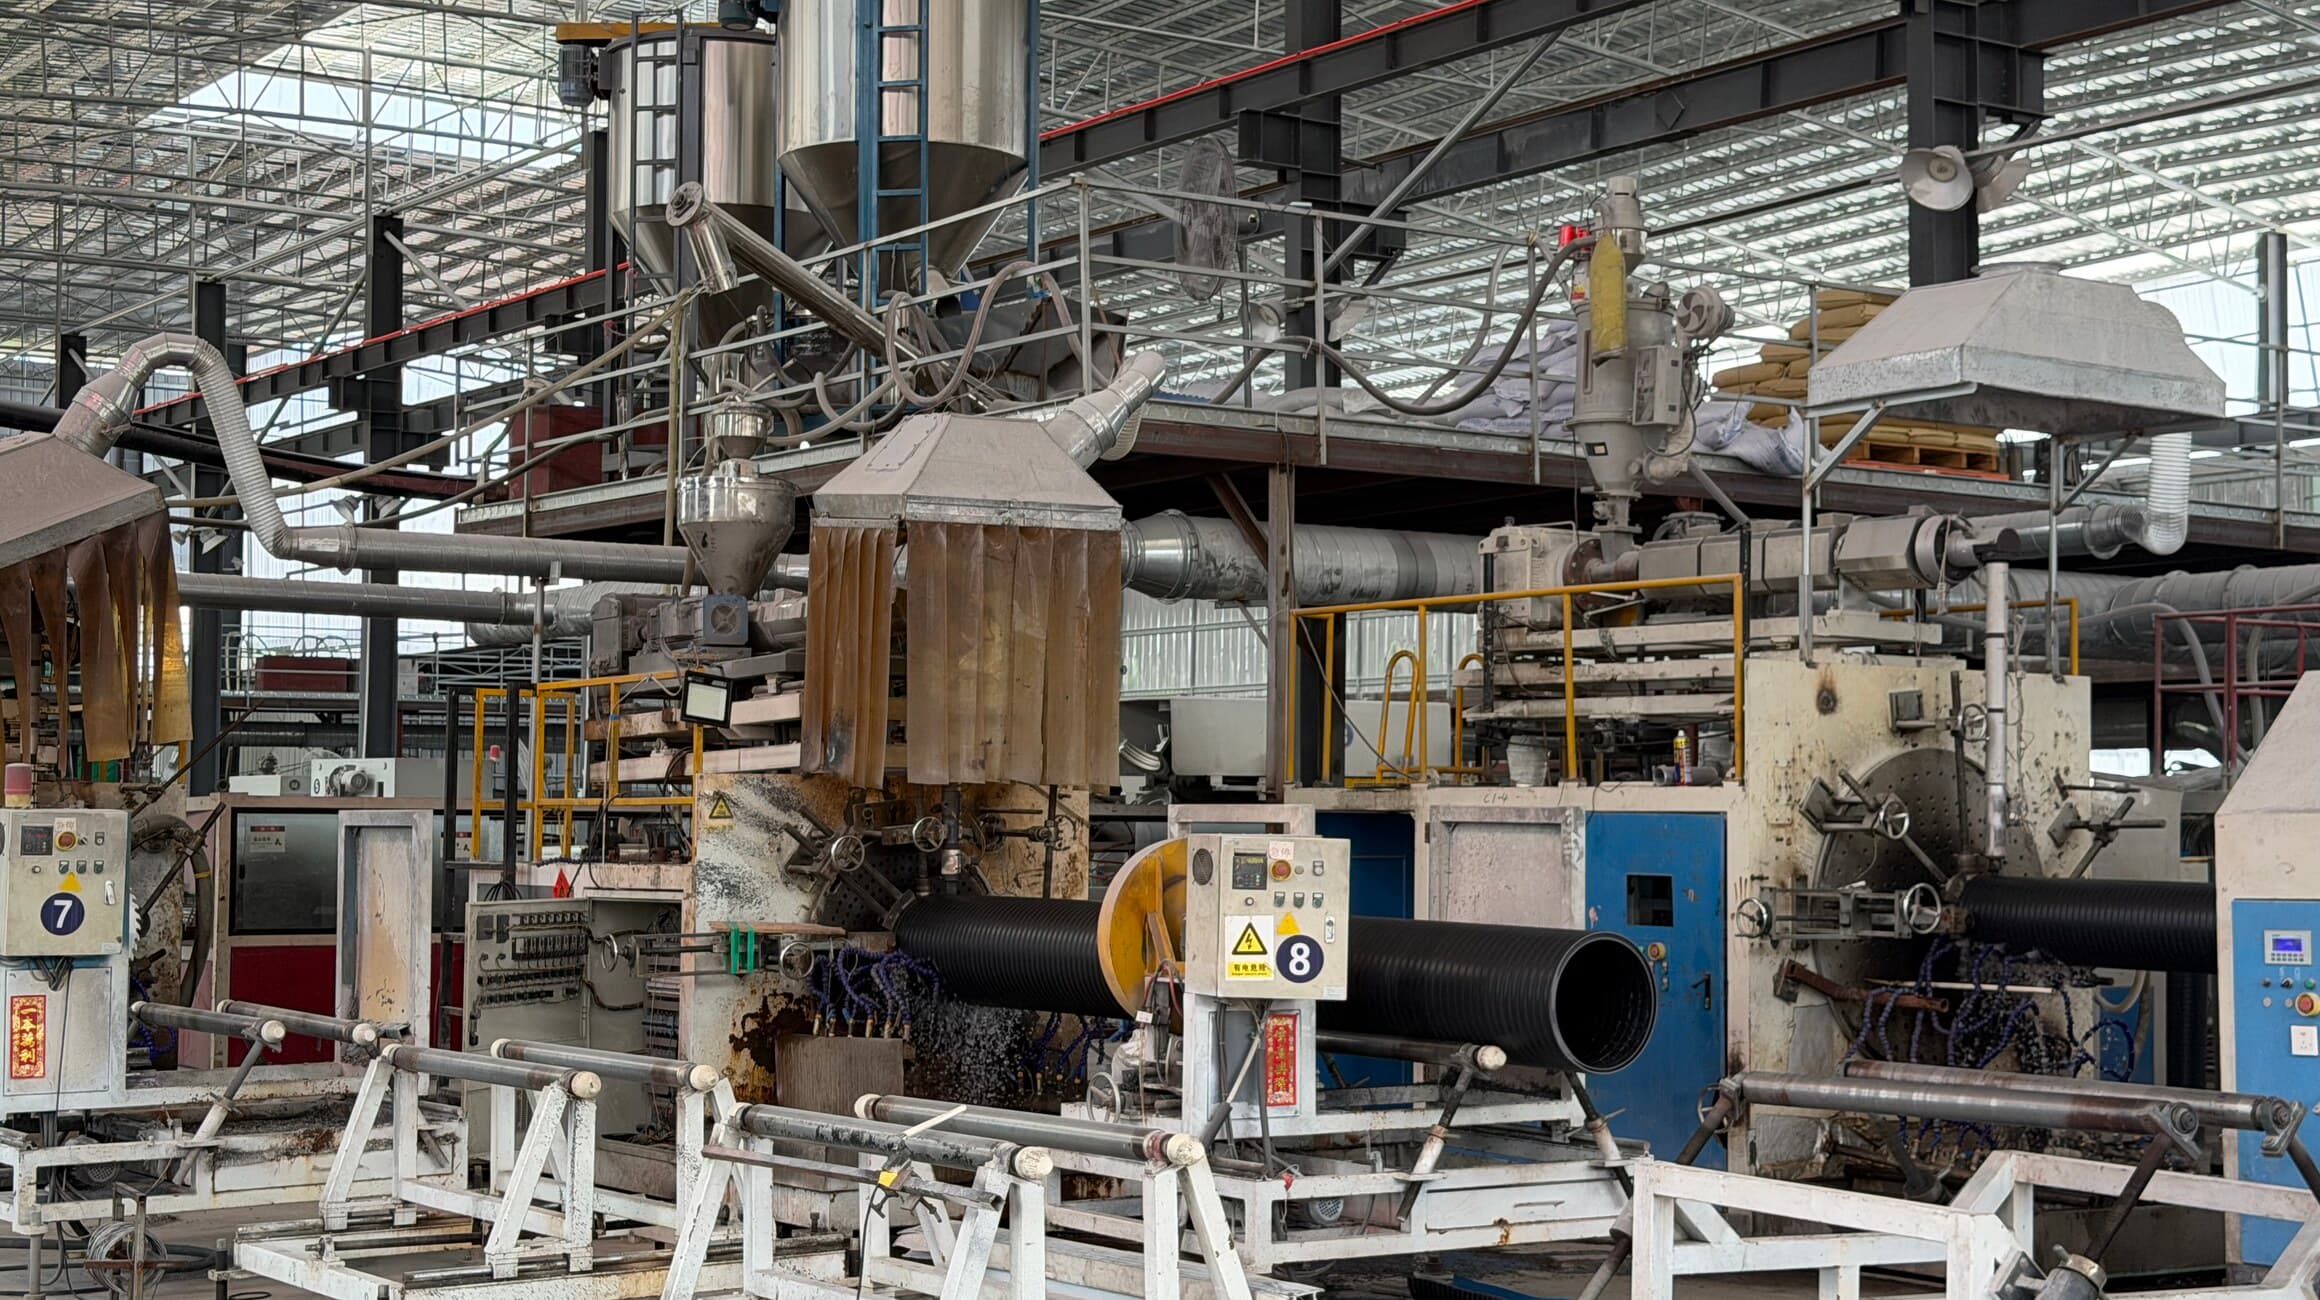
Eine Rohrextrusionslinie ist nicht kompliziert. Polyethylengranulat geht an einem Ende hinein, ein endloses schwarzes Rohr kommt am anderen heraus, und dazwischen stehen ein Extruder, ein Werkzeug, ein Kalibrierbad, ein paar Kühlbäder, ein Abzug und eine Säge. Jedes Werk kann diese Linie kaufen. Wofür ein Einkäufer tatsächlich bezahlt, ist das, was an jeder Station passiert — die Einstellungen, die Prüfungen, und ob jemand die Linie anhält, wenn eine Zahl wegläuft.
Dieser Artikel geht die Linie der Reihe nach ab. An jedem Schritt steht, was die Maschine tut, was dort schiefgehen kann und wie das Ergebnis aussieht, wenn es auf Ihrer Baustelle ankommt. Der letzte Abschnitt macht daraus die vier Fragen, die sich vor jeder Containerbuchung an jeden Lieferanten lohnen.
1. Compound: Das Rohr ist entschieden, bevor die Extrusion beginnt
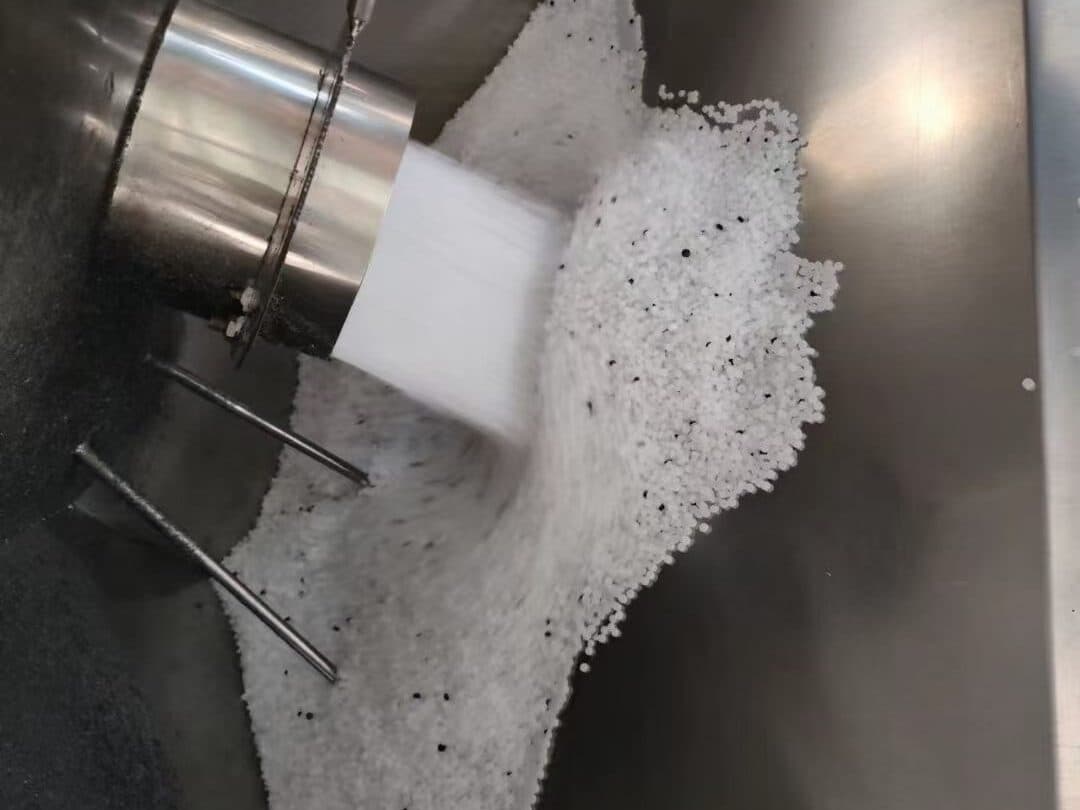
PE-100-Rohr wird aus einem vorcompoundierten Werkstoff extrudiert: Polyethylen, in das Ruß, Antioxidantien und Verarbeitungsstabilisatoren bereits vom Rohstoffhersteller eingemischt sind. Die Alternative — Naturware plus ein am Extruder dosiertes schwarzes Masterbatch — ist billiger und der Ausgangspunkt für einen großen Teil des minderwertigen Rohrs. Nicht vollständig verteiltes Masterbatch hinterlässt Schlieren ungeschützten Polymers, die im Sonnenlicht kreiden und reißen; eine Dosierung, die wegläuft, hinterlässt eine Charge mit weniger als den 2 % Ruß, die ISO 4427 verlangt.
2–3. Extruder und Werkzeug: Aufschmelzen ohne Abbau
Ein Einschneckenextruder schmilzt das Granulat durch Zylinderheizung und die Scherung der Schnecke auf und drückt die Schmelze durch eine Lochplatte ins Werkzeug. Die Zylinderzonen laufen von etwa 180 °C am Einzug bis 210–230 °C am Kopf; die Schmelze selbst verlässt das Werkzeug mit rund 200–220 °C. Zu kalt, und die Schmelze ist nicht homogen — man sieht es als ungeschmolzene Stippen oder eine matte, raue Innenwand. Zu heiß oder zu lange im Zylinder, und das Antioxidantienpaket ist verbraucht, bevor das Rohr überhaupt entstanden ist; das zeigt sich als niedrige OIT in der Chargenprüfung und Jahre später als sprödes Rohr.
Das Werkzeug formt die Schmelze zum Rohr. Seine Stegdornhalter — die Streben, die den Dorn halten — hinterlassen Bindenähte, wo die Schmelzeströme wieder zusammenlaufen; ein gut ausgelegtes Werkzeug und ausreichender Schmelzedruck verschweißen sie so, dass sie unsichtbar und bedeutungslos sind. Ein verschlissenes oder schlecht zentriertes Werkzeug erzeugt eine Wand, die auf einer Seite dick und auf der anderen dünn ist — das besteht eine Mittelwert-Wandprüfung und versagt unter Druck an der dünnen Stelle.
4–5. Vakuumkalibrierung und Kühlung: Wo die Maße festgelegt werden
Der heiße Schlauch verlässt das Werkzeug etwas größer als das Fertigmaß und wird durch eine wassergekühlte Hülse in einem Vakuumtank gezogen. Das Vakuum zieht die Außenhaut gegen die Hülse, legt den Außendurchmesser fest und friert ihn ein; deshalb ist der Außendurchmesser eines PE-Rohrs so konstant, und deshalb spezifizieren die Normen den Außendurchmesser statt der lichten Weite. Die Wanddicke dagegen wird von keinem Werkzeug vorgegeben. Sie ist das Verhältnis von Extruderausstoß zu Abzugsgeschwindigkeit: Schneller ziehen bei gleichem Ausstoß, und die Wand wird dünner.
- 1
Vakuumtank
Legt Außendurchmesser und Ovalität fest. Ein Tank mit falschem Vakuum liefert ein unrundes Rohr; eine verkratzte Hülse hinterlässt auf jedem Meter eine Längslinie.
- 2
Sprühkühlbäder
Zwei bis fünf Bäder in Reihe, je nach Wanddicke, bringen das Rohr von einem geschmolzenen Kern zu etwas, das eine Säge schneiden kann. Dickwandiges Rohr kühlt von außen nach innen, sodass die Innenwand noch lange weich ist, wenn die Oberfläche längst hart ist.
- 3
Kühlstrecke als Grenze
Die Liniengeschwindigkeit für eine gegebene Wand wird von der Kühlung begrenzt, nicht vom Extruder. Ein DN630 SDR 11 mit 57 mm Wand läuft mit einem Bruchteil eines Meters pro Minute; ein Lieferant, der Ausstoßraten nennt, die das ignorieren, kalkuliert für dünne Wand.
6–8. Abzug, Kennzeichnung und Schnitt
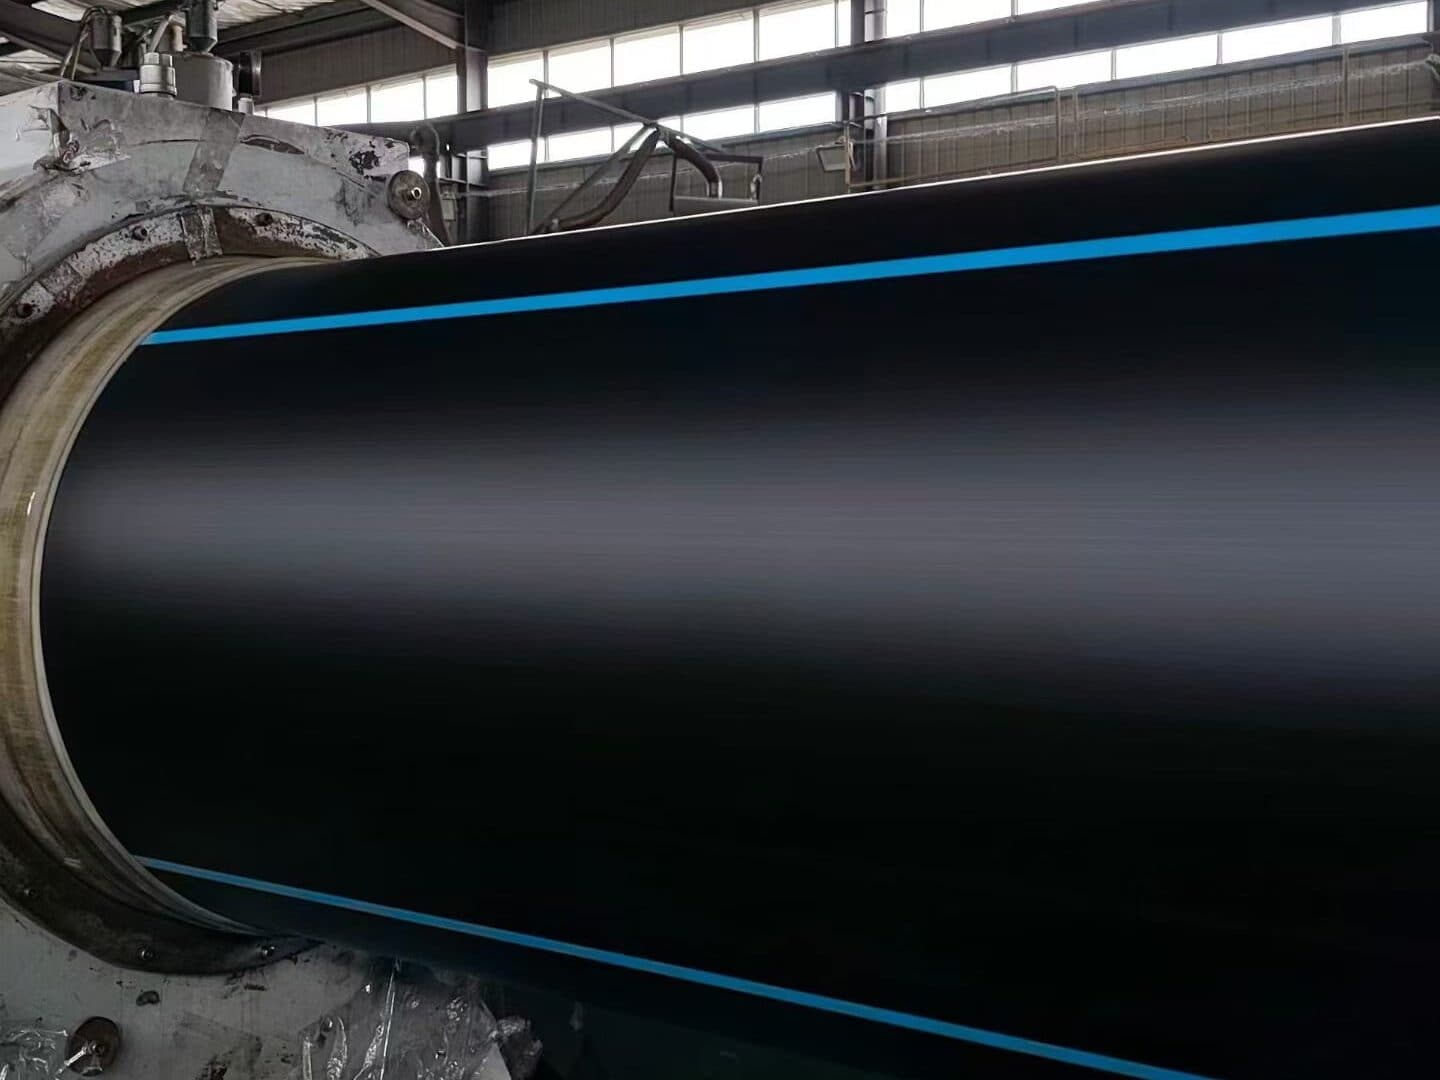
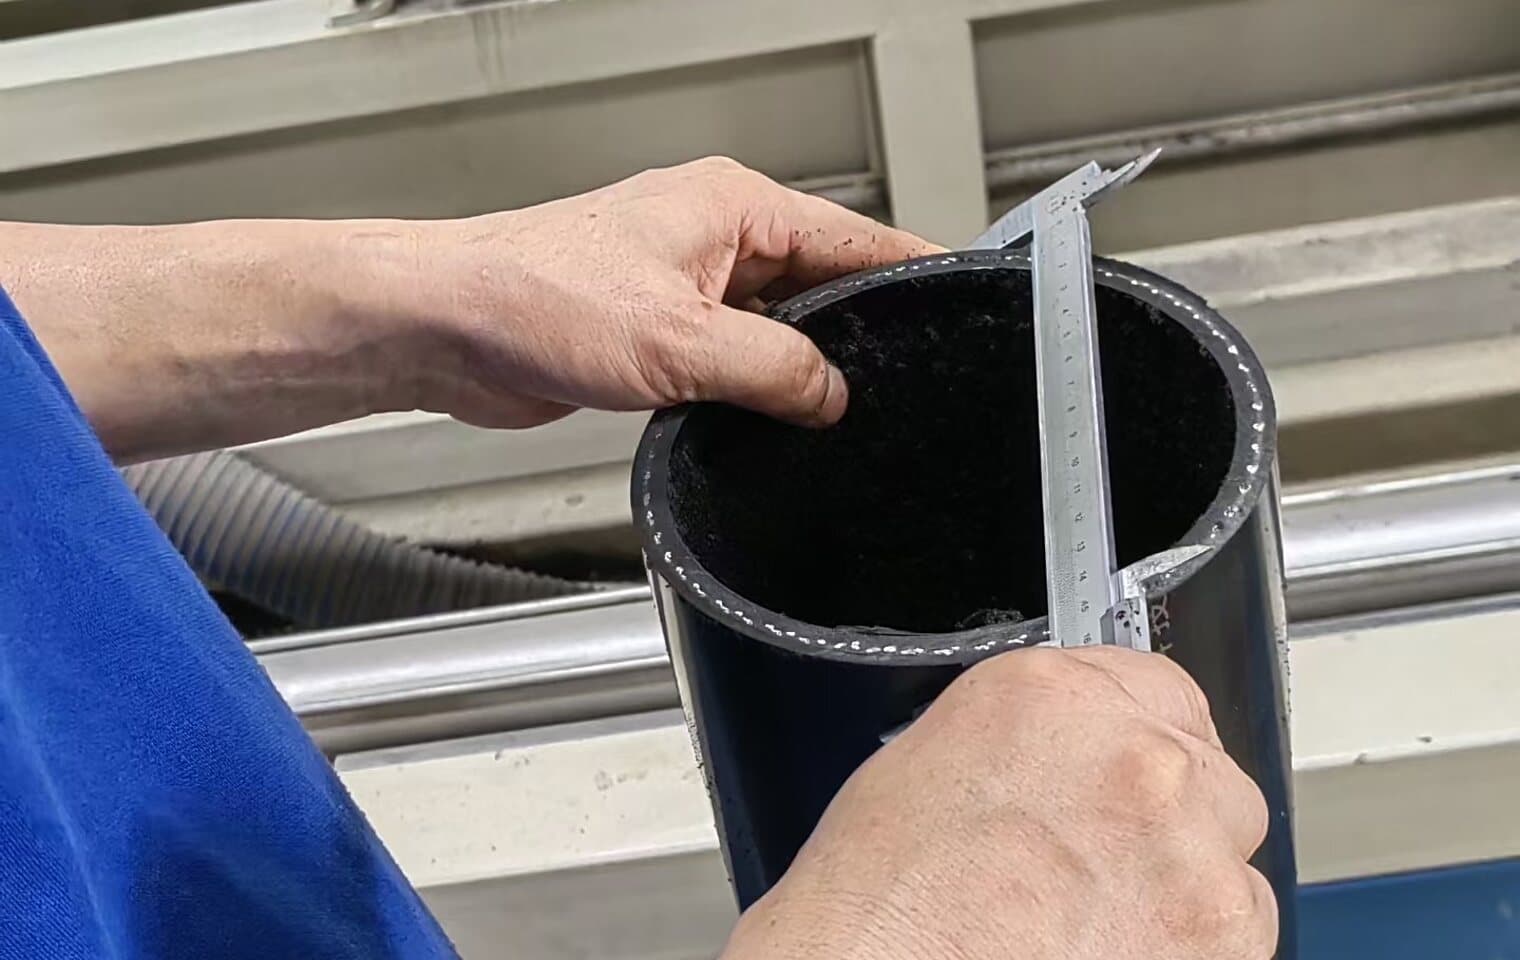
Der Abzug ist ein Satz Raupenbänder, die das Rohr greifen und mit genau geregelter Geschwindigkeit durch die Linie ziehen. Seine Geschwindigkeit gegen den Extruderausstoß ist der Regelkreis für die Wanddicke; moderne Linien messen die Wand direkt hinter dem Kalibrator mit Ultraschall und regeln den Abzug automatisch nach. Fragen Sie, ob die Linie diese Messung hat. Eine Linie ohne sie verlässt sich auf einen Bediener mit Messschieber an den Schnittenden, der ein Weglaufen erst bemerkt, wenn bereits eine Länge Rohr mit falscher Wand produziert ist.
Dann folgt die Kennzeichnung. ISO 4427-2 verlangt in Abständen von höchstens einem Meter die Normnummer, Nennweite und SDR, Werkstoffklasse, Druckstufe, Hersteller und einen Produktionscode, der zur Charge führt. Die Kennzeichnung ist die Identität des Rohrs — ein Rohr, das ohne sie auf der Baustelle ankommt, lässt sich keinem Prüfzeugnis zuordnen, und ein Prüfer weist es zu Recht zurück.
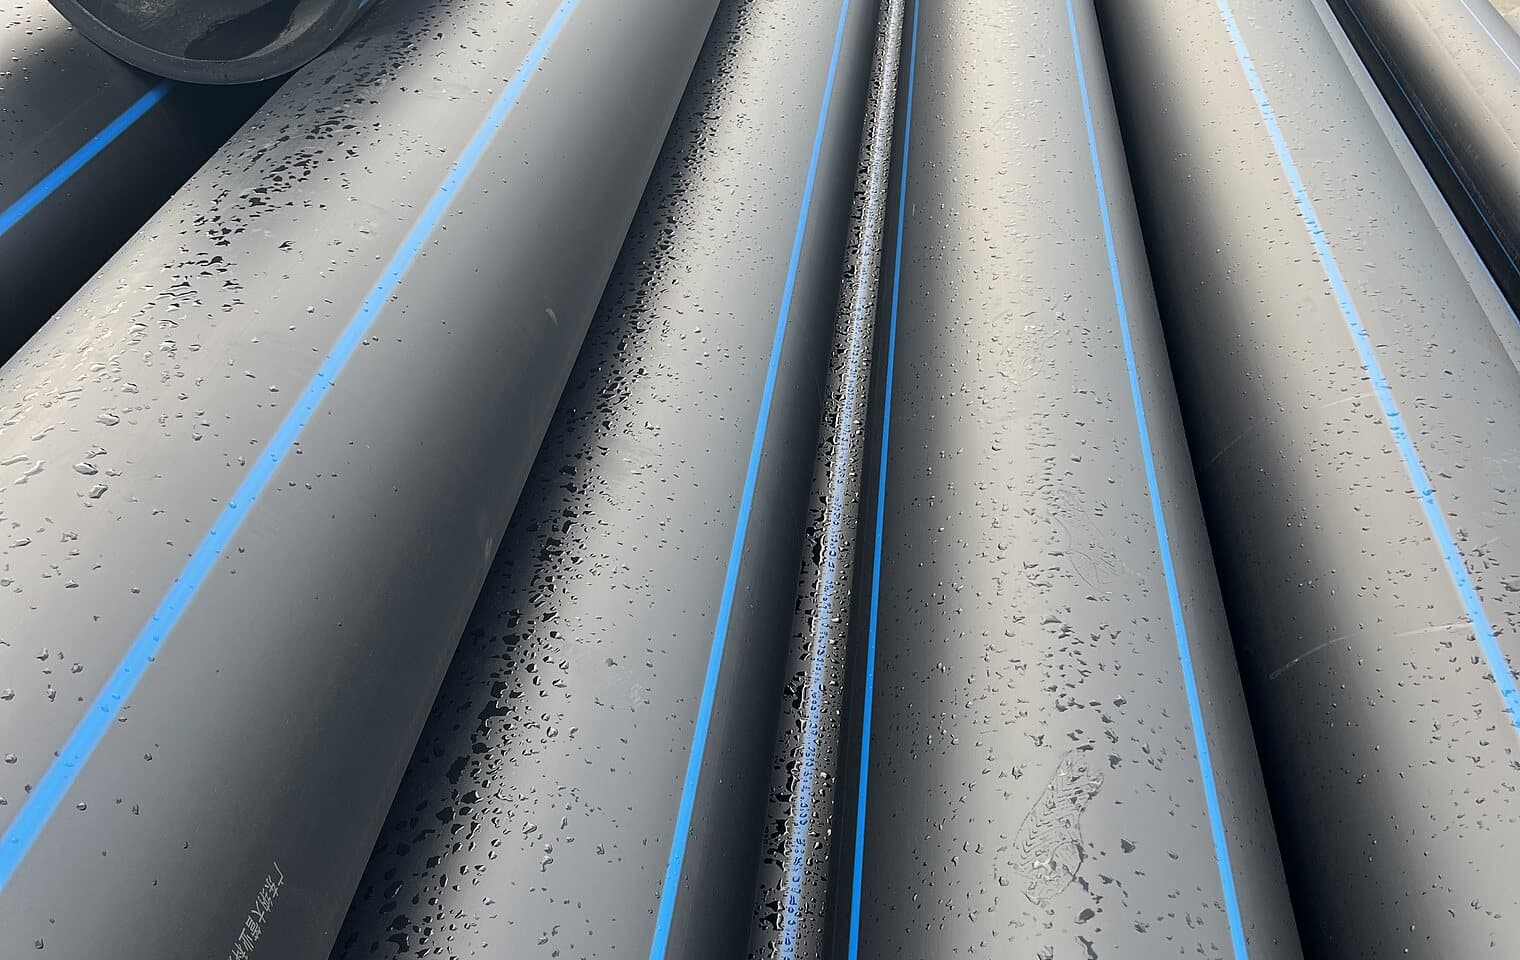
Die Säge schneidet Stangen — 6 m, 11,8 m oder 12 m, passend zum Container — rechtwinklig zur Achse, was zählt, weil eine Stumpfschweißmaschine die Enden zwar plant, ein schlecht geschnittenes Ende aber Rohr verschwendet. Kleine Größen umgehen die Säge und gehen zum Wickler, wo das Rohr noch leicht warm aufgewickelt wird, damit es den Ring ohne Knicke annimmt.
9. Chargenprüfung: Der Teil, der Werke unterscheidet
Alles bis hierher erzeugt ein Rohr, das richtig aussieht. Die Chargenprüfungen beweisen, dass es richtig ist, und an ihnen spart ein Billigwerk sein Geld: Die Prüfungen dauern Stunden bis Tage, binden ein Labor und lassen gelegentlich eine Charge durchfallen, die bereits produziert ist. Ein Werk, das sie durchführt, hält die Charge zurück, bis die Ergebnisse vorliegen. Eines, das es nicht tut, versendet nach Augenschein.
| Prüfung | Verfahren | Anforderung | Was ein Versagen bedeutet |
|---|---|---|---|
| Maße und Ovalität | ISO 3126 | AD und Wand innerhalb der Toleranzen von ISO 4427-2 Tabelle 2 | Abzug weggelaufen oder Kalibrator verschlissen |
| Schmelze-Massefließrate | ISO 1133, 190 °C / 5 kg | Innerhalb ±20 % des Compound-MFR | Polymer im Zylinder abgebaut |
| Oxidationsinduktionszeit | ISO 11357-6, 200 °C | ≥ 20 min | Stabilisatoren durch Überhitzung oder schlechtes Compound verbraucht |
| Rußgehalt | ISO 6964 | 2,0–2,5 % Masseanteil | Masterbatch unterdosiert; kein UV-Schutz |
| Längsschrumpf | ISO 2505, 110 °C | ≤ 3 % | Zu schnell gekühlt; eingeschlossene Spannung |
| Innendruckfestigkeit, 20 °C | ISO 1167, 12,0 MPa Umfangsspannung | Kein Versagen in 100 h | Falsche Werkstoffklasse oder Wandfehler |
| Innendruckfestigkeit, 80 °C | ISO 1167, 5,4 MPa / 5,0 MPa | Kein Versagen in 165 h / 1 000 h | Widerstand gegen langsames Risswachstum unter PE 100 |
Was Sie vor der Bestellung fragen sollten
- Wird das Rohr aus vorcompoundiertem PE 100 extrudiert oder aus Naturware plus Masterbatch? Fragen Sie nach Compound-Hersteller und Typbezeichnung.
- Hat die Linie eine Inline-Ultraschall-Wandmessung, oder wird die Wand von Hand an der Säge geprüft?
- Welche der Chargenprüfungen in der Tabelle oben laufen an jeder Charge, welche nur auf Anfrage? Bitten Sie um ein aktuelles Zeugnis mit Chargennummern.
- Wird die Charge zurückgehalten, bis die 165-Stunden-Prüfung vorliegt, oder nach Maßen und Augenschein versendet?
Keine dieser Fragen ist ungewöhnlich, und ein seriöses Werk beantwortet alle vier an einem Nachmittag. Die Antworten sagen mehr darüber, was im Container ankommt, als jede Broschüre.
Quellen und Normen
- ISO 4427-2: Rohre aus Polyethylen für die Wasserversorgung — Rohre
- ISO 1167: Rohre aus Thermoplasten — Bestimmung des Widerstands gegen Innendruck
- ISO 2505: Rohre aus Thermoplasten — Längsschrumpf
- Plastics Pipe Institute — Handbook of Polyethylene Pipe, Kapitel 5 (Herstellung)
- PE100+ Association — Werkstoffliste und technische Hinweise