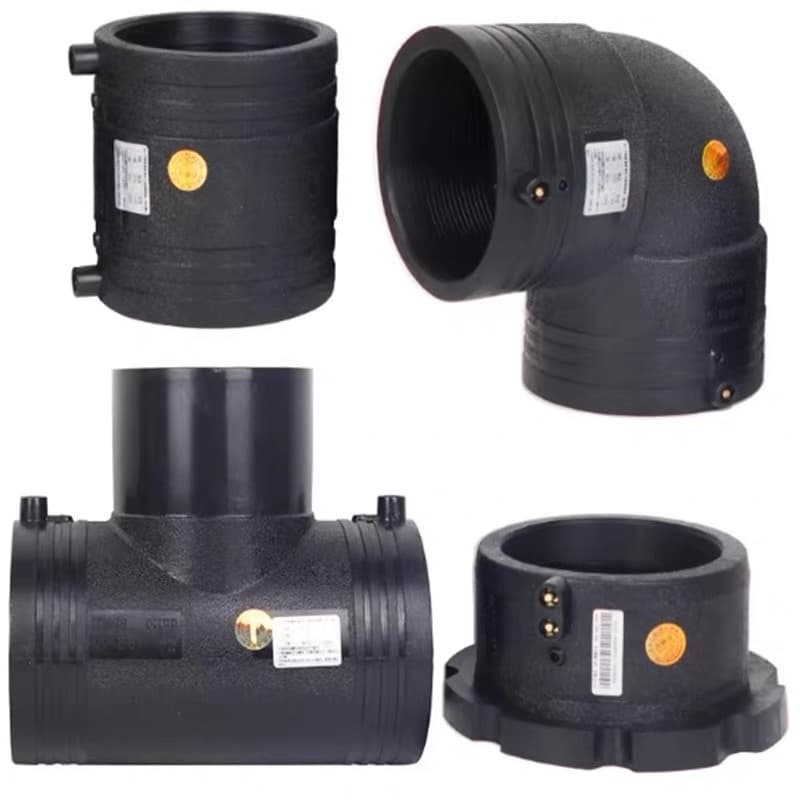
La mayoría de las guías de accesorios de HDPE son una lista de formas: codo, te, reducción, tapón. Es la forma menos útil de ordenarlos, porque un codo de 90° existe en cinco versiones — moldeado para soldadura a tope, moldeado para electrofusión, fabricado a partir de segmentos de tubo, moldeado para soldadura por enchufe en diámetros pequeños y mecánico — y la elección entre esas cinco es la decisión real. La forma viene del plano; la familia viene de la presión, el diámetro, el equipo en obra y de si alguien tendrá que desmontar la unión algún día.
Por eso esta guía está ordenada por familia. Para cada una da el rango de diámetros, cómo se hace la unión, cuánto vale la unión en términos de presión y el error que más vemos con ella. La sección de bridas tiene la tabla de patrones de pernos que todas las demás guías omiten, y la sección de accesorios fabricados los factores de reducción que la mayoría de los catálogos imprimen en letra pequeña. La última sección es una sola tabla de selección para colgar en la pared.
Las cuatro formas en que se une el PE
Cada accesorio de esta guía usa una de cuatro uniones. La soldadura a tope funde dos caras preparadas y las presiona una contra otra; el accesorio tiene extremos lisos del mismo diámetro que el tubo. La electrofusión funde la superficie del tubo mediante una resistencia moldeada en el enchufe del accesorio; el tubo se introduce, pasa la corriente, las dos superficies se fusionan. Ambas son uniones monolíticas: bien hechas, la unión es polietileno de principio a fin y más resistente que la pared del tubo. Las uniones bridadas atornillan un portabridas de PE contra una brida metálica con una junta entre ambas; los accesorios mecánicos comprimen un anillo de agarre y una junta sobre el exterior del tubo. Ambas son sellos, no soldaduras, y ambas pueden desmontarse — exactamente por eso existen.
| Método | Rango de tamaños habitual | Necesidades en obra | Unión frente al tubo | ¿Desmontable? | Dónde encaja |
|---|---|---|---|---|---|
| Soldadura a tope | DN63 – DN1600 y más | Máquina de soldar con refrentador y placa calefactora, electricidad, carpa seca | Monolítica; más resistente que el tubo si se hace según ISO 21307 | No | Tramos principales, gran diámetro, cualquier clase de presión |
| Electrofusión | DN20 – DN800 (manguitos); sillas hasta DN1200 | Unidad de control, raspador, alineadores, electricidad | Monolítica; accesorio dimensionado al PN del tubo | No | Derivaciones, reparaciones, conexiones, zanjas estrechas, cualquier tamaño donde la máquina no llega |
| Soldadura por enchufe | DN16 – DN125 | Herramienta calefactora con caras de enchufe y espiga | Monolítica | No | Fontanería y acometidas de pequeño diámetro; rara en redes principales |
| Bridada (portabridas + contrabrida) | DN50 – DN1600 | Llave, llave dinamométrica, junta | Clasificada por la brida, no por el tubo | Sí | Válvulas, bombas, contadores, transiciones a acero y fundición |
| Mecánica / compresión | DN16 – DN110 (algunos diseños hasta DN315) | Manos, a veces una llave | Clasificada por el accesorio, normalmente PN10–PN16 | Sí | Acometidas, obras provisionales, reparaciones sin electricidad |
Accesorios moldeados: la opción por defecto para todo lo que está bajo DN400
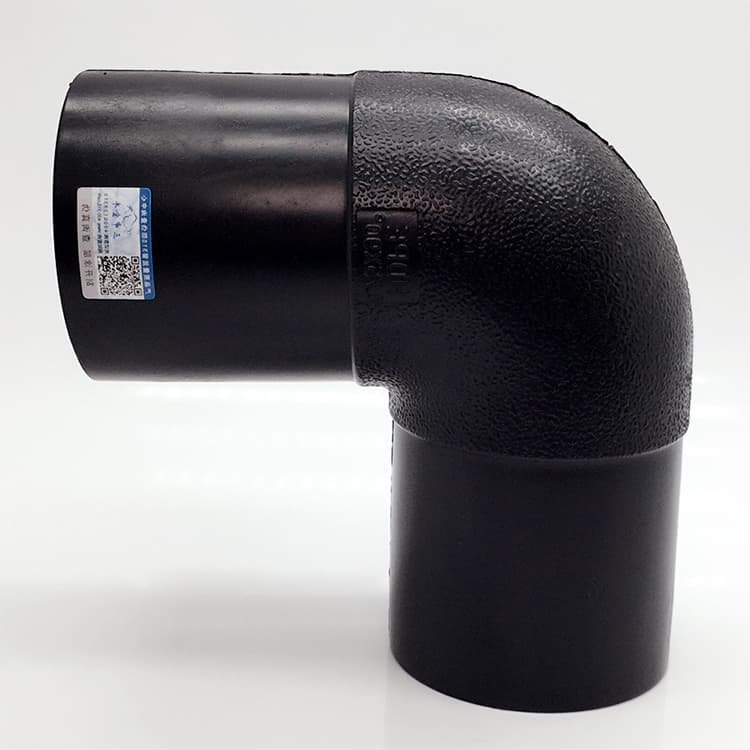
Los accesorios moldeados por inyección se fabrican de una sola vez con el mismo compuesto PE100 que el tubo, en un molde de acero, con una pared al menos tan gruesa como la del tubo. Soportan la presión completa del SDR para el que se fabrican, sin reducción, y son baratos en los tamaños donde existen moldes — aproximadamente DN20 a DN400 para codos y tes, hasta DN630 para algunas reducciones y portabridas. Por encima, el coste del molde no se recupera y los accesorios se fabrican en su lugar.
- Codos a 90° y 45°, ocasionalmente 22,5° y 11,25° para cambios de dirección suaves. Existen codos moldeados de radio largo hasta DN315 para líneas que se limpiarán con pistón o se revestirán.
- Tes iguales y tes reducidas. Una te moldeada se clasifica al PN completo del tubo; una fabricada no (véase la sección siguiente).
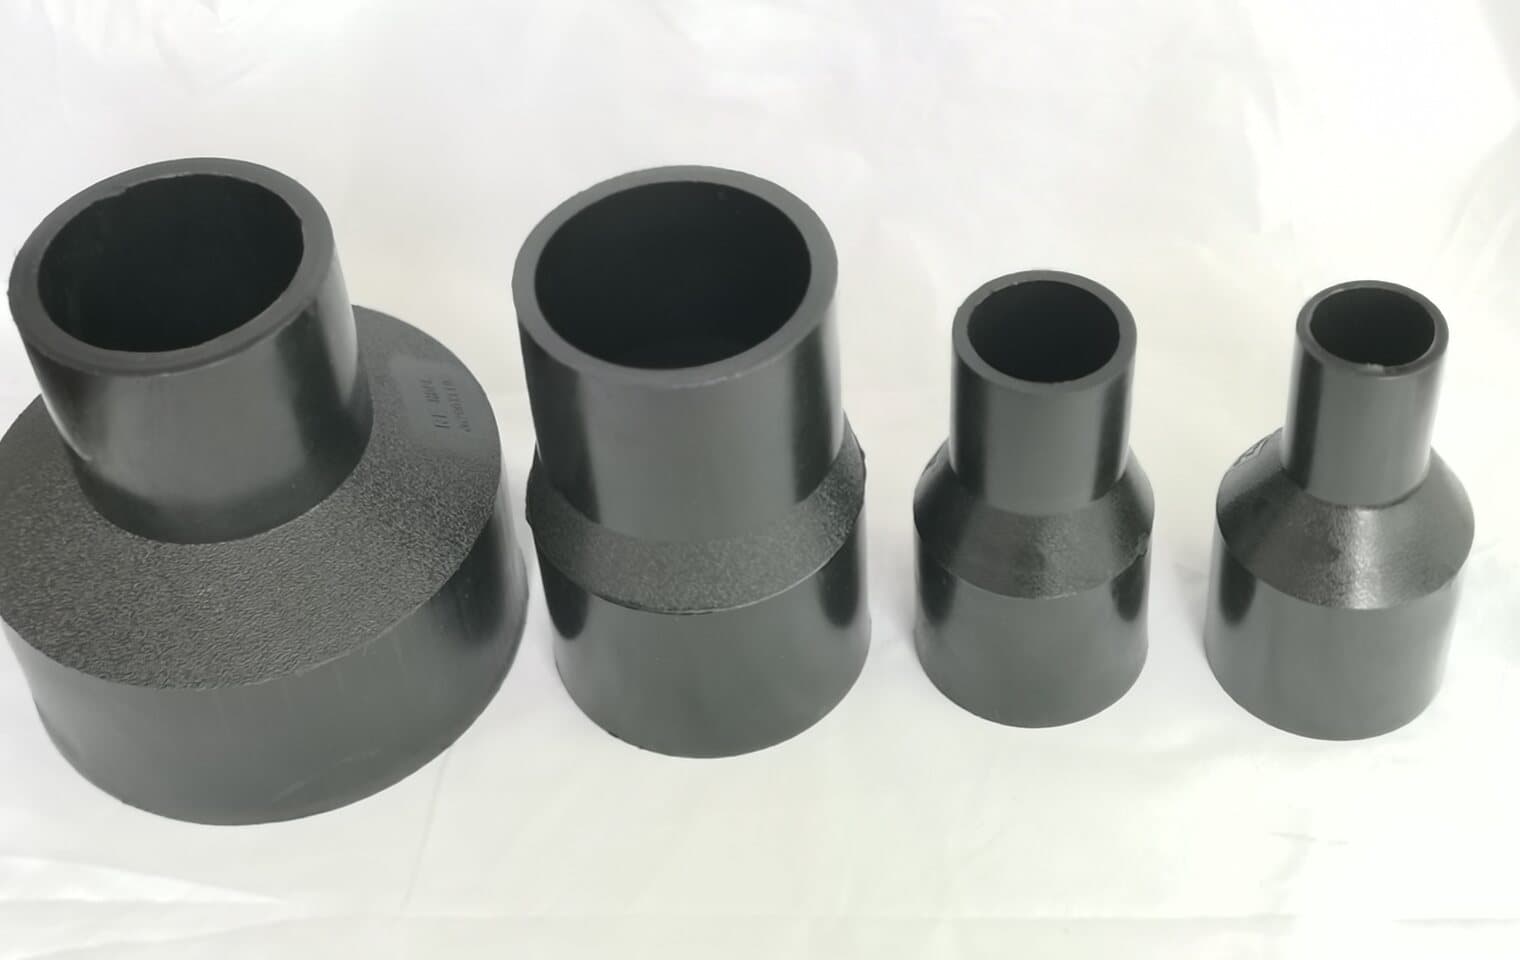
- Reducciones concéntricas de uno o dos tamaños. Pasar de DN315 a DN160 en un solo accesorio es posible pero suele hacerse en dos.
- Tapones para cabezales de prueba y extremos ciegos, portabridas para bridas y sillas que se sueldan al exterior de una tubería en servicio para una derivación.
Accesorios fabricados y la reducción que llevan consigo
A partir de unos DN400, y para cualquier geometría que los moldes no cubran, los accesorios se fabrican: el tubo se corta en segmentos y se suelda a tope en codos, o se corta un agujero en un cuerpo de tubo y se suelda un ramal para una te. Las soldaduras son tan resistentes como el tubo. La geometría no. Un segmento a inglete concentra la tensión en el interior de cada soldadura, y un ramal cortado en un cuerpo de tubo elimina pared exactamente donde la tensión circunferencial es máxima. Las normas y los fabricantes lo resuelven con la reducción: el accesorio fabricado se clasifica a una fracción del PN del tubo salvo que esté reforzado o hecho de una pared más gruesa.
| Accesorio | Cómo se hace | Factor de presión típico | Cómo conservar el PN completo |
|---|---|---|---|
| Codo segmentado, ≤ 7,5° por segmento | Tubo cortado y soldado a tope en varios segmentos a inglete | 0,8 × PN del tubo, algunos fabricantes 1,0 con segmentos finos | Más segmentos y más pequeños, o un SDR más grueso |
| Codo segmentado, 15° – 22,5° por segmento | Menos segmentos, ingletes más agudos | 0,5 – 0,8 × PN del tubo | Evitar en redes a presión; usar en gravedad y baja presión |
| Te igual fabricada, sin refuerzo | Ramal soldado en un agujero cortado en el cuerpo | 0,5 × PN del tubo | Fabricar de un SDR más grueso, o usar te moldeada o reforzada |
| Te reducida fabricada, ramal ≤ mitad del DN del cuerpo | Ramal pequeño en cuerpo grande | 0,7 – 0,8 × PN del tubo | Silla de electrofusión en lugar de ramal cortado cuando sea posible |
| Cruz fabricada | Dos ramales en un cuerpo | 0,5 × PN del tubo o menos | Dos tes en serie, o un colector moldeado |
| Carrete bridado con portabridas | Portabridas soldados a tope a un tramo de tubo | 1,0 × PN del tubo (la brida fija la clase de la unión) | Igualar la clase de la contrabrida a la presión de la línea |
Electrofusión: el accesorio que arregla lo que la soldadura a tope no alcanza
Un manguito de electrofusión es una camisa de PE moldeada con un hilo resistivo bobinado en su interior y dos bornes en la parte superior. Los extremos de tubo preparados se introducen, una unidad de control aplica una tensión fija — 39,5 V en la mayoría de los sistemas — durante un tiempo leído del código de barras del accesorio, el hilo se calienta, la superficie del tubo y el interior del manguito se funden juntos y se forma una zona fusionada a lo largo de toda la bobina. Los indicadores de fusión suben para mostrar que la masa fundida ha llegado a la superficie. Es la única unión monolítica que puede hacerse en un tubo que no puede moverse: en una zanja demasiado estrecha para una máquina, en una tubería en servicio bajo una silla, en una conexión donde ambos extremos ya están fijos.
- 1
Cortar a escuadra y marcar la profundidad de inserción
El extremo del tubo debe llegar al tope central o a la profundidad marcada del accesorio. Una inserción corta deja parte de la bobina calentando aire, y esa unión fugará en la prueba.
- 2
Raspar toda la zona de fusión
Retirar de 0,2 a 0,4 mm de piel oxidada con un raspador rotativo — no papel de lija, no cuchillo. El polímero fresco se funde; la superficie envejecida no. Las marcas de raspado deben verse en toda la longitud de inserción.
- 3
Limpiar con toallita aprobada y no tocar
Isopropanol en toallita sin pelusa, y luego manos fuera. Una huella dactilar es un agente desmoldeante.
- 4
Alinear con abrazaderas y fijar contra el movimiento
El tubo no debe moverse durante la fusión ni el enfriamiento. Los alineadores mantienen los extremos coaxiales; un desalineamiento superior al 10 % de la pared se manifiesta como un lado frío.
- 5
Fundir según el código de barras, enfriar según la etiqueta
La unidad de control lee el tiempo de fusión del código de barras del accesorio (ISO 13950) y corrige por la temperatura ambiente. El tiempo de enfriamiento está impreso en el accesorio y no es negociable; soltar los alineadores antes de tiempo es la segunda causa de fallo tras el mal raspado.
- 6
Registrar la unión
Las unidades modernas registran cada fusión: código del accesorio, tiempo, tensión, ambiente. Ese registro es el certificado de la unión. Pídaselo al contratista.
Bridas: portabridas, contrabrida y patrón de pernos
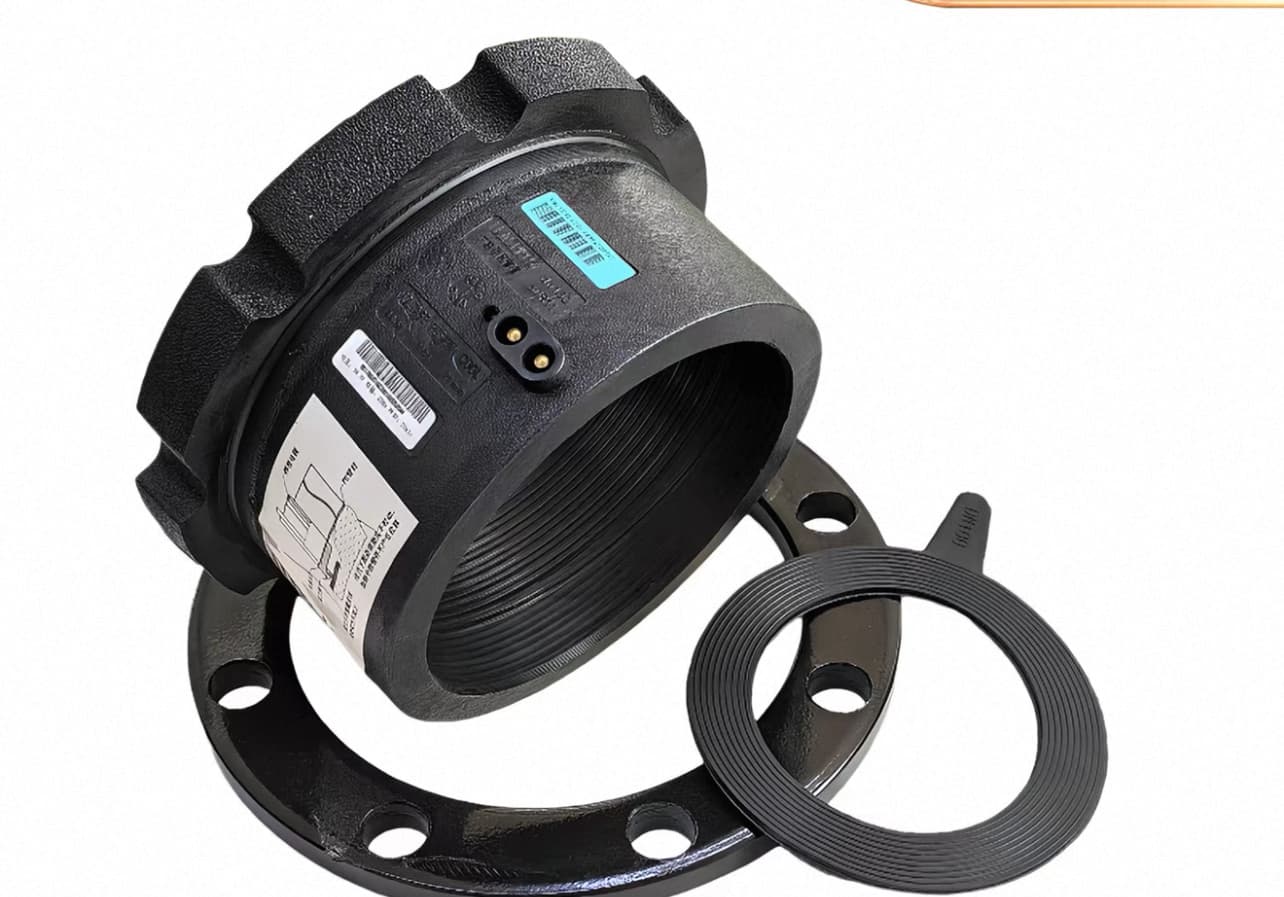
El PE no puede roscarse ni soldarse a metal, así que cada conexión a una válvula, bomba, contador o tubo de acero es bridada. La pieza de PE es un portabridas (adaptador de brida): una espiga corta moldeada o fabricada con un collar grueso, soldado a tope o por electrofusión al tubo. Un anillo metálico suelto — acero, galvanizado o recubierto, ocasionalmente inoxidable — se sitúa detrás del collar y recibe los pernos. La clase de la unión es la de la brida, no la del tubo: una contrabrida PN16 en tubo PN10 está bien, lo contrario no. El patrón de pernos debe coincidir con la brida metálica opuesta, y ahí es donde una tabla se gana su lugar.
| Tubo PE DN (DE, mm) | Tamaño nominal de brida | Círculo de pernos (mm) | Pernos, PN16 | Tipo de junta |
|---|---|---|---|---|
| 63 | DN50 | 125 | 4 × M16 | Cara completa o IBC, EPDM/NBR |
| 90 | DN80 | 160 | 8 × M16 | Cara completa, EPDM/NBR |
| 110 | DN100 | 180 | 8 × M16 | Cara completa, EPDM/NBR |
| 160 | DN150 | 240 | 8 × M20 | Cara completa, EPDM/NBR |
| 225 | DN200 | 295 | 12 × M20 | Cara completa con inserto de acero recomendado |
| 315 | DN300 | 410 | 12 × M24 | Cara completa con inserto de acero recomendado |
Accesorios mecánicos y de compresión
Los accesorios de compresión — cuerpo, anillo de agarre, junta tórica y tuerca — unen tubo de PE pequeño sin calor ni electricidad. Se introduce el tubo, se aprieta la tuerca, listo. Los clasifica el fabricante, normalmente PN16 hasta DN63 y PN10 por encima, y son la respuesta correcta para acometidas desde una red, instalaciones de contadores, laterales de riego y cualquier reparación a la que no vendrá una cuadrilla de soldadura. Sus límites son reales: la junta es un elastómero con su propia vida, el anillo puede marcar el tubo si se aprieta en exceso, y la resistencia a la carga axial depende del diseño — algunos son autoblocantes, otros no, y un manguito de compresión que no lo es se saldrá de un tramo recto bajo presión si el tubo no está anclado. Por encima de DN110 existen pero rara vez son económicos frente a la electrofusión.
Los accesorios de transición merecen mención aparte: una espiga de PE soldada en fábrica a un extremo roscado de latón o acero, para que una acometida de PE pueda enroscarse a un contador o una válvula metálica sin brida. Son la forma estándar en que una acometida doméstica se encuentra con la metalistería y se fabrican hasta DN63 en la mayoría de los mercados.
Elegir: una sola tabla
| Situación | Primera opción | Por qué | Evitar |
|---|---|---|---|
| Tramo recto, DN63 y mayor, zanja abierta | Soldadura a tope tubo con tubo; codos y tes moldeados a tope | Unión más barata por metro, PN completo, sin accesorios que almacenar salvo los cambios de dirección | Manguitos de compresión en la red principal |
| Red principal por encima de DN400 | Soldadura a tope con codos fabricados de un SDR más grueso; portabridas moldeados | No existen moldes; la pared más gruesa recupera la reducción | Tes fabricadas sin refuerzo al PN completo |
| Derivación de una red existente | Silla de electrofusión (de toma o de derivación) | Se funde al exterior; sin cortar la red, puede hacerse en carga | Te fabricada cortada en una línea en servicio |
| Reparación en zanja estrecha | Manguito de electrofusión | Única unión monolítica que no necesita espacio para una máquina | Soldadura a tope (no llega); compresión por encima de DN110 |
| Conexión a válvula, bomba, contador o acero | Portabridas + contrabrida, clase igualada a la brida metálica | Única unión desmontable de paso total | PE roscado (no existe de forma fiable); círculo de pernos no coincidente |
| Acometida DN20 – DN63 | Accesorio de compresión o de transición | Sin electricidad, sin formación, rápido; clasificado PN16 | Soldadura a tope (demasiado pequeño para refrentar bien) |
| Línea que se desmontará o ampliará después | Carretes bridados en los puntos de corte | Las bridas se desmontan; la fusión no | Soldar todo y cortar después |
El orden de preferencia es casi siempre el mismo: soldar donde se pueda, electrofundir donde no se alcance, embridar donde deba desmontarse, comprimir donde el tubo es pequeño y la cuadrilla no es de soldadura. Una especificación que diga cuál de esos casos aplica en cada nudo — y dé DN, SDR y PN para cada accesorio — puede cotizarse, almacenarse y construirse sin que nadie tenga que adivinar.
Fuentes y normas
- ISO 4427-3: Tubos y accesorios de polietileno para abastecimiento de agua — Accesorios
- EN 12201-3: Sistemas de canalización en materiales plásticos para abastecimiento de agua — Accesorios
- ISO 21307: Procedimientos de soldadura a tope para tubos y accesorios de polietileno
- ISO 13950: Accesorios de electrofusión — Datos de código de barras para control automático
- EN 1092-1: Bridas y sus uniones — Bridas de acero, designadas por PN
- Plastics Pipe Institute — Handbook of Polyethylene Pipe, capítulo 9 (unión)