HDPE 이음쇠 가이드의 대부분은 모양의 목록입니다: 엘보, 티, 리듀서, 캡. 이것은 가장 쓸모없는 분류법입니다. 90° 엘보 하나만도 다섯 가지 형태 — 맞대기 융착용 성형품, 전기융착용 성형품, 파이프 조각으로 제작한 것, 소구경용 소켓 융착 성형품, 기계식 — 로 존재하며, 이 다섯 중 무엇을 고르는가가 진짜 결정이기 때문입니다. 모양은 도면에서 나오고, 계열은 압력, 지름, 현장의 장비, 그리고 누군가 언젠가 그 접합부를 풀어야 하는지에서 나옵니다.
그래서 이 가이드는 계열별로 정리했습니다. 각 계열에 대해 크기 범위, 접합이 이루어지는 방식, 접합부의 압력상 가치, 그리고 그 계열에서 가장 자주 보는 실수를 제시합니다. 플랜지 절에는 다른 모든 가이드가 빼놓는 볼트 배치표를, 제작 이음쇠 절에는 대부분의 카탈로그가 작은 글씨로 찍는 감압 계수를 실었습니다. 마지막 절은 벽에 붙일 수 있는 선택표 한 장입니다.
PE가 접합되는 네 가지 방식
이 가이드의 모든 이음쇠는 네 가지 접합 중 하나를 씁니다. 맞대기 융착은 준비된 두 끝면을 녹여 맞붙입니다. 이음쇠는 파이프와 같은 지름의 매끈한 스피곳 끝을 가집니다. 전기융착은 이음쇠 소켓에 성형된 발열 코일로 파이프 표면을 녹입니다. 파이프를 밀어 넣고 전류를 흘리면 두 면이 융합됩니다. 둘 다 일체형 접합입니다. 올바르게 만들면 접합부는 끝까지 폴리에틸렌이며 파이프 벽보다 강합니다. 플랜지 접합은 PE 스터브 엔드를 상대 플랜지에 개스킷을 끼워 볼트로 조이고, 기계식 이음쇠는 그립 링과 실을 파이프 바깥에 압착합니다. 둘 다 용접이 아니라 밀봉이며, 둘 다 분해할 수 있습니다 — 바로 그것이 존재 이유입니다.
| 방식 | 일반적 크기 범위 | 현장 필요 사항 | 파이프 대비 접합부 | 분해 가능? | 적합한 곳 |
|---|---|---|---|---|---|
| 맞대기 융착 | DN63 – DN1600 이상 | 페이서와 히터 플레이트가 있는 융착기, 전원, 마른 천막 | 일체형. ISO 21307에 따라 만들면 파이프보다 강함 | 불가 | 본관, 대구경, 모든 압력 등급 |
| 전기융착 | DN20 – DN800(커플러); 새들은 DN1200 본관까지 | 제어 상자, 스크레이퍼, 클램프, 전원 | 일체형. 이음쇠는 파이프 PN에 맞춰 정격 | 불가 | 분기, 보수, 연결, 좁은 트렌치, 기계가 닿지 않는 모든 크기 |
| 소켓 융착 | DN16 – DN125 | 소켓면과 스피곳면이 있는 가열 공구 | 일체형 | 불가 | 소구경 배관과 인입관. 본관에는 드묾 |
| 플랜지(스터브 엔드 + 백킹 링) | DN50 – DN1600 | 스패너, 토크 렌치, 개스킷 | 플랜지 등급으로 정격. 파이프가 아님 | 가능 | 밸브, 펌프, 계량기, 강관·덕타일 주철관 전환 |
| 기계식 / 압축 | DN16 – DN110(일부 설계는 DN315까지) | 손, 때로 렌치 | 이음쇠로 정격. 보통 PN10–PN16 | 가능 | 인입 연결, 임시 공사, 전원 없는 보수 |
성형 이음쇠: DN400 미만의 기본
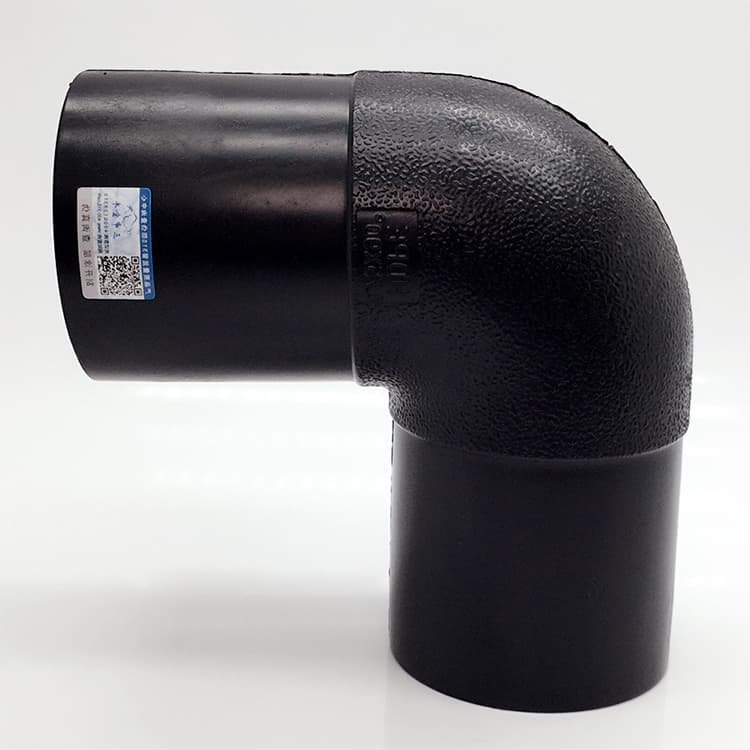
사출 성형 이음쇠는 파이프와 같은 PE100 컴파운드로 강철 금형에서 한 번에 만들어지며 벽은 파이프 이상으로 두껍습니다. 만들어진 SDR의 압력 정격을 감압 없이 그대로 지니고, 금형이 있는 크기 — 엘보와 티는 대략 DN20에서 DN400, 일부 리듀서와 스터브 엔드는 DN630까지 — 에서는 값이 쌉니다. 그 이상은 금형 비용이 회수되지 않아 이음쇠를 제작합니다.
- 90°와 45° 엘보, 완만한 방향 변경에는 간혹 22.5°와 11.25°. 피깅이나 라이닝을 할 관로용으로 장반경 성형 엘보가 DN315까지 있습니다.
- 등경 티와 이경 티. 성형 티는 파이프 PN을 온전히 지니지만 제작 티는 그렇지 않습니다(다음 절 참조).
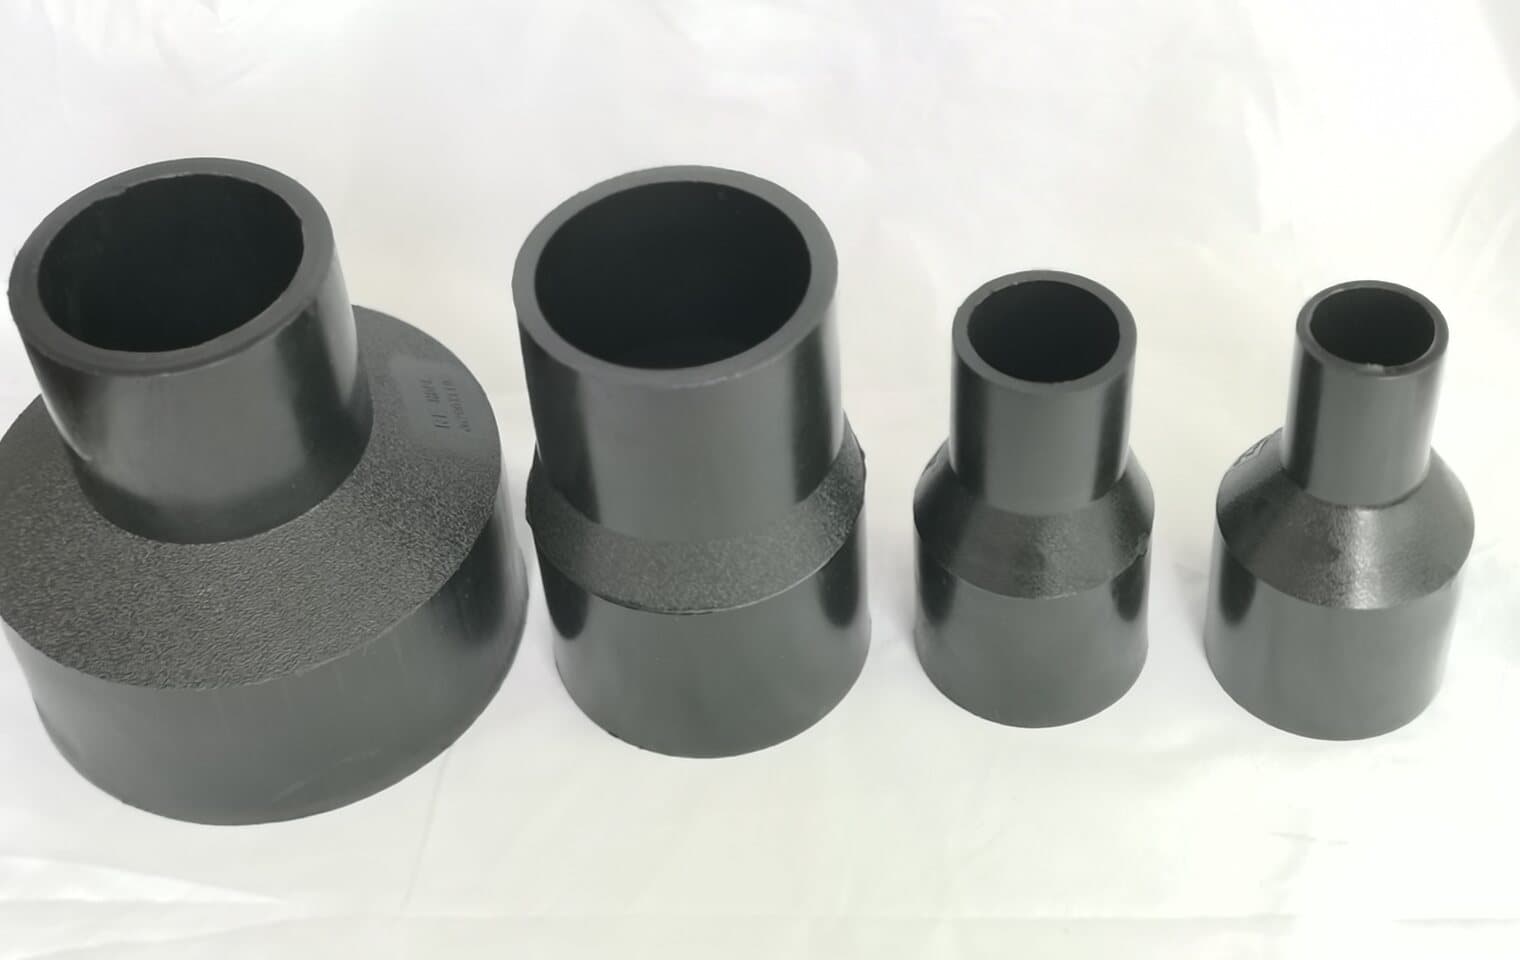
- 한두 단계 줄이는 동심 리듀서. DN315에서 DN160으로 한 이음쇠에 줄일 수도 있지만 보통 둘로 나눕니다.
- 시험 헤드와 막힌 끝을 위한 엔드 캡, 플랜지용 스터브 엔드, 그리고 사용 중인 본관 바깥에 융착해 분기를 내는 새들 이음쇠.
제작 이음쇠와 그에 따르는 감압
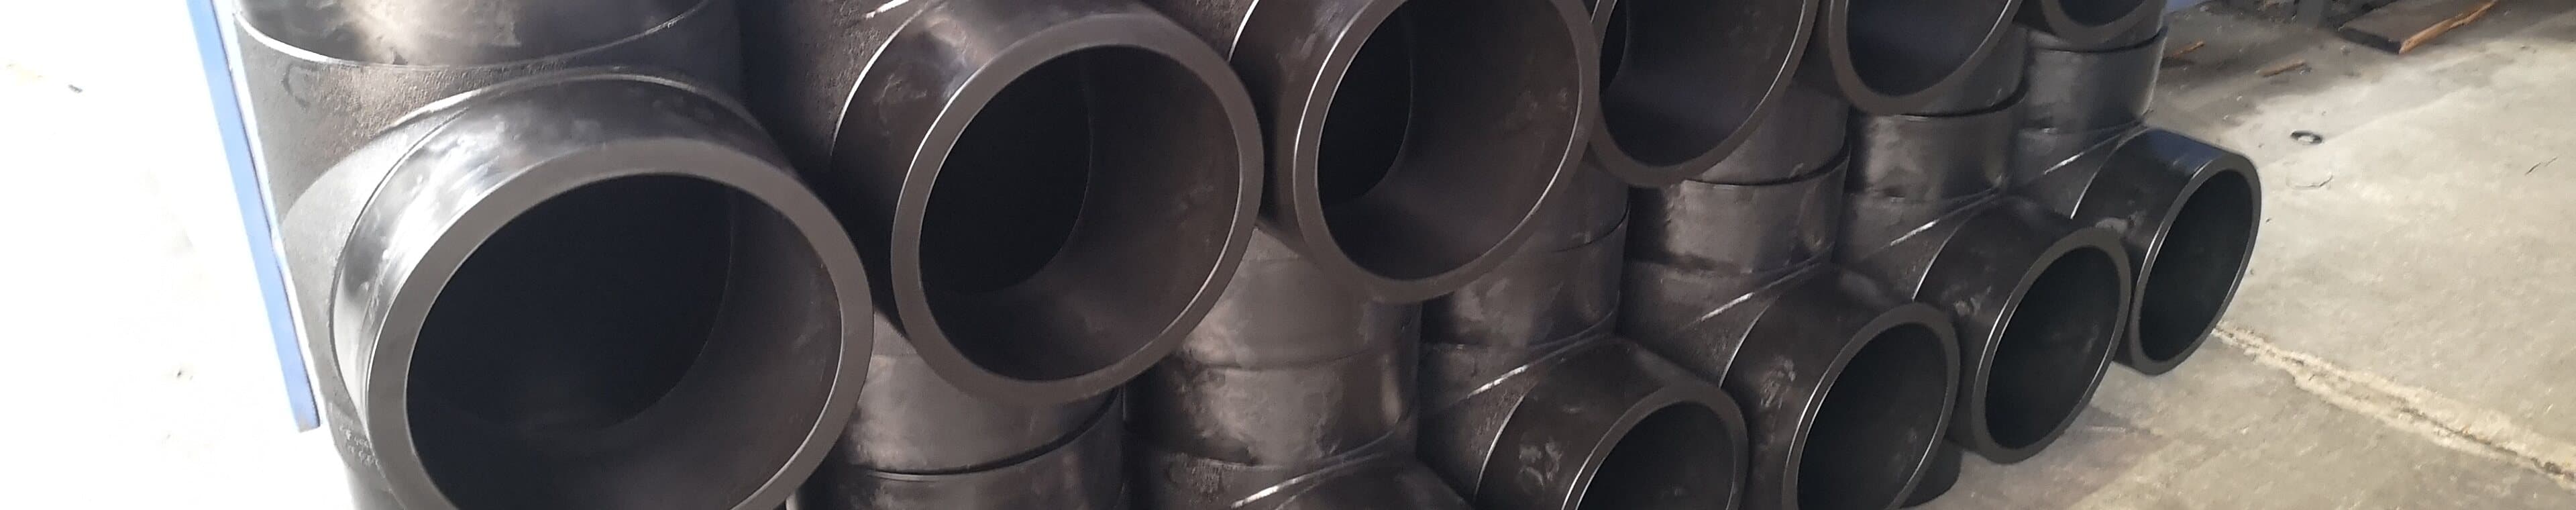
약 DN400 이상, 그리고 금형이 없는 모든 형상에서는 이음쇠를 제작합니다. 파이프를 조각으로 잘라 맞대기 용접해 벤드를 만들거나, 파이프 몸통에 구멍을 내고 분지관을 용접해 티를 만듭니다. 용접부는 파이프만큼 강합니다. 형상은 그렇지 않습니다. 마이터 조각은 각 용접의 안쪽에 응력을 집중시키고, 파이프 몸통에 낸 분기는 원주 응력이 가장 높은 바로 그 자리의 벽을 없앱니다. 규격과 제조사는 이를 감압으로 다룹니다. 보강하거나 더 두꺼운 벽으로 만들지 않으면 제작 이음쇠는 파이프 PN의 일부로 정격됩니다.
| 이음쇠 | 제작 방식 | 일반적 압력 계수 | 전 PN을 유지하는 법 |
|---|---|---|---|
| 조각 벤드, 조각당 ≤ 7.5° | 파이프를 잘라 여러 마이터 조각으로 맞대기 용접 | 파이프 PN의 0.8배, 세밀한 조각이면 1.0인 제조사도 있음 | 조각을 더 많이, 더 작게 하거나 SDR을 한 단계 두껍게 |
| 조각 벤드, 조각당 15° – 22.5° | 조각이 적고 마이터가 급함 | 파이프 PN의 0.5 – 0.8배 | 압력 본관에는 피하고 무압·저압 관로에 사용 |
| 제작 등경 티, 무보강 | 몸통에 낸 구멍에 분지관 용접 | 파이프 PN의 0.5배 | 한 단계 두꺼운 SDR로 제작하거나 성형·보강 티 사용 |
| 제작 이경 티, 분지 ≤ 몸통 DN의 절반 | 큰 몸통에 작은 분지 | 파이프 PN의 0.7 – 0.8배 | 가능하면 절개 분지 대신 전기융착 새들 |
| 제작 크로스 | 한 몸통에 두 분지 | 파이프 PN의 0.5배 이하 | 티 두 개를 직렬로, 또는 성형 매니폴드 |
| 스터브 엔드가 달린 플랜지 스풀 | 스터브 엔드를 파이프 길이에 맞대기 용접 | 파이프 PN의 1.0배(접합부 정격은 플랜지가 정함) | 백킹 링 등급을 관로 압력에 맞춤 |
전기융착: 맞대기 융착이 닿지 못하는 곳을 고치는 이음쇠
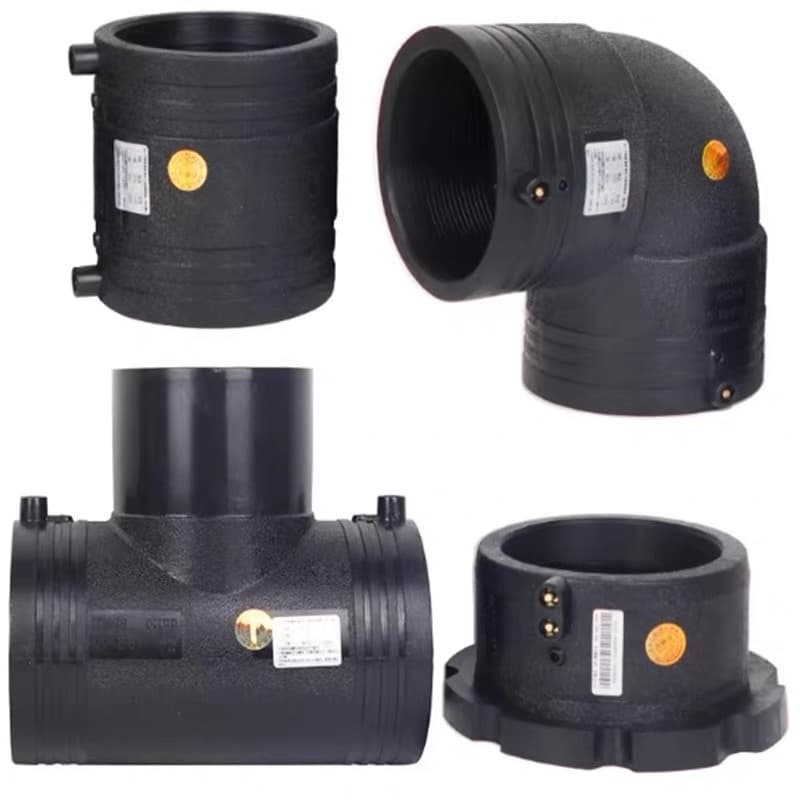
전기융착 커플러는 내경에 저항선을 감아 넣고 위에 단자 핀 두 개가 있는 성형 PE 슬리브입니다. 준비된 파이프 끝을 밀어 넣고, 제어 상자가 정해진 전압 — 대부분 39.5 V — 을 이음쇠 바코드에서 읽은 시간만큼 걸면 선이 가열되어 파이프 표면과 커플러 내경이 함께 녹고 코일 전체 길이에 융착 구역이 생깁니다. 지시 핀이 올라와 용융이 표면에 닿았음을 보여 줍니다. 움직일 수 없는 파이프에 만들 수 있는 유일한 일체형 접합입니다. 기계가 들어가기에 너무 좁은 트렌치, 새들 아래의 사용 중인 본관, 양 끝이 이미 고정된 연결부 같은 곳입니다.
- 1
직각으로 절단하고 삽입 깊이를 표시
파이프 끝은 중앙 정지부 또는 이음쇠의 표시 깊이에 닿아야 합니다. 삽입이 짧으면 코일 일부가 공기를 가열하고 그 접합부는 시험에서 누수됩니다.
- 2
융착 구역 전체를 스크레이핑
회전 스크레이퍼로 산화 표피 0.2–0.4 mm를 제거합니다 — 사포도 칼도 안 됩니다. 새 폴리머는 융착되지만 풍화된 표면은 되지 않습니다. 스크레이핑 자국이 삽입 길이 전체에 보여야 합니다.
- 3
승인된 와이프로 닦고 만지지 않기
보풀 없는 와이프에 이소프로판올, 그다음엔 손을 대지 않습니다. 지문은 이형제입니다.
- 4
정렬과 움직임 방지를 위해 클램핑
융착과 냉각 중 파이프가 움직이면 안 됩니다. 정렬 클램프가 끝을 동축으로 유지하며, 벽의 10 %를 넘는 어긋남은 차가운 쪽으로 나타납니다.
- 5
바코드대로 융착, 라벨대로 냉각
제어 상자는 이음쇠 바코드(ISO 13950)에서 융착 시간을 읽고 주위 온도로 보정합니다. 냉각 시간은 이음쇠에 인쇄되어 있고 협상 대상이 아닙니다. 클램프를 일찍 풀기는 스크레이핑 불량 다음으로 흔한 파손 원인입니다.
- 6
접합 기록
최신 제어 상자는 모든 융착을 기록합니다: 이음쇠 코드, 시간, 전압, 주위 온도. 그 기록이 접합부의 증명서입니다. 시공자에게 요구하십시오.
플랜지: 스터브 엔드, 백킹 링, 볼트 배치
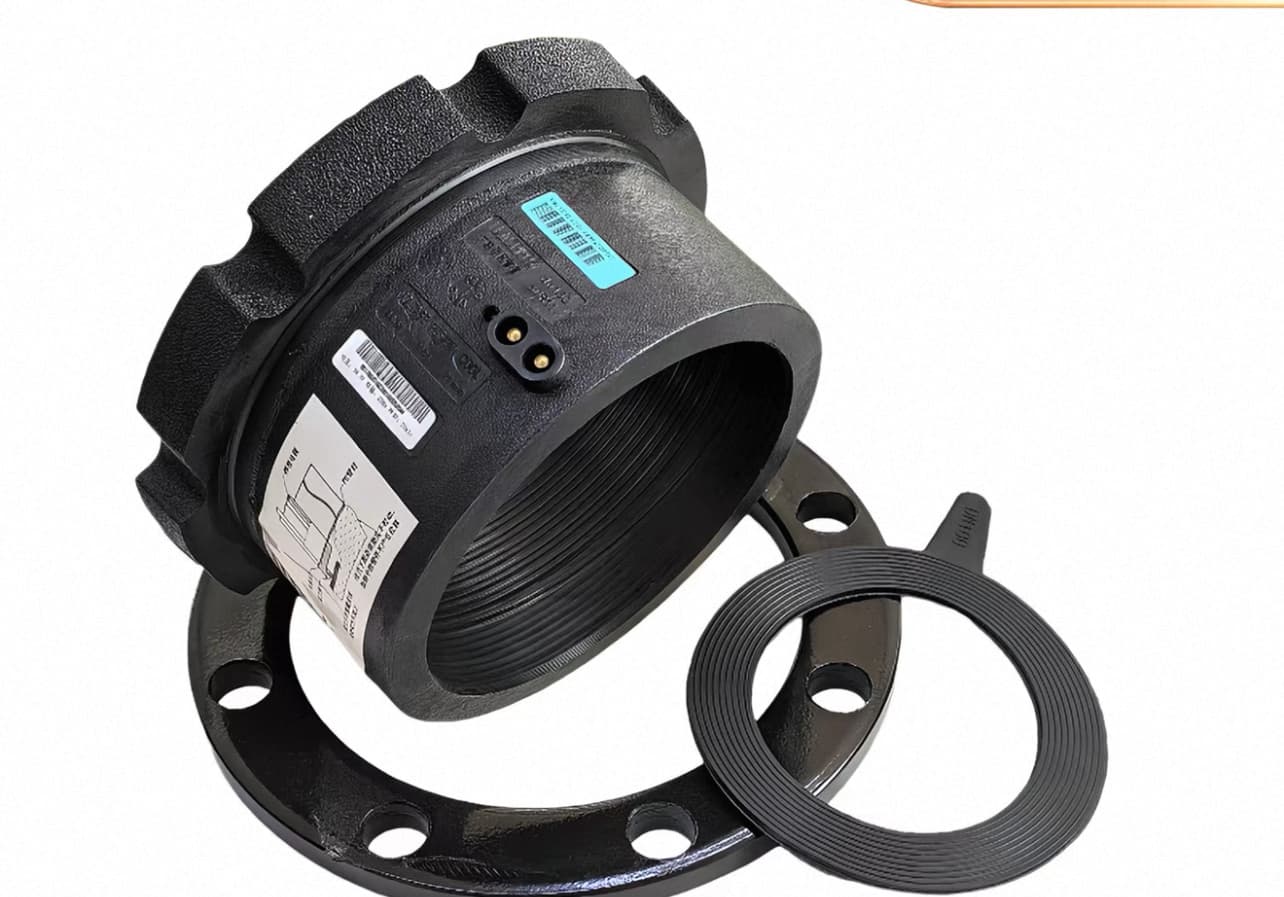
PE는 나사를 낼 수도 금속에 용접할 수도 없으므로 밸브, 펌프, 계량기, 강관과의 모든 연결은 플랜지입니다. PE 쪽 부품은 스터브 엔드(플랜지 어댑터)입니다. 두꺼운 칼라가 있는 짧은 성형 또는 제작 스피곳으로 파이프에 맞대기 융착이나 전기융착으로 붙습니다. 느슨한 금속 백킹 링 — 강철, 아연도금 또는 코팅, 간혹 스테인리스 — 이 칼라 뒤에 앉아 볼트를 받습니다. 접합부 정격은 파이프가 아니라 플랜지의 정격입니다. PN10 파이프에 PN16 백킹 링은 괜찮지만 반대는 안 됩니다. 볼트 배치는 상대 금속 플랜지와 맞아야 하며, 여기서 표가 값어치를 합니다.
| PE 파이프 DN(외경, mm) | 플랜지 호칭 크기 | 볼트 원 지름(mm) | 볼트, PN16 | 개스킷 종류 |
|---|---|---|---|---|
| 63 | DN50 | 125 | 4 × M16 | 전면형 또는 IBC, EPDM/NBR |
| 90 | DN80 | 160 | 8 × M16 | 전면형, EPDM/NBR |
| 110 | DN100 | 180 | 8 × M16 | 전면형, EPDM/NBR |
| 160 | DN150 | 240 | 8 × M20 | 전면형, EPDM/NBR |
| 225 | DN200 | 295 | 12 × M20 | 강철 인서트 전면형 권장 |
| 315 | DN300 | 410 | 12 × M24 | 강철 인서트 전면형 권장 |
기계식 및 압축 이음쇠
압축 이음쇠 — 몸체, 그립 링, O링 실, 너트 — 는 열도 전원도 없이 소구경 PE 파이프를 연결합니다. 파이프를 밀어 넣고 너트를 조이면 끝. 제조사가 정격하며 보통 DN63까지 PN16, 그 이상 PN10이고, 본관에서의 인입 연결, 계량기 설치, 관개 지관, 그리고 융착 작업반이 오지 않는 모든 보수에 맞는 답입니다. 한계도 분명합니다. 실은 고유 수명이 있는 엘라스토머이고, 그립 링은 과도하게 조이면 파이프에 흠을 내며, 축력 저항은 설계에 따라 — 축력 지지형도 있고 아닌 것도 있어, 축력 비지지형 압축 커플러는 파이프를 고정하지 않으면 압력 아래 직선 구간에서 빠집니다. DN110 초과도 있지만 전기융착에 비해 경제적인 경우는 드뭅니다.
전환 이음쇠는 따로 언급할 가치가 있습니다. PE 스피곳을 황동 또는 강철 나사 끝에 공장에서 융착한 것으로, PE 인입관이 플랜지 없이 계량기나 금속 밸브에 나사로 연결됩니다. 가정 인입관이 금속 부품과 만나는 표준 방식이며 대부분의 시장에서 DN63까지 만들어집니다.
선택: 표 한 장
| 상황 | 1순위 | 이유 | 피할 것 |
|---|---|---|---|
| 직선 본관, DN63 이상, 개착 트렌치 | 파이프 대 파이프 맞대기 융착. 성형 맞대기 융착 엘보와 티 | 미터당 가장 싼 접합, 전 PN, 방향 변경 외에 재고할 이음쇠 없음 | 본관의 압축 커플러 |
| DN400 초과 본관 | SDR 한 단계 두꺼운 제작 벤드를 쓴 맞대기 융착. 성형 스터브 엔드 | 금형이 없음. 두꺼운 벽이 감압을 회복 | 전 PN의 무보강 제작 티 |
| 기존 본관에서의 분기 | 전기융착 새들(분수 또는 분기) | 바깥에 융착. 본관 절단 없이 사용 중 시공 가능 | 사용 중 관로에 절개 제작 티 |
| 좁은 트렌치의 보수 | 전기융착 커플러 | 기계 공간이 필요 없는 유일한 일체형 접합 | 맞대기 융착(닿지 않음). DN110 초과의 압축 |
| 밸브, 펌프, 계량기, 강관 연결 | 스터브 엔드 + 백킹 링, 등급을 금속 플랜지에 맞춤 | 분해 가능한 유일한 전유로 접합 | 나사 PE(신뢰할 만한 것이 없음). PCD 불일치 |
| 인입관 DN20 – DN63 | 압축 또는 전환 이음쇠 | 전원 불필요, 교육 불필요, 빠름. PN16 정격 | 맞대기 융착(제대로 페이싱하기엔 너무 작음) |
| 나중에 분해 또는 연장할 관로 | 분리점의 플랜지 스풀 | 플랜지는 풀리고 융착은 풀리지 않음 | 전부 융착하고 나중에 절단 |
선호 순서는 거의 언제나 같습니다. 융착할 수 있는 곳은 융착하고, 닿지 못하는 곳은 전기융착하고, 분해해야 하는 곳은 플랜지로, 파이프가 작고 작업반이 융착반이 아닌 곳은 압축으로. 각 절점에서 어느 경우가 적용되는지 말하고 모든 이음쇠에 DN, SDR, PN을 준 사양서는 누구도 추측하지 않고 견적·재고·시공할 수 있습니다.