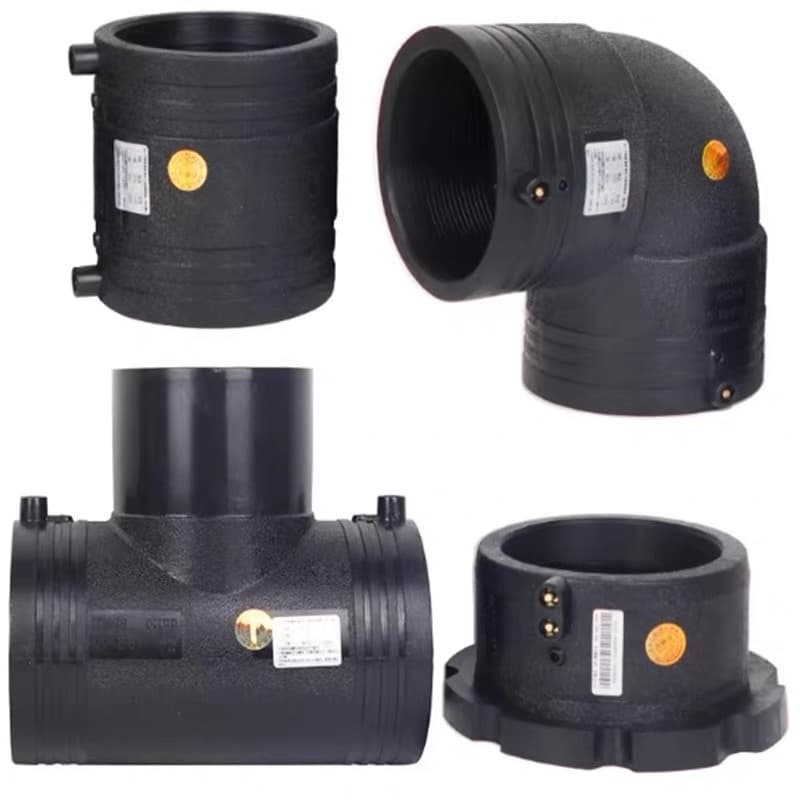
معظم أدلة وصلات HDPE قائمة بالأشكال: كوع، تيه، مخفِّض، غطاء. هذه أقل الطرق فائدة لتصنيفها، لأن كوع 90° يوجد في خمس صور — مقولب للحام التناكبي، مقولب للحام الكهربائي، مصنَّع من قطع أنابيب، مقولب للحام بالتغميز للمقاسات الصغيرة، وميكانيكي — والاختيار بين هذه الخمس هو القرار الحقيقي. الشكل يتبع الرسم؛ والعائلة تتبع الضغط والقطر والمعدات في الموقع وما إذا كان أحد سيحتاج يومًا إلى فك الوصلة.
لذلك رُتِّب هذا الدليل حسب العائلة. لكل منها يعطي نطاق المقاسات، وكيفية صنع الوصلة، وقيمة الوصلة من حيث الضغط، والخطأ الذي نراه معها أكثر من غيره. يحوي قسم الشفاه جدول أنماط البراغي الذي تُغفله كل الأدلة الأخرى، ويحوي قسم الوصلات المصنَّعة معاملات التخفيض التي تطبعها أغلب الكتالوجات بخط صغير. والقسم الأخير جدول اختيار واحد يمكن تعليقه على الحائط.
الطرق الأربع التي يُوصَل بها PE
كل وصلة في هذا الدليل تستخدم إحدى أربع طرق. اللحام التناكبي يصهر وجهين مُجهَّزين ويضغطهما معًا؛ وللوصلة أطراف ملساء بقطر الأنبوب نفسه. اللحام الكهربائي يصهر سطح الأنبوب بملف تسخين مقولب في تجويف الوصلة؛ يُدخَل الأنبوب، يمر التيار، فيلتحم السطحان. كلتاهما وصلة متجانسة: إذا صُنعت صحيحًا كانت الوصلة بولي إيثيلين من طرف إلى طرف وأقوى من جدار الأنبوب. الوصلات الشفوية تربط طرف PE قصير ذا طوق بشفة مقابلة ببراغي مع حشية بينهما؛ والوصلات الميكانيكية تضغط حلقة قبض ومانع تسرب على سطح الأنبوب الخارجي. كلتاهما مانع تسرب لا لحام، وكلتاهما قابلة للفك — وهذا بالضبط سبب وجودهما.
| الطريقة | نطاق المقاسات المعتاد | المطلوب في الموقع | الوصلة مقابل الأنبوب | قابلة للفك؟ | أين تناسب |
|---|---|---|---|---|---|
| اللحام التناكبي | DN63 – DN1600 وأكبر | ماكينة لحام بمسوّي ولوح تسخين، كهرباء، خيمة جافة | متجانسة؛ أقوى من الأنبوب عند التنفيذ وفق ISO 21307 | لا | الخطوط الرئيسية، الأقطار الكبيرة، أي فئة ضغط |
| اللحام الكهربائي | DN20 – DN800 (قارنات)؛ سروج حتى DN1200 | وحدة تحكم، مقشطة، مثبتات، كهرباء | متجانسة؛ الوصلة مصنَّفة على PN الأنبوب | لا | التفريعات، الإصلاحات، الربط، الخنادق الضيقة، أي مقاس لا تصله الماكينة |
| اللحام بالتغميز | DN16 – DN125 | أداة تسخين بوجهَي تجويف وطرف | متجانسة | لا | السباكة ووصلات الخدمة الصغيرة؛ نادرة في الخطوط الرئيسية |
| شفوية (طرف قصير + حلقة خلفية) | DN50 – DN1600 | مفتاح، مفتاح عزم، حشية | مصنَّفة بفئة الشفة لا بالأنبوب | نعم | الصمامات، المضخات، العدادات، الانتقال إلى الفولاذ والحديد المطاوع |
| ميكانيكية / انضغاطية | DN16 – DN110 (بعض التصاميم حتى DN315) | اليدان، وأحيانًا مفتاح | مصنَّفة بالوصلة، عادة PN10–PN16 | نعم | وصلات الخدمة، الأعمال المؤقتة، الإصلاحات بلا كهرباء |
الوصلات المقولبة: الخيار الافتراضي لما دون DN400
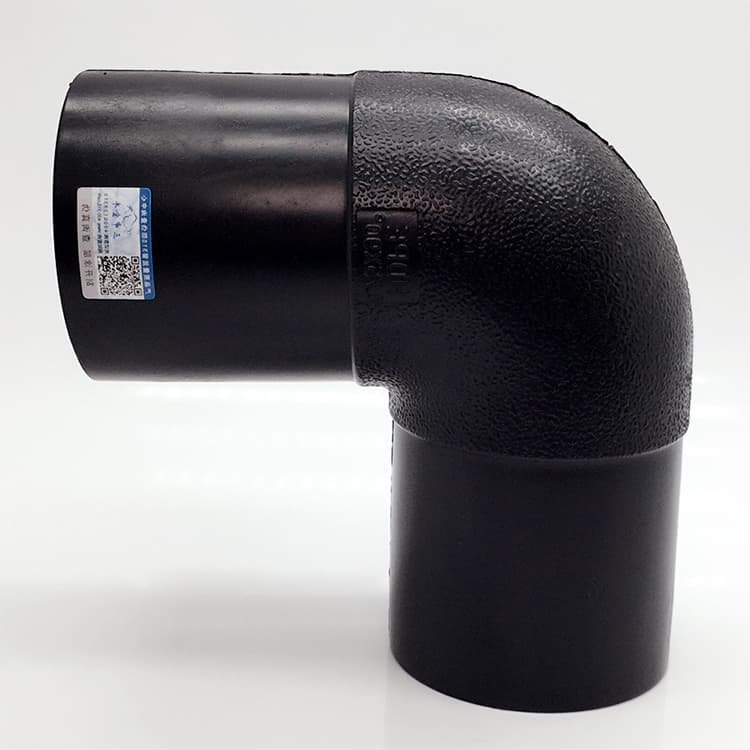
تُصنع الوصلات المقولبة بالحقن في ضربة واحدة من مركّب PE100 نفسه الذي يُصنع منه الأنبوب، في قالب فولاذي، بجدار لا يقل سماكة عن جدار الأنبوب. تحمل تصنيف الضغط الكامل لـ SDR الذي صُنعت له دون تخفيض، وهي زهيدة في المقاسات التي توجد لها قوالب — نحو DN20 إلى DN400 للأكواع والتيهات، وحتى DN630 لبعض المخفِّضات والأطراف القصيرة. فوق ذلك لا تُستردّ كلفة القالب فتُصنَّع الوصلات بدلًا من قولبتها.
- أكواع 90° و45°، وأحيانًا 22.5° و11.25° لتغييرات الاتجاه اللطيفة. توجد أكواع مقولبة بنصف قطر طويل حتى DN315 للخطوط التي ستُنظَّف بالكبسولة أو تُبطَّن.
- تيهات متساوية وتيهات مخفِّضة. التيه المقولب مصنَّف على PN الأنبوب الكامل؛ والمصنَّع ليس كذلك (انظر القسم التالي).
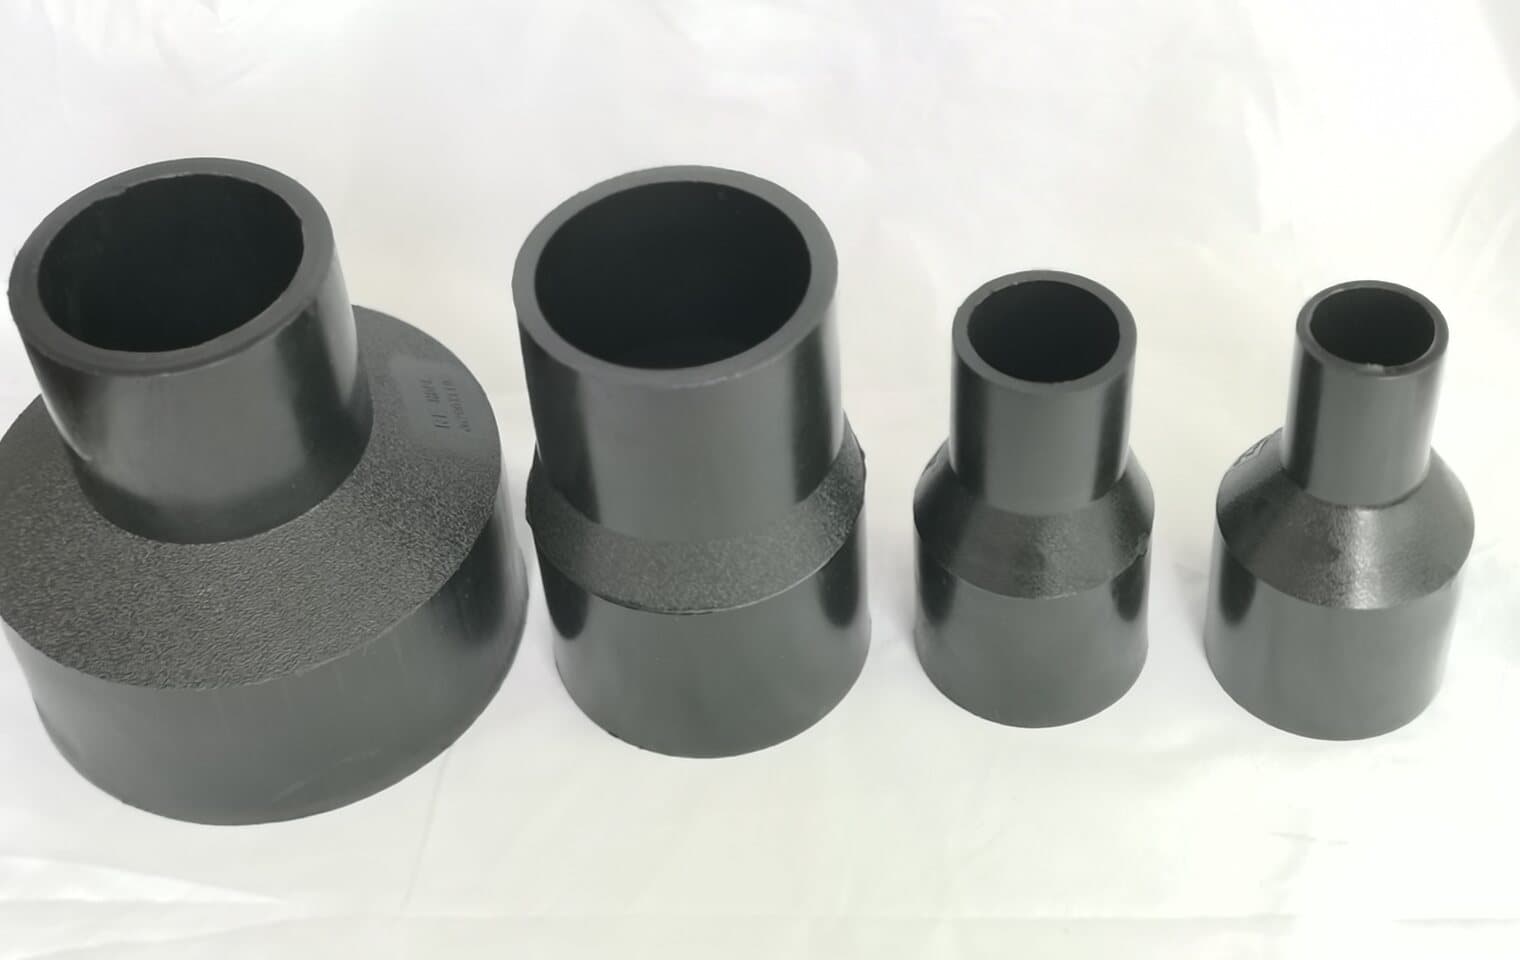
- مخفِّضات متحدة المركز، بمقاس أو مقاسين للأسفل. الانتقال من DN315 إلى DN160 في وصلة واحدة ممكن لكنه يُنفَّذ عادة في اثنتين.
- أغطية أطراف لرؤوس الاختبار والنهايات المسدودة، أطراف قصيرة للشفاه، وسروج تُلحَم على السطح الخارجي لخط تحت الخدمة لتفريعة.
الوصلات المصنَّعة والتخفيض الذي يصاحبها
من نحو DN400 فما فوق، ولأي هندسة لا تغطيها القوالب، تُصنَّع الوصلات: يُقطع الأنبوب إلى قطع تُلحم تناكبيًا لتصير أكواعًا، أو يُقطع ثقب في جسم أنبوب ويُلحم فيه فرع لتصير تيهًا. اللحامات بقوة الأنبوب. الهندسة ليست كذلك. القطعة المشطوبة تركِّز الإجهاد على الجانب الداخلي لكل لحام، والفرع المقطوع في جسم الأنبوب يزيل الجدار حيث يكون الإجهاد المحيطي في أعلاه بالضبط. تتعامل المواصفات والمصنّعون مع ذلك بالتخفيض: تُصنَّف الوصلة المصنَّعة على جزء من PN الأنبوب ما لم تُعزَّز أو تُصنَع من جدار أسمك.
| الوصلة | كيف تُصنع | معامل الضغط النموذجي | كيف تحتفظ بـ PN الكامل |
|---|---|---|---|
| كوع مقطعي، ≤ 7.5° لكل قطعة | أنبوب مقطوع وملحوم تناكبيًا في عدة قطع مشطوبة | 0.8 × PN الأنبوب، وبعض المصنّعين 1.0 مع قطع دقيقة | قطع أكثر وأصغر، أو SDR أسمك بدرجة |
| كوع مقطعي، 15° – 22.5° لكل قطعة | قطع أقل وشطب أحدّ | 0.5 – 0.8 × PN الأنبوب | تجنّبه في خطوط الضغط؛ استخدمه للجاذبية والضغط المنخفض |
| تيه متساوٍ مصنَّع، غير معزَّز | فرع ملحوم في ثقب مقطوع في المجرى | 0.5 × PN الأنبوب | صنِّعه من SDR أسمك بدرجة، أو استخدم تيهًا مقولبًا أو معزَّزًا |
| تيه مخفِّض مصنَّع، الفرع ≤ نصف DN المجرى | فرع صغير في مجرى كبير | 0.7 – 0.8 × PN الأنبوب | سرج لحام كهربائي بدل الفرع المقطوع حيث أمكن |
| صليب مصنَّع | فرعان في مجرى واحد | 0.5 × PN الأنبوب أو أقل | تيهان متسلسلان، أو مجمِّع مقولب |
| قطعة شفوية بأطراف قصيرة | أطراف قصيرة ملحومة تناكبيًا بطول أنبوب | 1.0 × PN الأنبوب (الشفة تحدد تصنيف الوصلة) | طابِق فئة الحلقة الخلفية مع ضغط الخط |
اللحام الكهربائي: الوصلة التي تصلح ما لا يصله اللحام التناكبي
قارنة اللحام الكهربائي كمّ PE مقولب بسلك مقاومة ملفوف في تجويفه ودبوسَي طرفية في أعلاه. تنزلق أطراف الأنبوب المُجهَّزة إلى الداخل، وتمرر وحدة تحكم جهدًا محددًا — 39.5 فولت في أغلب الأنظمة — لمدة تُقرأ من الرمز الشريطي على الوصلة، فيسخن السلك، ويصهر سطح الأنبوب وتجويف القارنة معًا، وتتشكل منطقة ملتحمة على طول الملف كله. ترتفع دبابيس المؤشر لتبيّن أن المصهور بلغ السطح. إنها الوصلة المتجانسة الوحيدة التي يمكن صنعها على أنبوب لا يمكن تحريكه: في خندق أضيق من أن تدخله ماكينة، على خط تحت الخدمة أسفل سرج، عند ربط ثُبِّت طرفاه مسبقًا.
- 1
اقطع بزاوية قائمة وعلِّم عمق الإدخال
يجب أن يبلغ طرف الأنبوب مصدّ المنتصف أو العمق المعلَّم على الوصلة. الإدخال القصير يترك جزءًا من الملف يسخّن هواءً، وتلك الوصلة ستسرّب عند الاختبار.
- 2
اقشط منطقة اللحام كلها
أزل 0.2 إلى 0.4 مم من القشرة المتأكسدة بمقشطة دوّارة — لا ورق صنفرة ولا سكين. البوليمر الطازج يلتحم؛ والسطح المعرّض للعوامل لا. يجب أن تُرى آثار القشط على طول الإدخال كله.
- 3
نظّف بمنديل معتمد ولا تلمس
إيزوبروبانول على منديل خالٍ من الوبر، ثم أبعد يديك. بصمة الإصبع عامل فصل.
- 4
ثبِّت للمحاذاة وضد الحركة
لا يجوز أن يتحرك الأنبوب أثناء اللحام أو التبريد. مثبتات المحاذاة تحفظ الطرفين على محور واحد؛ وانحراف يزيد على 10 % من الجدار يظهر كجانب بارد.
- 5
الحِم حسب الرمز الشريطي، وبرِّد حسب البطاقة
تقرأ وحدة التحكم مدة اللحام من الرمز الشريطي للوصلة (ISO 13950) وتصحح لدرجة الحرارة المحيطة. مدة التبريد مطبوعة على الوصلة وليست قابلة للتفاوض؛ وتحرير المثبتات مبكرًا هو ثاني أكثر أسباب الفشل شيوعًا بعد القشط الرديء.
- 6
سجِّل الوصلة
تسجل الوحدات الحديثة كل عملية لحام: رمز الوصلة، المدة، الجهد، الحرارة المحيطة. ذلك السجل هو شهادة الوصلة. اطلبه من المقاول.
الشفاه: الطرف القصير، الحلقة الخلفية، ونمط البراغي
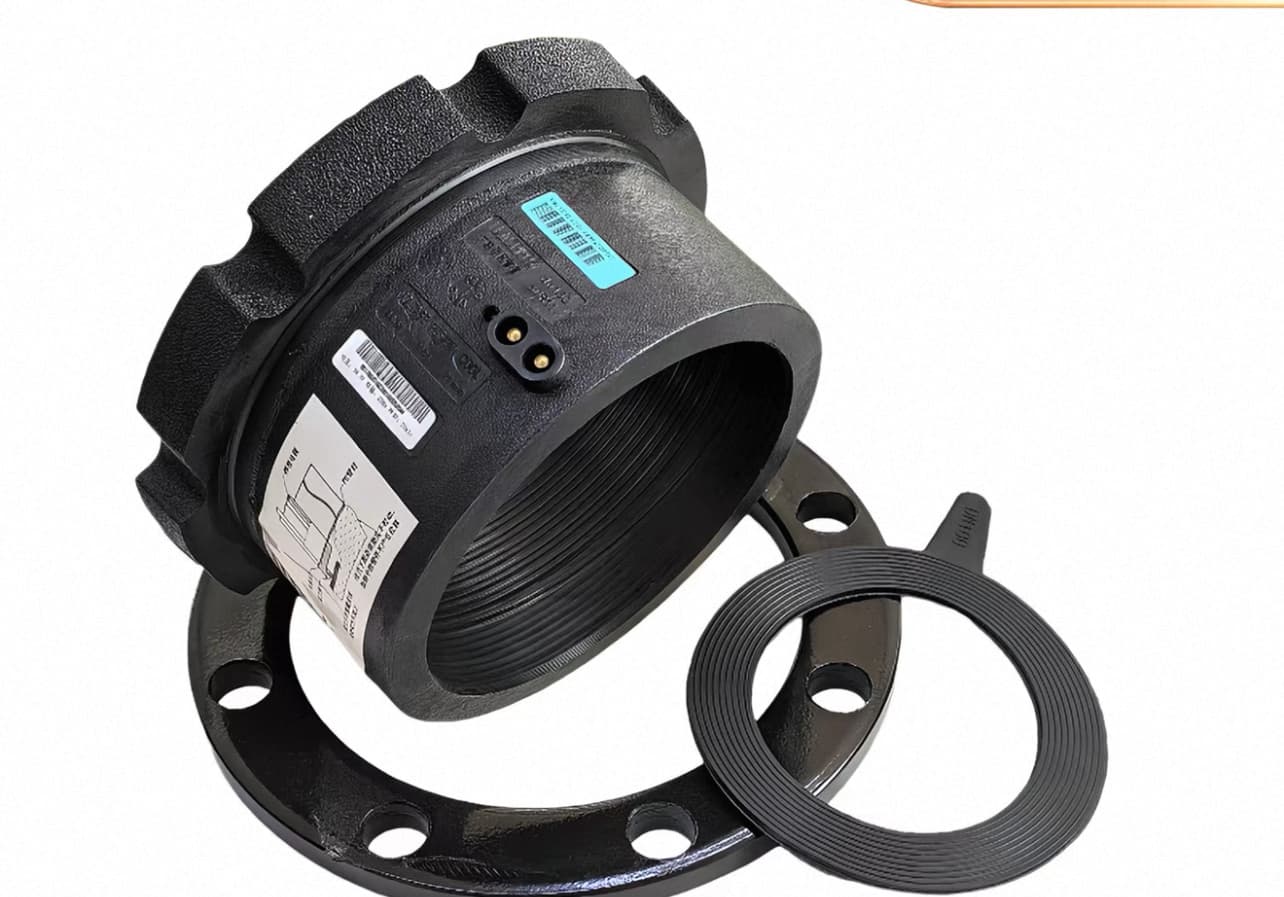
لا يمكن تسنين PE ولا لحامه بالمعدن، لذا كل توصيل بصمام أو مضخة أو عداد أو أنبوب فولاذي يكون شفويًا. جزء PE هو الطرف القصير (مهايئ الشفة): طرف قصير مقولب أو مصنَّع بطوق سميك، يُلحم بالأنبوب تناكبيًا أو كهربائيًا. تجلس حلقة خلفية معدنية سائبة — فولاذ، مغلفن أو مطلي، وأحيانًا مقاوم للصدأ — خلف الطوق وتستقبل البراغي. تصنيف الوصلة هو تصنيف الشفة لا الأنبوب: حلقة PN16 على أنبوب PN10 مقبولة، والعكس ليس كذلك. يجب أن يطابق نمط البراغي الشفة المعدنية المقابلة، وهنا يستحق الجدول مكانه.
| أنبوب PE DN (القطر الخارجي، مم) | المقاس الاسمي للشفة | دائرة البراغي PCD (مم) | البراغي، PN16 | نوع الحشية |
|---|---|---|---|---|
| 63 | DN50 | 125 | 4 × M16 | كاملة الوجه أو IBC، EPDM/NBR |
| 90 | DN80 | 160 | 8 × M16 | كاملة الوجه، EPDM/NBR |
| 110 | DN100 | 180 | 8 × M16 | كاملة الوجه، EPDM/NBR |
| 160 | DN150 | 240 | 8 × M20 | كاملة الوجه، EPDM/NBR |
| 225 | DN200 | 295 | 12 × M20 | كاملة الوجه بلبّ فولاذي موصى بها |
| 315 | DN300 | 410 | 12 × M24 | كاملة الوجه بلبّ فولاذي موصى بها |
الوصلات الميكانيكية والانضغاطية
تصل الوصلات الانضغاطية — جسم وحلقة قبض ومانع تسرب حلقي وصامولة — أنابيب PE الصغيرة بلا حرارة وبلا كهرباء. أدخل الأنبوب، اربط الصامولة، انتهى. يصنّفها المصنّع، عادة PN16 حتى DN63 وPN10 فوق ذلك، وهي الجواب الصحيح لوصلات الخدمة من خط رئيسي، وتركيب العدادات، وفروع الري، وأي إصلاح لن يأتيه طاقم لحام. حدودها حقيقية: مانع التسرب مطاط مرن له عمره الخاص، وحلقة القبض قد تخدش الأنبوب إذا رُبطت أكثر من اللازم، ومقاومة الحمل الطرفي تعتمد على التصميم — بعضها يحمل الحمل الطرفي وبعضها لا، والقارنة الانضغاطية التي لا تحمله تنسلّ من مسار مستقيم تحت الضغط ما لم يُثبَّت الأنبوب. توجد فوق DN110 لكنها نادرًا ما تكون اقتصادية مقابل اللحام الكهربائي.
تستحق وصلات الانتقال ذكرًا منفصلًا: طرف PE ملحوم في المصنع بطرف مسنَّن من النحاس الأصفر أو الفولاذ، بحيث يمكن لأنبوب خدمة PE أن يُربَط بالتسنين في عداد أو صمام معدني بلا شفة. إنها الطريقة المعيارية التي تلتقي بها وصلة المنزل بالأجزاء المعدنية، وتُصنع حتى DN63 في أغلب الأسواق.
الاختيار: جدول واحد
| الحالة | الخيار الأول | لماذا | تجنَّب |
|---|---|---|---|
| خط رئيسي مستقيم، DN63 فما فوق، خندق مفتوح | لحام تناكبي أنبوب بأنبوب؛ أكواع وتيهات مقولبة للحام التناكبي | أرخص وصلة للمتر، PN كامل، لا وصلات تُخزَّن سوى تغييرات الاتجاه | قارنات انضغاطية على الخط الرئيسي |
| خط رئيسي فوق DN400 | لحام تناكبي بأكواع مصنَّعة من SDR أسمك بدرجة؛ أطراف قصيرة مقولبة | لا توجد قوالب؛ الجدار الأسمك يستعيد التخفيض | تيهات مصنَّعة غير معزَّزة على PN كامل |
| تفريعة من خط رئيسي قائم | سرج لحام كهربائي (تفريع أو تنقيب) | يلتحم بالسطح الخارجي؛ بلا قطع للخط، ويمكن تنفيذه تحت الخدمة | تيه مصنَّع مقطوع في خط تحت الخدمة |
| إصلاح في خندق ضيق | قارنة لحام كهربائي | الوصلة المتجانسة الوحيدة التي لا تحتاج مكانًا لماكينة | لحام تناكبي (لا يصل)؛ انضغاطية فوق DN110 |
| توصيل بصمام أو مضخة أو عداد أو فولاذ | طرف قصير + حلقة خلفية، بفئة مطابقة للشفة المعدنية | الوصلة كاملة التجويف الوحيدة القابلة للفك | PE مسنَّن (لا يوجد بشكل موثوق)؛ PCD غير متطابق |
| أنبوب خدمة DN20 – DN63 | وصلة انضغاطية أو انتقالية | بلا كهرباء، بلا تدريب، سريعة؛ مصنَّفة PN16 | لحام تناكبي (أصغر من أن يُسوَّى جيدًا) |
| خط سيُفكّ أو يُمدَّد لاحقًا | قطع شفوية عند نقاط الفصل | الشفاه تنفصل؛ اللحام لا | لحام كل شيء والقطع لاحقًا |
ترتيب الأفضلية هو نفسه تقريبًا دائمًا: الحِم حيث تستطيع، والحِم كهربائيًا حيث لا تصل، وضع شفة حيث يجب الفك، واضغط حيث الأنبوب صغير والطاقم ليس طاقم لحام. المواصفة التي تقول أيّ هذه الحالات ينطبق عند كل عقدة — وتعطي DN وSDR وPN لكل وصلة — يمكن تسعيرها وتخزينها وبناؤها دون أن يخمّن أحد.
المصادر والمواصفات
- ISO 4427-3: أنابيب ووصلات البولي إيثيلين لإمدادات المياه — الوصلات
- EN 12201-3: أنظمة الأنابيب البلاستيكية لإمدادات المياه — الوصلات
- ISO 21307: إجراءات وصل أنابيب ووصلات البولي إيثيلين باللحام التناكبي
- ISO 13950: وصلات اللحام الكهربائي — بيانات الرمز الشريطي للتحكم الآلي
- EN 1092-1: الشفاه ووصلاتها — شفاه فولاذية مصنَّفة بـ PN
- Plastics Pipe Institute — Handbook of Polyethylene Pipe، الفصل 9 (الوصل)