La plupart des guides sur les raccords PEHD sont une liste de formes : coude, té, réduction, bouchon. C'est la façon la moins utile de les classer, car un coude à 90° existe sous cinq formes — moulé pour soudage bout à bout, moulé pour électrosoudage, fabriqué à partir de segments de tube, moulé pour soudage par emboîture en petit diamètre, et mécanique — et le choix entre ces cinq est la vraie décision. La forme découle du plan ; la famille découle de la pression, du diamètre, du matériel sur chantier et de la question de savoir si quelqu'un devra un jour démonter l'assemblage.
Ce guide est donc classé par famille. Pour chacune, il donne la plage de diamètres, la façon dont l'assemblage se fait, ce que vaut l'assemblage en termes de pression et l'erreur que nous voyons le plus souvent. La section sur les brides contient le tableau des perçages que tous les autres guides omettent, et la section sur les raccords fabriqués les coefficients de déclassement que la plupart des catalogues impriment en petits caractères. La dernière section est un seul tableau de choix à épingler au mur.
Les quatre façons dont le PE s'assemble
Chaque raccord de ce guide utilise l'un de quatre assemblages. Le soudage bout à bout fond deux faces préparées et les presse l'une contre l'autre ; le raccord a des embouts lisses du même diamètre que le tube. L'électrosoudage fond la surface du tube grâce à une résistance chauffante moulée dans l'emboîture du raccord ; le tube est inséré, le courant passe, les deux surfaces fusionnent. Ce sont des assemblages monolithiques : correctement réalisés, l'assemblage est du polyéthylène de bout en bout et plus résistant que la paroi du tube. Les assemblages à brides boulonnent un collet PE contre une bride métallique avec un joint entre les deux ; les raccords mécaniques compriment une bague de serrage et un joint sur l'extérieur du tube. Ce sont des étanchéités plutôt que des soudures, et les deux se démontent — c'est précisément leur raison d'être.
| Méthode | Plage de diamètres usuelle | Besoins sur chantier | Assemblage vs tube | Démontable ? | Où il convient |
|---|---|---|---|---|---|
| Soudage bout à bout | DN63 – DN1600 et au-delà | Machine à souder avec rabot et plaque chauffante, électricité, tente sèche | Monolithique ; plus résistant que le tube s'il est réalisé selon ISO 21307 | Non | Conduites principales, gros diamètres, toute classe de pression |
| Électrosoudage | DN20 – DN800 (manchons) ; selles jusqu'à DN1200 | Automate, grattoir, positionneurs, électricité | Monolithique ; raccord dimensionné au PN du tube | Non | Branchements, réparations, raccordements, tranchées étroites, toute taille hors de portée de la machine |
| Soudage par emboîture | DN16 – DN125 | Outil chauffant à faces emboîture et embout | Monolithique | Non | Plomberie et branchements de petit diamètre ; rare sur conduites principales |
| Bride (collet + contre-bride) | DN50 – DN1600 | Clé, clé dynamométrique, joint | Classé par la bride, non par le tube | Oui | Vannes, pompes, compteurs, transitions vers acier et fonte |
| Mécanique / compression | DN16 – DN110 (quelques modèles jusqu'à DN315) | Les mains, parfois une clé | Classé par le raccord, généralement PN10–PN16 | Oui | Branchements, travaux provisoires, réparations sans électricité |
Raccords moulés : la norme pour tout ce qui est sous DN400
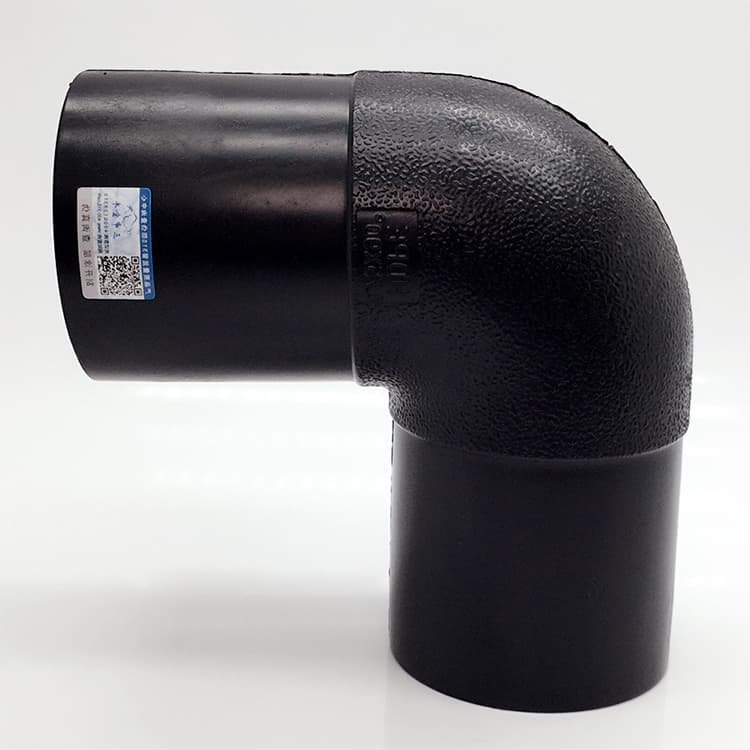
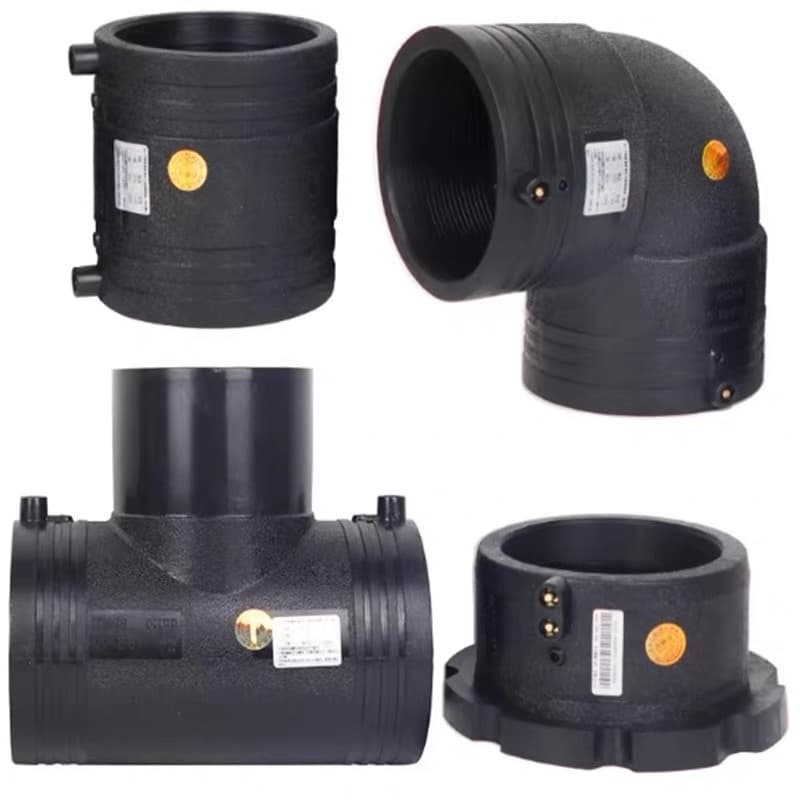
Les raccords moulés par injection sont fabriqués d'un seul coup à partir du même compound PE100 que le tube, dans un moule en acier, avec une paroi au moins aussi épaisse que celle du tube. Ils portent la pleine pression du SDR pour lequel ils sont fabriqués, sans déclassement, et sont bon marché dans les tailles où des moules existent — environ DN20 à DN400 pour les coudes et les tés, jusqu'à DN630 pour certaines réductions et collets. Au-delà, le coût du moule ne s'amortit pas et les raccords sont fabriqués à la place.
- Coudes à 90° et 45°, parfois 22,5° et 11,25° pour les changements de direction doux. Des coudes moulés à grand rayon existent jusqu'à DN315 pour les conduites qui seront raclées ou chemisées.
- Tés égaux et tés réduits. Un té moulé est classé au PN complet du tube ; un té fabriqué ne l'est pas (voir la section suivante).
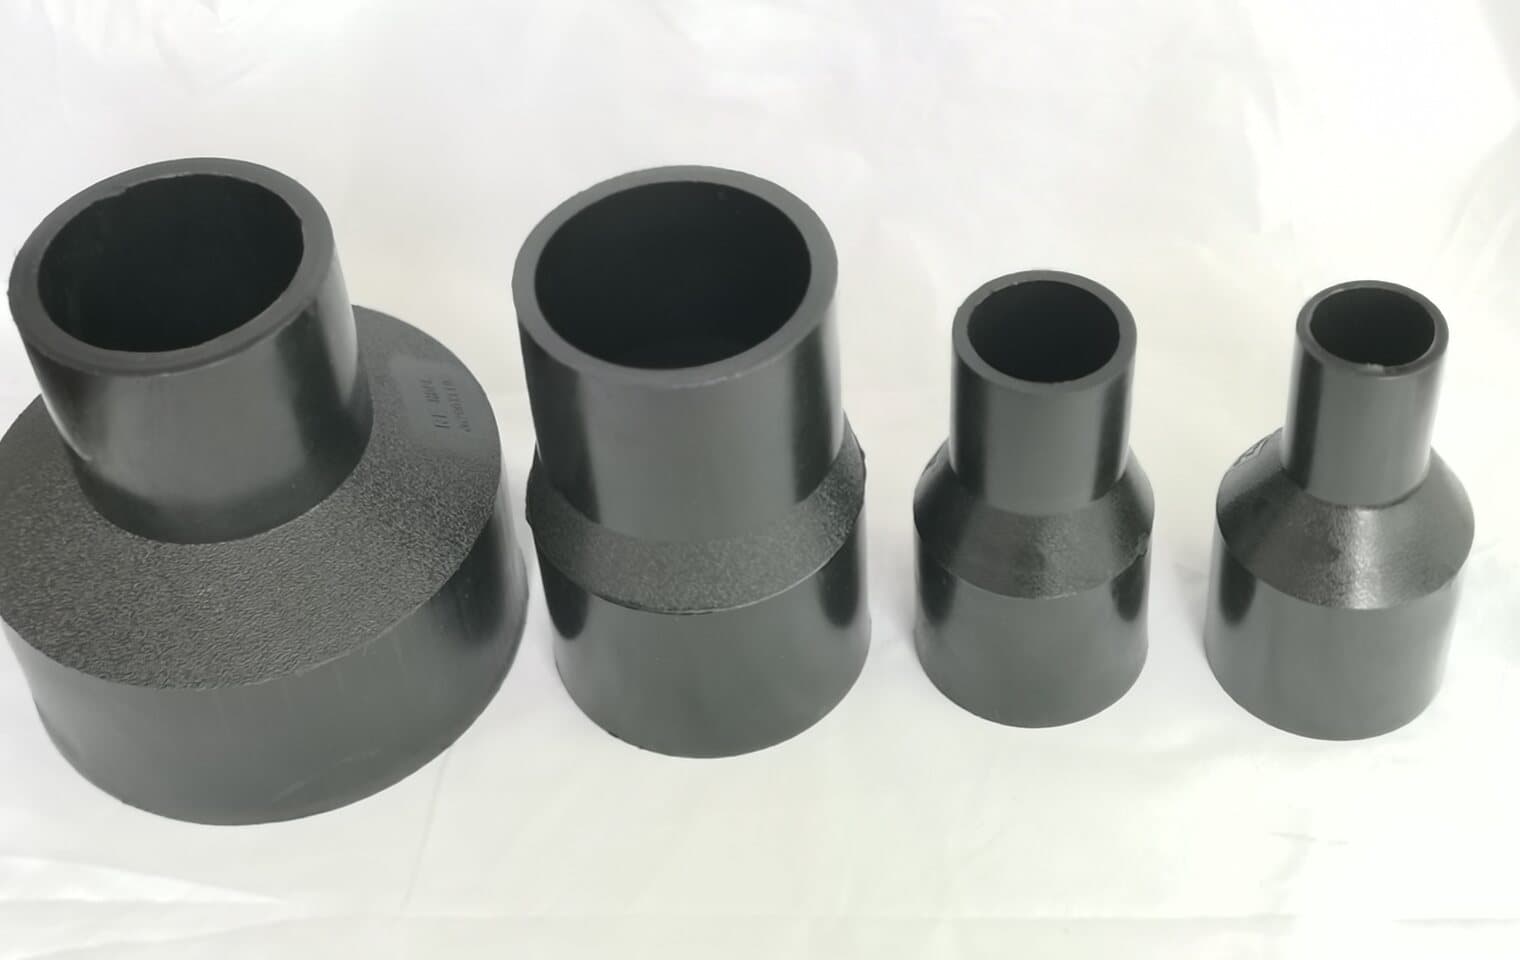
- Réductions concentriques d'une ou deux tailles. Passer de DN315 à DN160 en un seul raccord est possible mais se fait généralement en deux.
- Bouchons pour têtes d'essai et extrémités mortes, collets pour brides, et selles qui se soudent sur l'extérieur d'une conduite en service pour un branchement.
Raccords fabriqués et le déclassement qui les accompagne
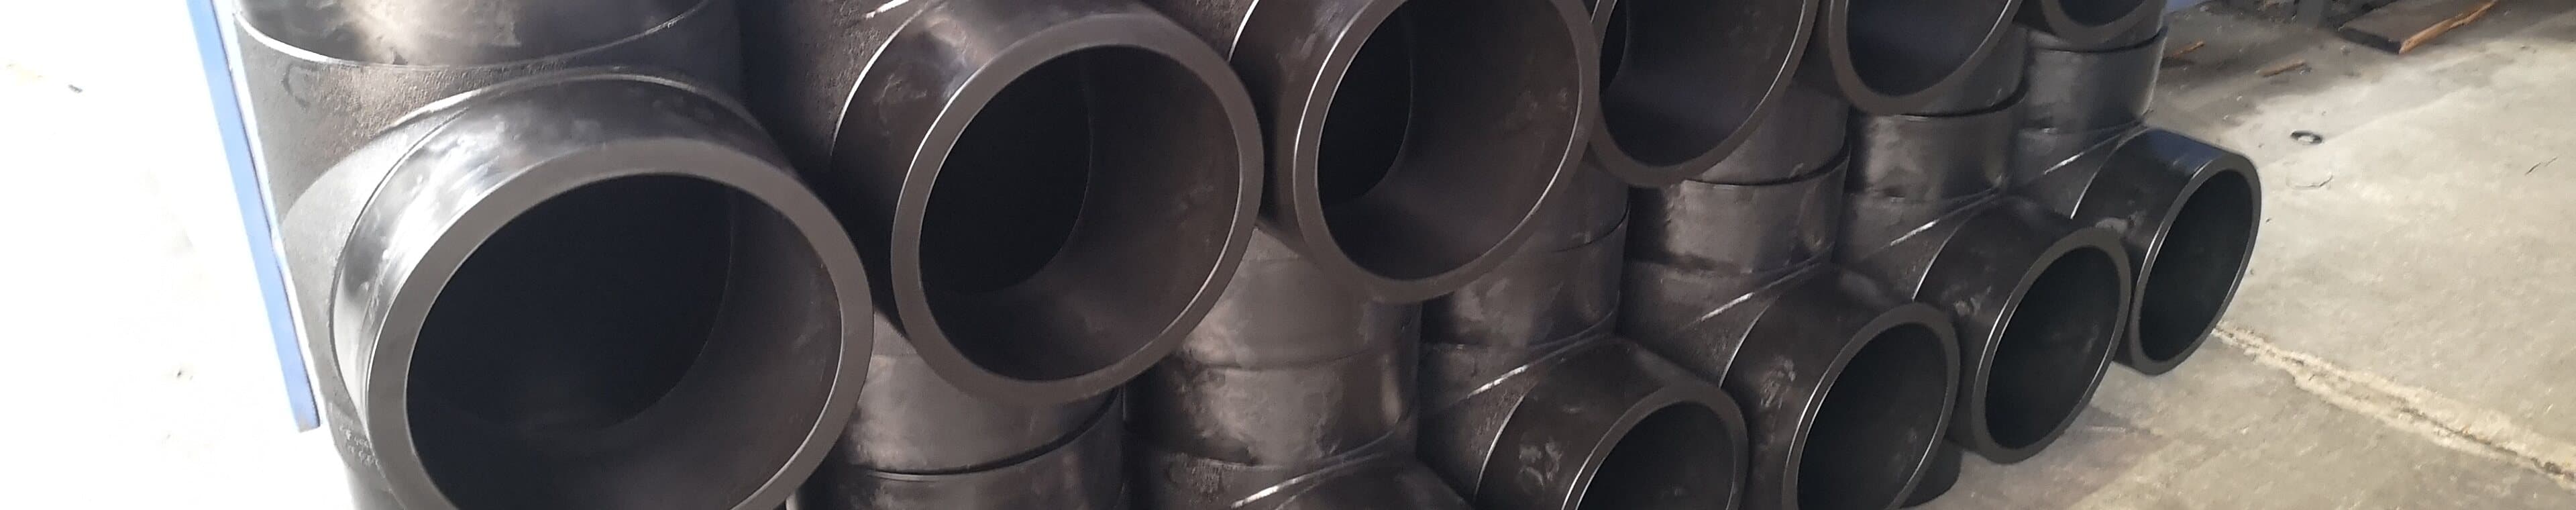
À partir d'environ DN400, et pour toute géométrie que les moules ne couvrent pas, les raccords sont fabriqués : le tube est coupé en segments et soudé bout à bout en coudes, ou un trou est découpé dans un corps de tube et un piquage y est soudé pour former un té. Les soudures sont aussi résistantes que le tube. La géométrie ne l'est pas. Un segment à onglet concentre la contrainte à l'intérieur de chaque soudure, et un piquage découpé dans un corps de tube retire de la paroi exactement là où la contrainte circonférentielle est la plus élevée. Les normes et les fabricants traitent cela par le déclassement : le raccord fabriqué est classé à une fraction du PN du tube, sauf s'il est renforcé ou fabriqué à partir d'une paroi plus épaisse.
| Raccord | Fabrication | Coefficient de pression typique | Comment garder le PN complet |
|---|---|---|---|
| Coude segmenté, ≤ 7,5° par segment | Tube coupé et soudé bout à bout en plusieurs segments à onglet | 0,8 × PN du tube, 1,0 chez certains fabricants avec segments fins | Plus de segments, plus petits, ou un SDR plus épais |
| Coude segmenté, 15° – 22,5° par segment | Moins de segments, onglets plus aigus | 0,5 – 0,8 × PN du tube | À éviter sur les conduites sous pression ; pour le gravitaire et la basse pression |
| Té égal fabriqué, non renforcé | Piquage soudé dans un trou découpé dans le corps | 0,5 × PN du tube | Fabriquer à partir d'un SDR plus épais, ou utiliser un té moulé ou renforcé |
| Té réduit fabriqué, piquage ≤ moitié du DN du corps | Petit piquage dans un grand corps | 0,7 – 0,8 × PN du tube | Selle électrosoudable plutôt qu'un piquage découpé quand c'est possible |
| Croix fabriquée | Deux piquages dans un corps | 0,5 × PN du tube ou moins | Deux tés en série, ou un collecteur moulé |
| Tronçon à brides avec collets | Collets soudés bout à bout à une longueur de tube | 1,0 × PN du tube (la bride fixe la classe de l'assemblage) | Accorder la classe de la contre-bride à la pression de la conduite |
Électrosoudage : le raccord qui répare ce que le bout à bout ne peut atteindre
Un manchon électrosoudable est une douille PE moulée avec un fil résistif bobiné dans son alésage et deux bornes sur le dessus. Les extrémités de tube préparées y glissent, un automate applique une tension définie — 39,5 V sur la plupart des systèmes — pendant un temps lu sur le code-barres du raccord, le fil chauffe, la surface du tube et l'alésage du manchon fondent ensemble, et une zone soudée se forme sur toute la longueur de la bobine. Des témoins de fusion montent pour indiquer que la matière fondue a atteint la surface. C'est le seul assemblage monolithique réalisable sur un tube qui ne peut pas bouger : dans une tranchée trop étroite pour une machine, sur une conduite en service sous une selle, à un raccordement où les deux extrémités sont déjà fixées.
- 1
Couper d'équerre et marquer la profondeur d'insertion
L'extrémité du tube doit atteindre la butée centrale ou la profondeur marquée du raccord. Une insertion courte laisse une partie de la bobine chauffer de l'air, et cet assemblage fuira à l'essai.
- 2
Gratter toute la zone de soudage
Retirer 0,2 à 0,4 mm de peau oxydée avec un grattoir rotatif — pas de papier abrasif, pas de couteau. Le polymère frais se soude ; la surface vieillie non. Les traces de grattage doivent être visibles sur toute la longueur d'insertion.
- 3
Nettoyer avec une lingette agréée et ne plus toucher
Isopropanol sur lingette non pelucheuse, puis on ne touche plus. Une empreinte digitale est un agent démoulant.
- 4
Positionner pour l'alignement et contre tout mouvement
Le tube ne doit pas bouger pendant le soudage ni le refroidissement. Les positionneurs maintiennent les extrémités coaxiales ; un désalignement de plus de 10 % de la paroi se traduit par un côté froid.
- 5
Souder selon le code-barres, refroidir selon l'étiquette
L'automate lit le temps de soudage sur le code-barres du raccord (ISO 13950) et corrige selon la température ambiante. Le temps de refroidissement est imprimé sur le raccord et n'est pas négociable ; desserrer les positionneurs trop tôt est la deuxième cause de défaillance après un mauvais grattage.
- 6
Enregistrer l'assemblage
Les automates modernes journalisent chaque soudure : code du raccord, temps, tension, température ambiante. Ce journal est le certificat de l'assemblage. Demandez-le à l'entreprise.
Brides : collet, contre-bride et perçage
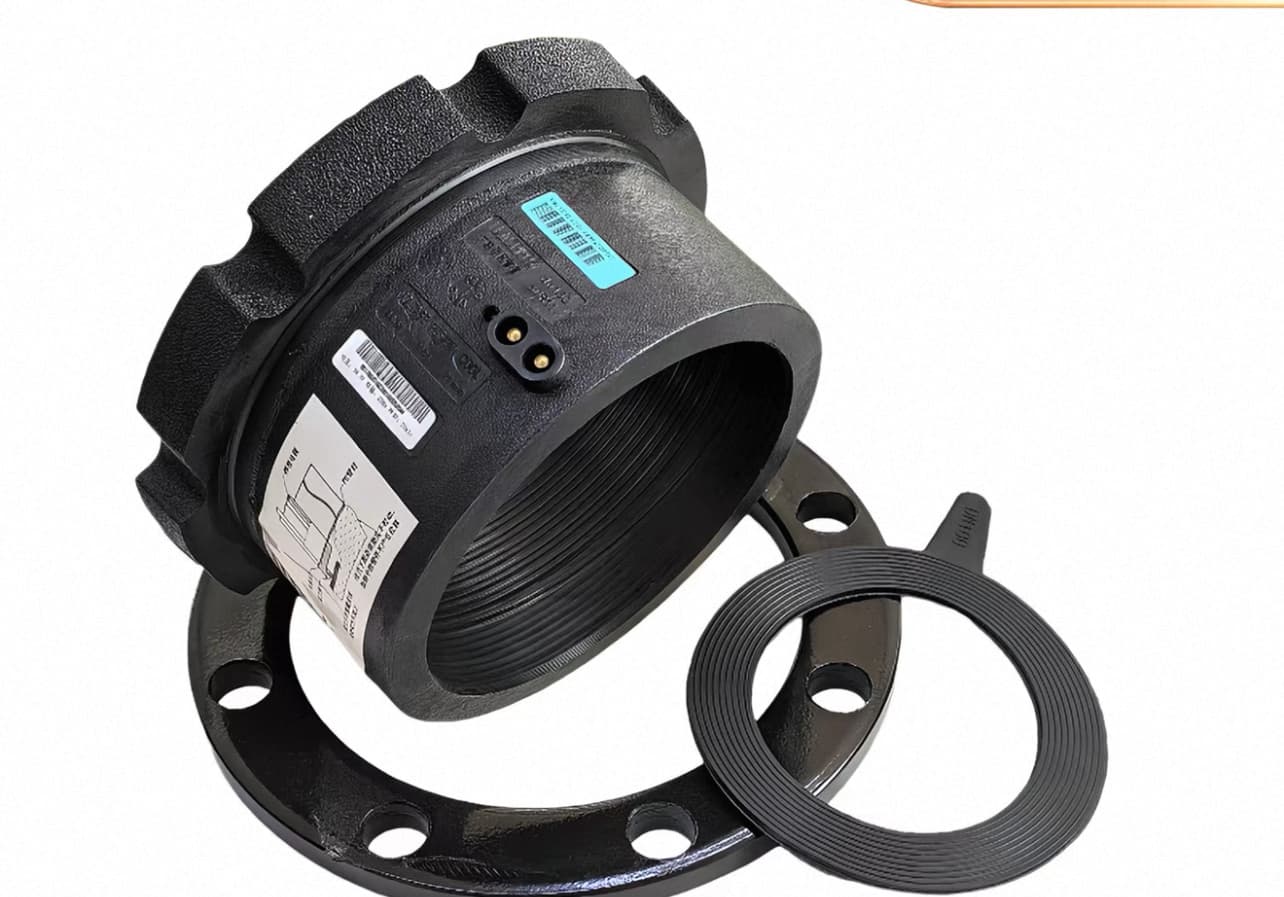
Le PE ne se filète pas et ne se soude pas au métal, donc chaque raccordement à une vanne, une pompe, un compteur ou un tube acier est à brides. La pièce PE est un collet (adaptateur de bride) : un court embout moulé ou fabriqué avec une collerette épaisse, soudé bout à bout ou électrosoudé au tube. Une contre-bride métallique libre — acier, galvanisé ou revêtu, parfois inox — se place derrière la collerette et reçoit les boulons. La classe de l'assemblage est celle de la bride, pas celle du tube : une contre-bride PN16 sur un tube PN10 convient, l'inverse non. Le perçage doit correspondre à la bride métallique en face, et c'est là qu'un tableau mérite sa place.
| Tube PE DN (DE, mm) | Taille nominale de bride | Entraxe de perçage (mm) | Boulons, PN16 | Type de joint |
|---|---|---|---|---|
| 63 | DN50 | 125 | 4 × M16 | Pleine face ou IBC, EPDM/NBR |
| 90 | DN80 | 160 | 8 × M16 | Pleine face, EPDM/NBR |
| 110 | DN100 | 180 | 8 × M16 | Pleine face, EPDM/NBR |
| 160 | DN150 | 240 | 8 × M20 | Pleine face, EPDM/NBR |
| 225 | DN200 | 295 | 12 × M20 | Pleine face avec insert acier recommandé |
| 315 | DN300 | 410 | 12 × M24 | Pleine face avec insert acier recommandé |
Raccords mécaniques et à compression
Les raccords à compression — un corps, une bague de serrage, un joint torique et un écrou — assemblent le tube PE de petit diamètre sans chaleur ni électricité. On pousse le tube, on serre l'écrou, c'est fait. Ils sont classés par le fabricant, généralement PN16 jusqu'à DN63 et PN10 au-delà, et sont la bonne réponse pour les branchements sur une conduite, les installations de compteurs, les rampes d'irrigation et toute réparation où aucune équipe de soudage ne viendra. Leurs limites sont réelles : le joint est un élastomère avec sa propre durée de vie, la bague peut entailler le tube si elle est trop serrée, et la résistance aux efforts axiaux dépend du modèle — certains sont autobutés, d'autres non, et un raccord non autobuté se déboîtera d'un tronçon droit sous pression si le tube n'est pas ancré. Au-dessus de DN110 ils existent mais sont rarement économiques face à l'électrosoudage.
Les raccords de transition méritent une mention à part : un embout PE soudé en usine à un embout fileté en laiton ou en acier, pour qu'un branchement PE se visse dans un compteur ou une vanne métallique sans bride. C'est la façon standard dont un branchement particulier rejoint la robinetterie, et ils se fabriquent jusqu'à DN63 sur la plupart des marchés.
Choisir : un seul tableau
| Situation | Premier choix | Pourquoi | À éviter |
|---|---|---|---|
| Conduite droite, DN63 et plus, tranchée ouverte | Bout à bout tube sur tube ; coudes et tés moulés bout à bout | Assemblage le moins cher au mètre, PN complet, aucun raccord à stocker hors changements de direction | Manchons à compression sur la conduite |
| Conduite au-dessus de DN400 | Bout à bout avec coudes fabriqués d'un SDR plus épais ; collets moulés | Les moules n'existent pas ; la paroi plus épaisse compense le déclassement | Tés fabriqués non renforcés au PN complet |
| Piquage sur une conduite existante | Selle électrosoudable (de prise ou de branchement) | Se soude sur l'extérieur ; pas de découpe de la conduite, réalisable en charge | Té fabriqué découpé sur une conduite en service |
| Réparation en tranchée étroite | Manchon électrosoudable | Seul assemblage monolithique sans place pour une machine | Bout à bout (inaccessible) ; compression au-dessus de DN110 |
| Raccordement à vanne, pompe, compteur ou acier | Collet + contre-bride, classe accordée à la bride métallique | Seul assemblage démontable à passage intégral | PE fileté (n'existe pas de façon fiable) ; entraxe non conforme |
| Branchement DN20 – DN63 | Raccord à compression ou de transition | Sans électricité, sans formation, rapide ; classé PN16 | Bout à bout (trop petit pour un rabotage correct) |
| Conduite qui sera démontée ou prolongée plus tard | Tronçons à brides aux points de coupure | Les brides se démontent ; la soudure non | Tout souder et couper plus tard |
L'ordre de préférence est presque toujours le même : souder où l'on peut, électrosouder où l'on ne peut pas atteindre, brider où il faut démonter, comprimer où le tube est petit et l'équipe n'est pas une équipe de soudage. Une spécification qui dit lequel de ces cas s'applique à chaque nœud — et donne DN, SDR et PN pour chaque raccord — peut être chiffrée, stockée et construite sans que personne ait à deviner.
Sources et normes
- ISO 4427-3 : Tubes et raccords en polyéthylène pour l'alimentation en eau — Raccords
- EN 12201-3 : Systèmes de canalisations en plastique pour l'alimentation en eau — Raccords
- ISO 21307 : Procédures de soudage bout à bout des tubes et raccords en polyéthylène
- ISO 13950 : Raccords électrosoudables — Données code-barres pour la commande automatique
- EN 1092-1 : Brides et leurs assemblages — Brides en acier, désignées PN
- Plastics Pipe Institute — Handbook of Polyethylene Pipe, chapitre 9 (assemblage)