Die meisten Leitfäden zu PE-Formstücken sind eine Liste von Formen: Bogen, T-Stück, Reduzierung, Kappe. Das ist die am wenigsten nützliche Sortierung, denn einen 90°-Bogen gibt es in fünf Ausführungen — gespritzt für Stumpfschweißung, gespritzt für Elektroschweißung, aus Rohrsegmenten gefertigt, gespritzt für Muffenschweißung bei kleinen Nennweiten und mechanisch — und die Wahl zwischen diesen fünf ist die eigentliche Entscheidung. Die Form folgt aus der Zeichnung; die Familie folgt aus Druck, Durchmesser, dem Gerät auf der Baustelle und der Frage, ob jemand die Verbindung je wieder lösen muss.
Deshalb ist dieser Leitfaden nach Familien sortiert. Für jede nennt er den Größenbereich, wie die Verbindung entsteht, was die Verbindung drucktechnisch wert ist und den Fehler, den wir bei ihr am häufigsten sehen. Der Flanschabschnitt enthält die Lochbildtabelle, die jeder andere Leitfaden weglässt, und der Abschnitt über gefertigte Formstücke die Abminderungsfaktoren, die die meisten Kataloge kleingedruckt bringen. Der letzte Abschnitt ist eine einzige Auswahltabelle zum Anpinnen.
Die vier Arten, wie PE fügt
Jedes Formstück in diesem Leitfaden nutzt eine von vier Verbindungen. Die Stumpfschweißung schmilzt zwei vorbereitete Stirnflächen und presst sie zusammen; das Formstück hat glatte Spitzenden im Rohrdurchmesser. Die Elektroschweißung schmilzt die Rohroberfläche durch eine in die Muffe eingespritzte Heizwendel; das Rohr wird eingeschoben, Strom fließt, die beiden Oberflächen verschweißen. Beides sind monolithische Verbindungen: richtig ausgeführt ist die Verbindung durchgehend Polyethylen und fester als die Rohrwand. Flanschverbindungen verschrauben einen PE-Vorschweißbund gegen einen Gegenflansch mit Dichtung dazwischen; mechanische Formstücke pressen einen Klemmring und eine Dichtung auf die Rohraußenseite. Beides sind Dichtungen, keine Schweißungen, und beide lassen sich lösen — genau deshalb gibt es sie.
| Verfahren | Üblicher Größenbereich | Bedarf auf der Baustelle | Verbindung gegenüber Rohr | Lösbar? | Wo es passt |
|---|---|---|---|---|---|
| Stumpfschweißung | DN63 – DN1600 und darüber | Schweißmaschine mit Hobel und Heizelement, Strom, trockenes Zelt | Monolithisch; fester als Rohr, wenn nach ISO 21307 ausgeführt | Nein | Hauptstränge, große Nennweiten, jede Druckstufe |
| Elektroschweißung | DN20 – DN800 (Muffen); Sattelstücke bis DN1200 | Schweißgerät, Schäler, Spannvorrichtung, Strom | Monolithisch; Formstück auf Rohr-PN ausgelegt | Nein | Abzweige, Reparaturen, Einbindungen, enge Gräben, jede Größe, an die die Maschine nicht herankommt |
| Muffenschweißung | DN16 – DN125 | Heizwerkzeug mit Muffen- und Spitzendfläche | Monolithisch | Nein | Kleine Installationen und Hausanschlüsse; selten an Hauptleitungen |
| Flansch (Vorschweißbund + Losflansch) | DN50 – DN1600 | Schraubenschlüssel, Drehmomentschlüssel, Dichtung | Auslegung nach Flanschklasse, nicht nach Rohr | Ja | Armaturen, Pumpen, Zähler, Übergänge auf Stahl und Guss |
| Mechanisch / Klemmverbinder | DN16 – DN110 (einige Bauarten bis DN315) | Hände, manchmal ein Schlüssel | Auslegung nach Formstück, meist PN10–PN16 | Ja | Hausanschlüsse, Provisorien, Reparaturen ohne Strom |
Gespritzte Formstücke: der Standard für alles unter DN400
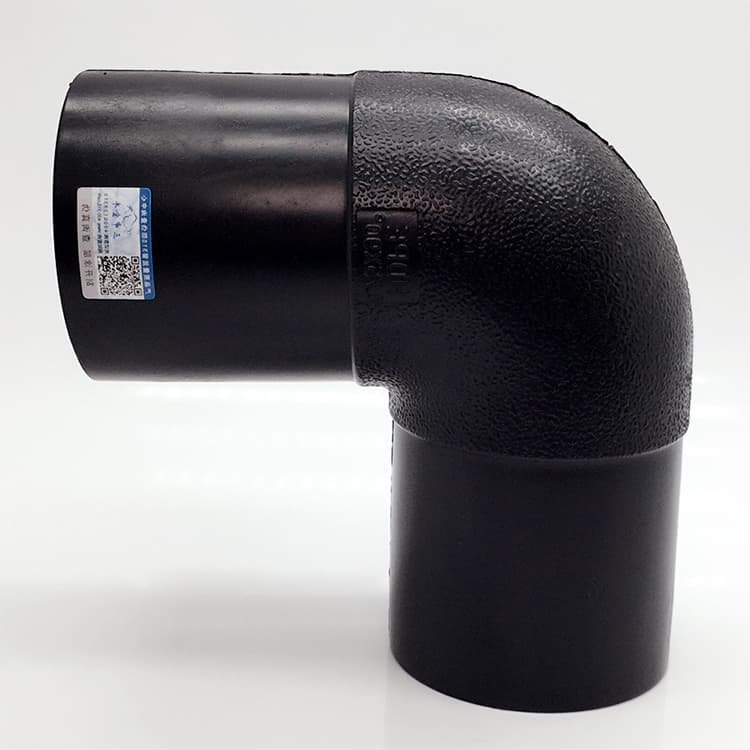
Spritzgegossene Formstücke entstehen in einem Schuss aus demselben PE-100-Compound wie das Rohr, in einer Stahlform, mit einer Wand mindestens so dick wie die des Rohrs. Sie tragen den vollen Druck des SDR, für das sie gefertigt sind, ohne Abminderung, und sind günstig in den Größen, für die Formen existieren — etwa DN20 bis DN400 bei Bögen und T-Stücken, bis DN630 bei manchen Reduzierungen und Vorschweißbunden. Darüber rechnet sich die Form nicht, und Formstücke werden stattdessen gefertigt.
- Bögen mit 90° und 45°, gelegentlich 22,5° und 11,25° für sanfte Richtungsänderungen. Gespritzte Bögen mit großem Radius gibt es bis DN315 für Leitungen, die gemolcht oder ausgekleidet werden.
- Gleiche und reduzierte T-Stücke. Ein gespritztes T-Stück trägt den vollen Rohr-PN; ein gefertigtes nicht (siehe nächster Abschnitt).
- Konzentrische Reduzierungen um eine oder zwei Größen. Von DN315 auf DN160 in einem Formstück ist möglich, wird aber meist in zwei Stufen gemacht.
- Endkappen für Prüfköpfe und Blindenden, Vorschweißbunde für Flansche und Sattelstücke, die für einen Abzweig auf die Außenseite einer Leitung unter Betrieb geschweißt werden.
Gefertigte Formstücke und die Abminderung, die dazugehört
Ab etwa DN400 und für jede Geometrie, die die Formen nicht abdecken, werden Formstücke gefertigt: Rohr wird in Segmente geschnitten und zu Bögen stumpfgeschweißt, oder in einen Rohrkörper wird ein Loch geschnitten und ein Abzweig eingeschweißt. Die Schweißnähte sind so fest wie das Rohr. Die Geometrie ist es nicht. Ein Gehrungssegment konzentriert die Spannung an der Innenseite jeder Naht, und ein in einen Rohrkörper geschnittener Abzweig entfernt Wand genau dort, wo die Umfangsspannung am höchsten ist. Normen und Hersteller begegnen dem mit Abminderung: Das gefertigte Formstück wird mit einem Bruchteil des Rohr-PN eingestuft, sofern es nicht verstärkt oder aus dickerer Wand gefertigt ist.
| Formstück | Herstellung | Typischer Druckfaktor | So bleibt der volle PN |
|---|---|---|---|
| Segmentbogen, ≤ 7,5° je Segment | Rohr geschnitten und in mehreren Gehrungssegmenten stumpfgeschweißt | 0,8 × Rohr-PN, bei feinen Segmenten mancher Hersteller 1,0 | Mehr, kleinere Segmente oder ein SDR dicker |
| Segmentbogen, 15° – 22,5° je Segment | Weniger, schärfere Gehrungen | 0,5 – 0,8 × Rohr-PN | In Druckleitungen vermeiden; für Freispiegel- und Niederdruckleitungen |
| Gefertigtes gleiches T-Stück, unverstärkt | Abzweig in ein Loch im Durchgang eingeschweißt | 0,5 × Rohr-PN | Aus einem SDR dicker fertigen oder gespritztes bzw. verstärktes T-Stück verwenden |
| Gefertigtes reduziertes T-Stück, Abzweig ≤ halber Durchgangs-DN | Kleiner Abzweig in großen Durchgang | 0,7 – 0,8 × Rohr-PN | Wo möglich Elektroschweißsattel statt eingeschnittenem Abzweig |
| Gefertigtes Kreuzstück | Zwei Abzweige in einen Durchgang | 0,5 × Rohr-PN oder weniger | Zwei T-Stücke hintereinander oder gespritzter Verteiler |
| Flanschpassstück mit Vorschweißbunden | Vorschweißbunde an ein Rohrstück stumpfgeschweißt | 1,0 × Rohr-PN (der Flansch bestimmt die Verbindung) | Losflanschklasse auf Leitungsdruck abstimmen |
Elektroschweißung: das Formstück, das repariert, was die Stumpfschweißung nicht erreicht
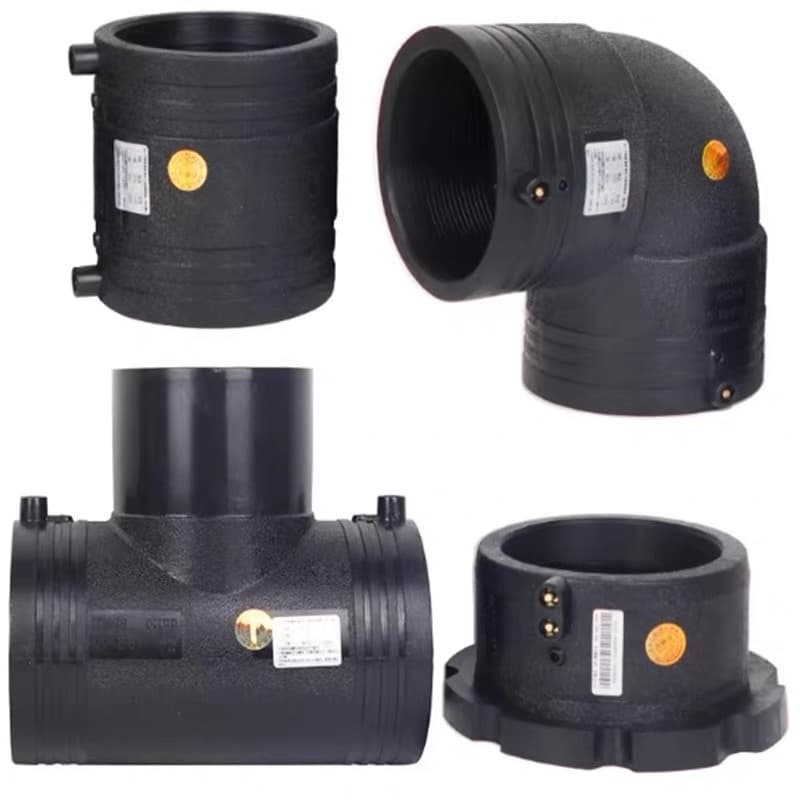
Eine Elektroschweißmuffe ist eine gespritzte PE-Hülse mit einem in die Bohrung eingewickelten Widerstandsdraht und zwei Anschlussstiften oben. Die vorbereiteten Rohrenden werden eingeschoben, ein Schweißgerät legt eine festgelegte Spannung an — 39,5 V bei den meisten Systemen — für eine Zeit, die es vom Strichcode des Formstücks liest, der Draht erhitzt sich, Rohroberfläche und Muffenbohrung schmelzen zusammen, und entlang der ganzen Wendel entsteht eine Schweißzone. Schweißindikatoren steigen und zeigen, dass die Schmelze die Oberfläche erreicht hat. Es ist die einzige monolithische Verbindung, die an einem Rohr möglich ist, das sich nicht bewegen lässt: in einem Graben, der für eine Maschine zu eng ist, an einer Leitung unter Betrieb unter einem Sattel, an einer Einbindung, an der beide Enden bereits fixiert sind.
- 1
Rechtwinklig schneiden und Einstecktiefe markieren
Das Rohrende muss den Mittelanschlag oder die markierte Tiefe des Formstücks erreichen. Zu kurzes Einstecken lässt einen Teil der Wendel Luft heizen, und diese Verbindung wird bei der Prüfung undicht.
- 2
Die ganze Schweißzone schälen
0,2 bis 0,4 mm oxidierte Haut mit einem Rotationsschäler abtragen — nicht mit Schleifpapier, nicht mit dem Messer. Frisches Polymer schweißt; die bewitterte Oberfläche nicht. Schälspuren müssen über die volle Einstecklänge sichtbar sein.
- 3
Mit zugelassenem Tuch reinigen und nicht mehr berühren
Isopropanol auf fusselfreiem Tuch, dann Hände weg. Ein Fingerabdruck ist ein Trennmittel.
- 4
Zum Ausrichten und gegen Bewegung spannen
Das Rohr darf sich während Schweißen und Abkühlen nicht bewegen. Spannvorrichtungen halten die Enden koaxial; ein Versatz von mehr als 10 % der Wand zeigt sich als kalte Seite.
- 5
Nach Strichcode schweißen, nach Etikett abkühlen
Das Schweißgerät liest die Schweißzeit vom Strichcode des Formstücks (ISO 13950) und gleicht die Umgebungstemperatur aus. Die Abkühlzeit steht auf dem Formstück und ist nicht verhandelbar; zu frühes Lösen der Spannvorrichtung ist nach schlechtem Schälen die zweithäufigste Versagensursache.
- 6
Die Verbindung protokollieren
Moderne Geräte protokollieren jede Schweißung: Formstückcode, Zeit, Spannung, Umgebung. Dieses Protokoll ist das Zeugnis der Verbindung. Vom Unternehmer anfordern.
Flansche: Vorschweißbund, Losflansch und das Lochbild
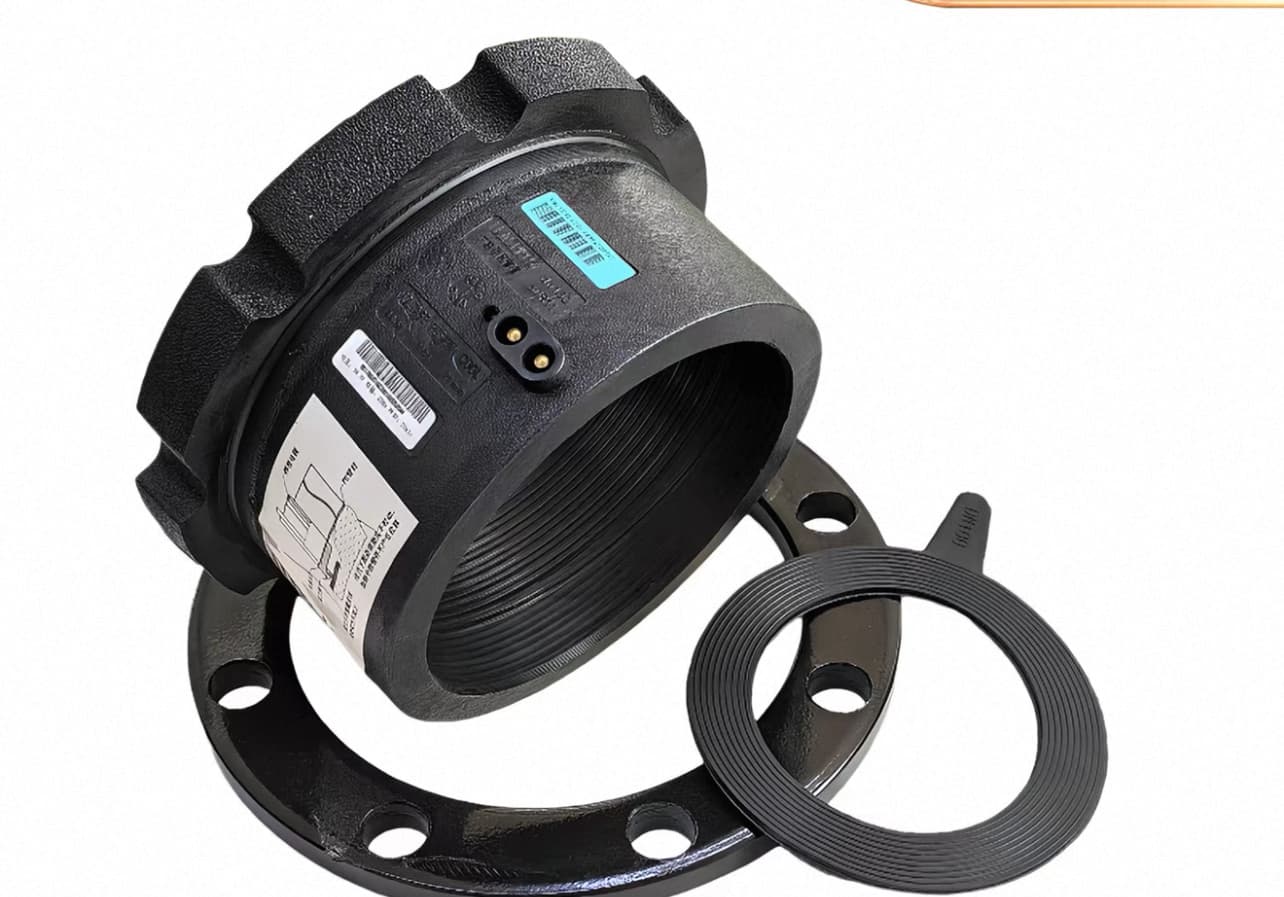
PE lässt sich weder mit Gewinde versehen noch an Metall schweißen, also ist jeder Anschluss an Armatur, Pumpe, Zähler oder Stahlrohr geflanscht. Das PE-Teil ist ein Vorschweißbund: ein kurzes gespritztes oder gefertigtes Spitzende mit dickem Bund, stumpf- oder elektrogeschweißt an das Rohr. Ein loser Metallring — Stahl, verzinkt oder beschichtet, gelegentlich Edelstahl — sitzt hinter dem Bund und nimmt die Schrauben auf. Die Verbindung ist nach dem Flansch eingestuft, nicht nach dem Rohr: Ein PN16-Losflansch an PN10-Rohr geht, umgekehrt nicht. Das Lochbild muss zum Gegenflansch aus Metall passen, und genau dort verdient eine Tabelle ihren Platz.
| PE-Rohr DN (AD, mm) | Flansch-Nennweite | Lochkreis (mm) | Schrauben, PN16 | Dichtungstyp |
|---|---|---|---|---|
| 63 | DN50 | 125 | 4 × M16 | Vollflächig oder IBC, EPDM/NBR |
| 90 | DN80 | 160 | 8 × M16 | Vollflächig, EPDM/NBR |
| 110 | DN100 | 180 | 8 × M16 | Vollflächig, EPDM/NBR |
| 160 | DN150 | 240 | 8 × M20 | Vollflächig, EPDM/NBR |
| 225 | DN200 | 295 | 12 × M20 | Vollflächig mit Stahleinlage empfohlen |
| 315 | DN300 | 410 | 12 × M24 | Vollflächig mit Stahleinlage empfohlen |
Mechanische und Klemmverbinder
Klemmverbinder — Körper, Klemmring, O-Ring und Mutter — verbinden kleines PE-Rohr ohne Wärme und ohne Strom. Rohr einschieben, Mutter anziehen, fertig. Sie werden vom Hersteller eingestuft, meist PN16 bis DN63 und PN10 darüber, und sind die richtige Antwort für Hausanschlüsse an einer Hauptleitung, Zählereinbauten, Bewässerungsstränge und jede Reparatur, zu der keine Schweißkolonne kommt. Ihre Grenzen sind real: Die Dichtung ist ein Elastomer mit eigener Lebensdauer, der Klemmring kann bei zu festem Anziehen das Rohr einkerben, und die Längskraftschlüssigkeit hängt von der Bauart ab — manche sind längskraftschlüssig, manche nicht, und ein nicht längskraftschlüssiger Verbinder zieht sich unter Druck von einem geraden Strang ab, wenn das Rohr nicht verankert ist. Über DN110 gibt es sie, doch gegen Elektroschweißung sind sie selten wirtschaftlich.
Übergangsstücke verdienen eine eigene Erwähnung: ein PE-Spitzende, werksseitig an ein Messing- oder Stahl-Gewindeende geschweißt, damit ein PE-Anschlussrohr ohne Flansch in einen Zähler oder eine Metallarmatur geschraubt werden kann. Sie sind der Standardweg, auf dem ein Hausanschluss auf die Metallarmatur trifft, und werden in den meisten Märkten bis DN63 gefertigt.
Auswählen: eine Tabelle
| Situation | Erste Wahl | Warum | Vermeiden |
|---|---|---|---|
| Gerader Hauptstrang, ab DN63, offener Graben | Stumpfschweißung Rohr an Rohr; gespritzte Stumpfschweißbögen und T-Stücke | Günstigste Verbindung je Meter, voller PN, keine Formstücke zu lagern außer den Richtungsänderungen | Klemmverbinder an der Hauptleitung |
| Hauptleitung über DN400 | Stumpfschweißung mit gefertigten Bögen aus einem SDR dicker; gespritzte Vorschweißbunde | Formen existieren nicht; dickere Wand holt die Abminderung zurück | Unverstärkte gefertigte T-Stücke mit vollem PN |
| Abzweig von bestehender Leitung | Elektroschweißsattel (Anbohr- oder Abzweigsattel) | Schweißt außen; kein Schneiden der Leitung, unter Betrieb möglich | Eingeschnittenes gefertigtes T-Stück an einer Leitung unter Betrieb |
| Reparatur im engen Graben | Elektroschweißmuffe | Einzige monolithische Verbindung ohne Platzbedarf für eine Maschine | Stumpfschweißung (nicht erreichbar); Klemmverbinder über DN110 |
| Anschluss an Armatur, Pumpe, Zähler oder Stahl | Vorschweißbund + Losflansch, Klasse passend zum Metallflansch | Einzige lösbare Verbindung mit vollem Durchgang | PE mit Gewinde (gibt es nicht zuverlässig); falscher Lochkreis |
| Anschlussrohr DN20 – DN63 | Klemm- oder Übergangsverbinder | Kein Strom, keine Schulung, schnell; PN16 | Stumpfschweißung (zu klein zum sauberen Hobeln) |
| Leitung, die später gelöst oder verlängert wird | Flanschpassstücke an den Trennstellen | Flansche lassen sich lösen; Schweißungen nicht | Alles verschweißen und später schneiden |
Die Reihenfolge ist fast immer dieselbe: schweißen, wo es geht; elektroschweißen, wo man nicht herankommt; flanschen, wo es lösbar sein muss; klemmen, wo das Rohr klein ist und die Kolonne keine Schweißkolonne. Eine Spezifikation, die an jedem Knoten sagt, welcher Fall gilt — und für jedes Formstück DN, SDR und PN nennt — lässt sich anbieten, lagern und bauen, ohne dass jemand raten muss.
Quellen und Normen
- ISO 4427-3: Rohre und Formstücke aus Polyethylen für die Wasserversorgung — Formstücke
- EN 12201-3: Kunststoff-Rohrleitungssysteme für die Wasserversorgung — Formstücke
- ISO 21307: Heizelementstumpfschweißverfahren für Rohre und Formstücke aus Polyethylen
- ISO 13950: Elektroschweißformstücke — Strichcodedaten für die automatische Steuerung
- EN 1092-1: Flansche und ihre Verbindungen — Stahlflansche, PN-bezeichnet
- Plastics Pipe Institute — Handbook of Polyethylene Pipe, Kapitel 9 (Fügen)